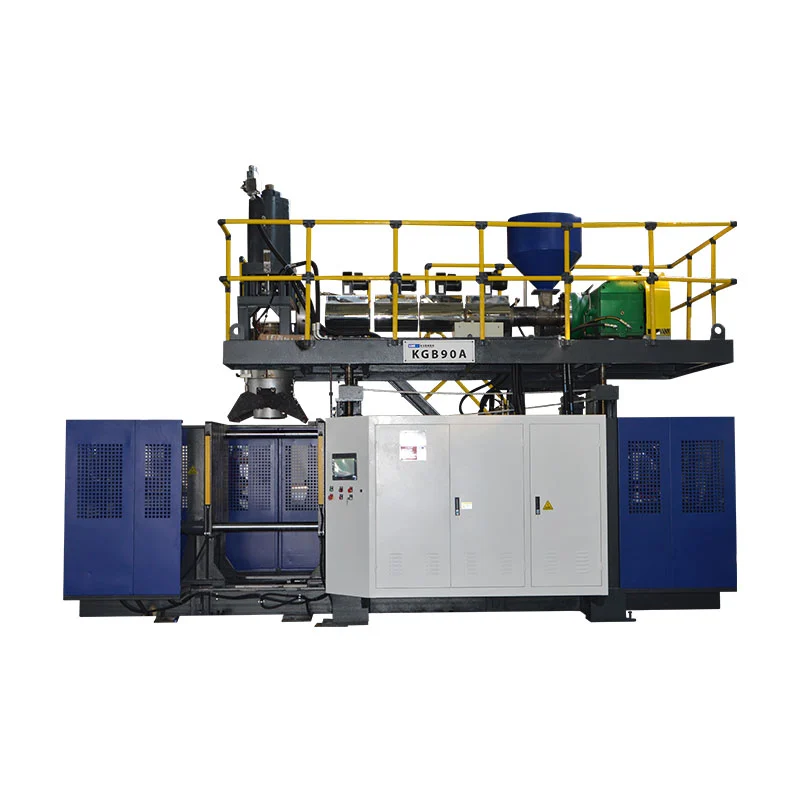
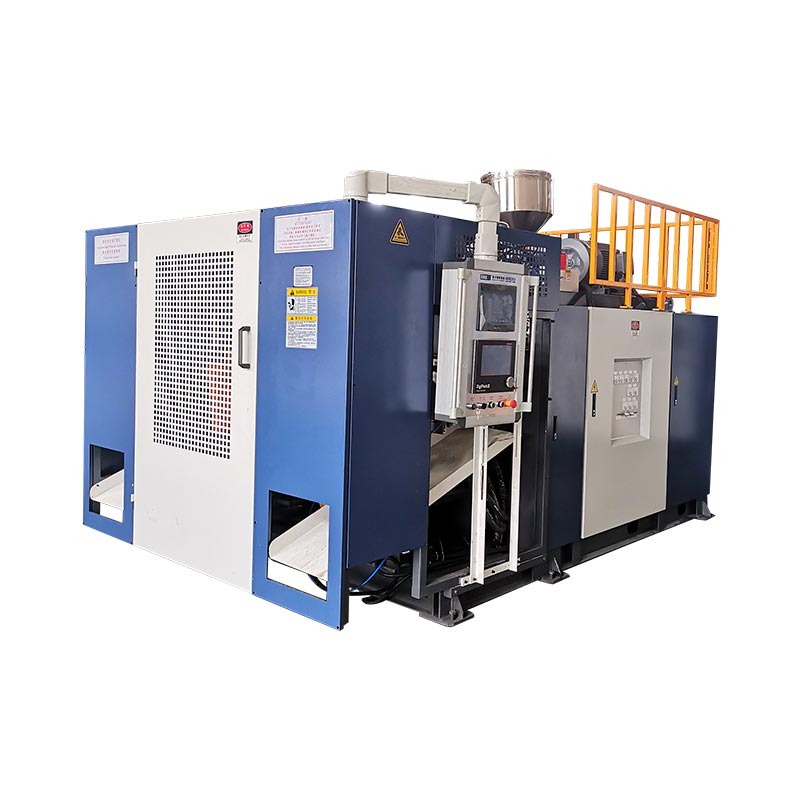
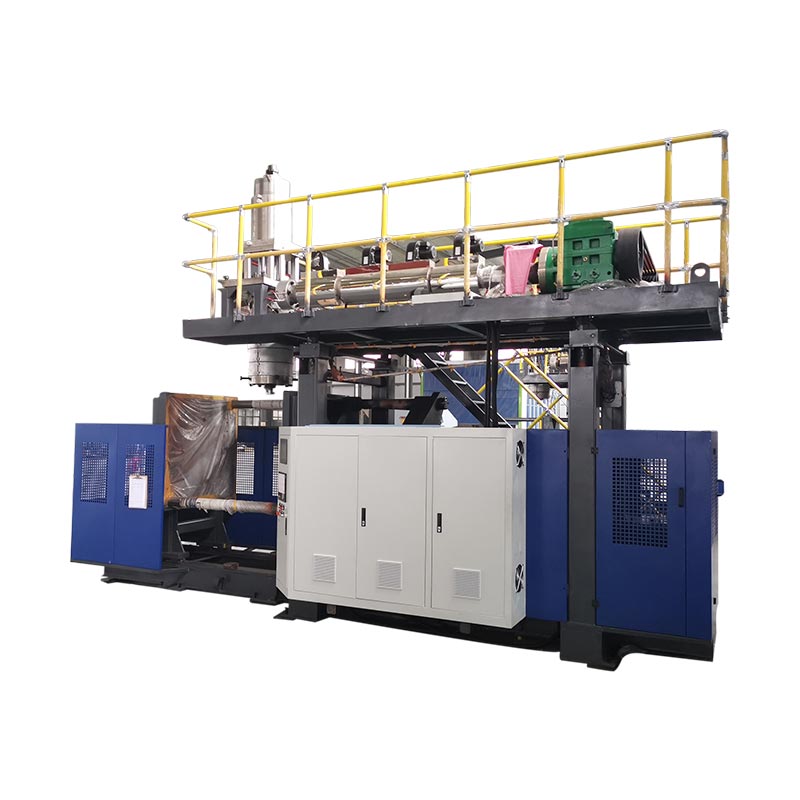
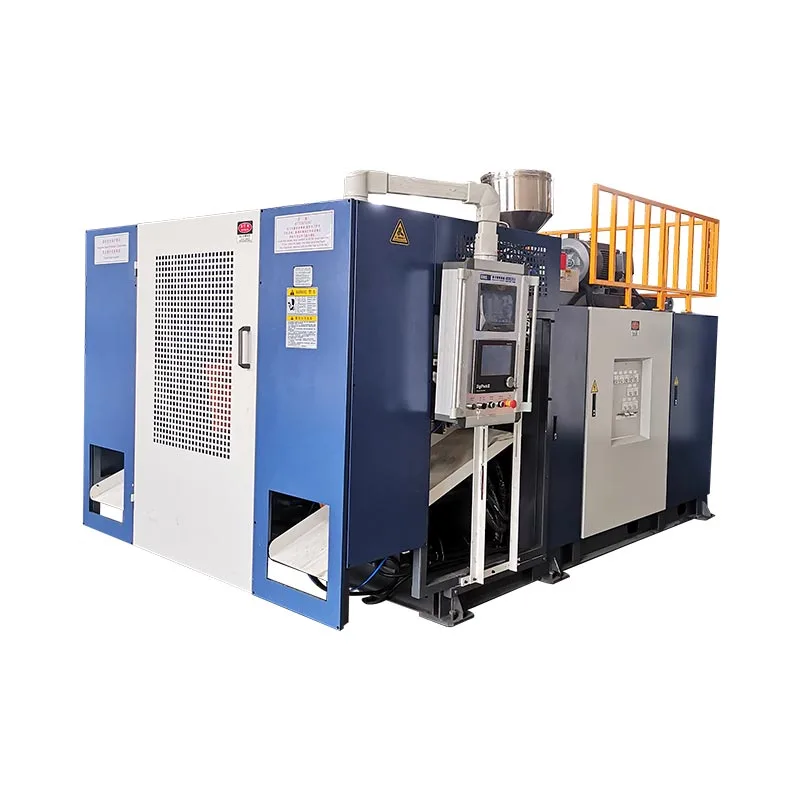
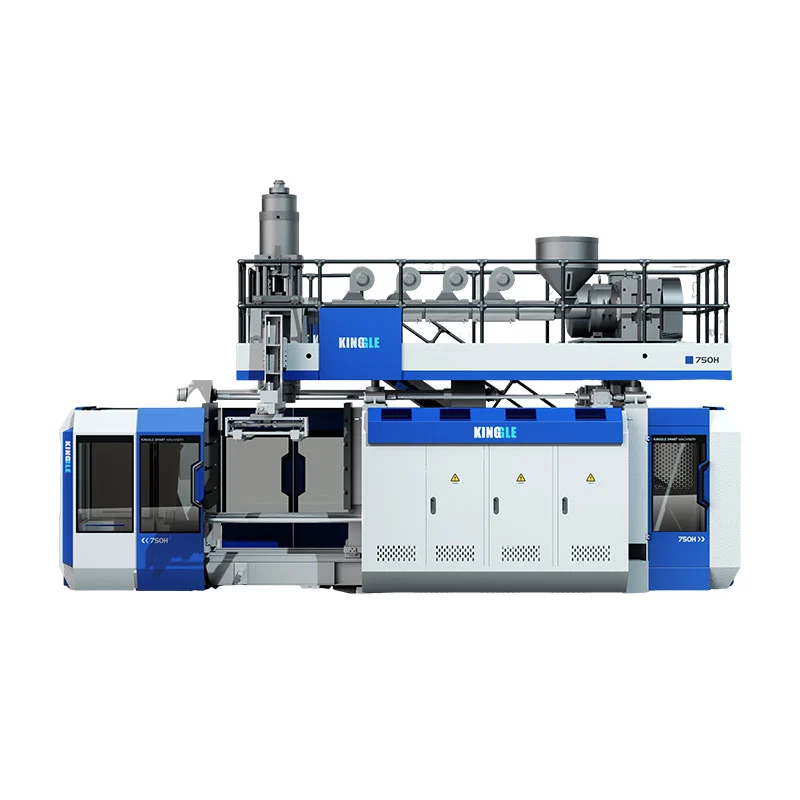
Багатошарове видувне формуваннябудує стінку контейнера з двох або більше шарів пластику, кожен з яких виконує різну функцію — бар’єрний шар, щоб блокувати кисень або пари палива, перероблене ядро, щоб скоротити витрати, первинні оболонки для чистої поверхні. Вони спільно екструдуються через одну головку, тому стінка виходить безшовною та злитою. Він потрібен, коли один матеріал не може зробити все: паливний бак, який не повинен пропускати пари, пляшка з-під соку, яка має не пропускати кисень протягом року, контейнер, який має вражати цілі переробленого вмісту, не забруднюючи те, що всередині. Машини Kinggle KGH із вигнутою рукою працюють від 1 до 6 шарів на контейнерах від 5 до 30 літрів.
Більшість пластикових пляшок виготовлені з одного матеріалу з однією стінкою. Протиснути HDPE через матрицю, підірвати його, викинути. Простий, дешевий і підходить для переважної більшості контейнерів. Але деякі продукти вимагають чогось, чого просто не може дати один пластик. І ось тут з’являється багатошаровість.
Ми постійно отримуємо покупців, яким сказали, що їм потрібна «коекструзія» або «шестишарова машина», і вони не впевнені, що це насправді їм купує — або чи їх продають більше. Отже, ось проста версія: що шари роблять, коли вони того варті, а коли вам краще залишитися одношаровим.
Що насправді означає «багатошаровість» на заводі
Одношаровий - це один екструдер, який подає одну головку з одним матеріалом. Багатошаровість складається з кількох екструдерів — кожен розплавляє різну смолу за своєї температури — усі подають один спільнийголовка коекструзії. Усередині цієї головки окремі потоки розплаву складаються в концентричні шари, тому заготовка випадає вже в шарах. Тоді він дме так само, як і будь-який інший паризон.
Думайте про це як про фанеру, за винятком того, що шари формуються та сплавляються одним ударом, а не склеюються як листи. І два терміни, які ви почуєте — «багатошаровий» і «коекструзія» — описують одне й те саме з різних сторін. Коекструзія - метод; результатом є багатошаровість.
Підрахунок шарів зазвичай припадає на 2, 3, 5 або 6, і кожне число має свою причину. Ми дійдемо до цього. По-перше, самі шари.
Для чого насправді призначений кожен шар
Бар’єрний шар — причина, по якій існує більшість багатошарових робіт
Звичайний HDPE та PET підходять для багатьох речей, але з часом вони стають трохи пористими для газів. Для більшості продуктів, хто дбає. Для деяких це повна гра. Кисень, що проникає всередину, псує їжу. Пари палива, що виповзають з бака, порушують правила викидів і є проблемою безпеки. Агресивний розчинник повільно пробивається крізь стіну, яка йому не подобається.
Ось що фіксує бар’єрний шар.EVOH(етиленвініловий спирт) є золотим стандартом для блокування кисню та вуглеводнів;PA(нейлон) є іншим поширеним вибором. Ось одна заковика, яка спотикає людей: EVOH дорогий і ненавидить вологу — вологість руйнує його бар’єрну ефективність. Тому ви ніколи не кладете його на поверхню. Ви ховаєте його в середині, шматок товщиною в міліметр, захищений з обох боків. Тонкий сердечник EVOH виконує блокування; дешевий ПНД становить основну частину стіни. Маленький шар, великий ефект.
Перероблений/перешліфований шар — вартість і PPWR
Кожна лінія видувного формування виробляє обробку — відрізки у верхній частині та в кінці кожної частини. Подрібніть його, і ви отримаєте ідеальний матеріал, але не матеріал, який ви хочете торкатися продукту або показувати зовні. Тож ви подаєте його назад як похований середній шар. Вільний вхід, жодних компромісів щодо важливих поверхонь.
Той самий трюк обробляє перероблений вміст після споживання. Змішайте смолу PCR у серцевину, зберігайте первинний харчовий пластик на внутрішній і зовнішній оболонках, і ви зможете досягти цільових показників вмісту вторинної сировини — включно з пороговими значеннями ЄС, які ми охопили в нашій статті про відповідність PPWR — без контакту переробленого матеріалу з тим, що знаходиться всередині пляшки. Для багатьох брендів, які прагнуть 2030 мандатів PCR, багатошаровість є найчистішим шляхом.
Зв’язуючі шари — ті, про які всі забувають
Тепер частина, яка виловлює покупців, коли вони коштують роботи. EVOH і нейлон не склеюються з поліетиленом. Покладіть їх поруч, і вони розшаровуються — шари відшаровуються, як ламінат, який зіпсувався, і деталь псується.
Тож між кожною парою матеріалів, які не прилипають, потрібенстяжний шар: тонка клейка смола, яка захоплює обидві сторони. Ось чому «шестишаровий» паливний бак насправді зовнішній HDPE, перешліфований, краватка, бар’єр, краватка, внутрішній HDPE. Стяжки теж є шарами. Залиште їх у своєму плані, і ви отримаєте деталь, яка розвалиться, або кількість шарів, яка не відповідає сумі. Вони не є необов’язковими, і є справжньою позицією.
Де багатошаровість заробляє свою вартість
Автомобільні паливні баки (класичний шестишаровий)
Це хрестоматійна справа. Пластиковий паливний бак не може дозволити вуглеводневим парам просочуватися крізь його стінку — нормативи викидів цього не дозволяють, і це питання безпеки. Стандартна конструкція складається зі структури HDPE, шару повторного шліфування, зв’язуючого шару, бар’єру EVOH, ще одного зв’язувального шару та внутрішнього шару HDPE. Шість шарів, з EVOH, який блокує проникнення, а зв’язувальні шари утримують сендвіч разом. У каталозі Kinggle паливні баки вказані під автозапчастинами, а баки — це саме ті важкі, вимогливі деталі, для виготовлення яких створені багатошарові машини з вигнутою рукою.
Упаковка для харчових продуктів, напоїв і косметики
Пляшка кетчупу, соусу чи соку, яка стоїть на полиці протягом року, потребує кисневого бар’єру, інакше вміст окислюється та псується. Тришарова стіна (незаймана/бар’єрна/незаймана) або повна п’ятишарова конструкція справляється з цим. Косметика також тягнеться до багатошаровості з іншої причини — кольорова або перламутрова зовнішня оболонка поверх іншого внутрішнього шару або чітка «смужка огляду», коекструдована збоку непрозорої пляшки, щоб користувач міг бачити, скільки продукту залишилося. Ця смужка у вашій пляшці миючого засобу? Коекструдований.
Тара агрохімічна та побутова хімія
Агресивний пестицид або розчинник може проникнути в звичайну стіну з HDPE протягом місяців зберігання або розтріскатися під напругою. Бар’єрний або фторований шар забезпечує хімічну стійкість і термін придатності, тому багато агрохімічних упаковок є багатошаровими, а не одношаровими. Ці пляшки для щоденних хімікатів і агрохімікатів знаходяться прямо в пакувальних установках Kinggle — ті самі контейнери, які невеликі машини з вигнутою рукою працюють цілий день.
Отже, скільки шарів вам насправді потрібно?
Більше шарів означає більше екструдерів, більшу вартість і більше змінних для налаштування. Правильна кількість — це найменша кількість, яка виконує роботу — а не найбільше, що може вам продати продавець. Приблизно:
| Шари | Типове використання | чому |
|---|---|---|
| 1 | Вода, більшість миючих засобів, звичайні каністри | Один матеріал робить все, що потрібно |
| 2–3 | Повторне шліфування, розділення кольору/поверхні, світлозахисний бар’єр | Сховайте перероблене ядро або додайте скромний бар'єр |
| 5 | Їжа та напої з повним кисневим бар'єром | Бар'єр + стяжки з двох сторін |
| 6 | Паливні баки, що вимагають роботи з проникненням | Бар'єр + стяжки + перешліфування + структура |
Якщо певний матеріал уже відповідає вимогам щодо терміну придатності, хімічної стійкості та переробленого вмісту вашого продукту, не платіть за шари, які ви не використовуватимете. Багатошаровість — це інструмент для вирішення конкретних проблем, а не оновлення заради самого себе.
Що багатошаровість вимагає від машини
Ось чого діаграма шарів не скаже вам: кожному шару потрібен власний екструдер, який живить коекструзійну головку. Шестишаровий резервуар може означати п’ять або шість екструдерів, згрупованих навколо однієї головки, кожен з яких плавить різну смолу за своєї температури, кожен точно дозує, щоб його шар залишався рівномірної товщини по всьому колу. Це принципово відмінна машина від лінії виробництва одношарових пляшок.
Kinggle'sСерія KGH із вигнутою рукоюдля цієї роботи — від 1 до 6 шарів на ємності від 5 до 30 літрів. Цифри за цим реальні: сила затиску від 200 до 300 кН у всьому діапазоні, пластифікація HDPE до 300 кг/год на KGH30D і програмування товщини стінки, кероване MOOG. Цей контроль товщини навіть більше важливий для багатошарових, ніж для одношарових, тому що ви тримаєте кілька тонких шарів — включаючи бар’єр, який може становити частки міліметра — для перевірки одночасно, по всій частині деталі. Зробите це неправильно, і ваш бар’єр стане тоншим на плечі, а це саме те місце, де вам не потрібна щілина.
Варто також знати, що знаходиться всередині системи керування, оскільки багатошаровість живе чи вмирає завдяки точній координації між екструдерами. Машини Kinggle працюють на промислових компонентах — Mitsubishi PLC, сервоприводі MOOG, OMRON і Schneider Electrics — такий комплект, який забезпечує синхронізацію п’яти екструдерів зміна за зміною.
Чотири помилки, які ми спостерігаємо за покупцями
- Купуйте шари, які вам не потрібні.Якщо звичайний HDPE відповідає вашим цілям щодо терміну придатності та вмісту вторинної сировини, шестишарова машина – це гроші, які сидять без діла. Зіставте шари з реальною проблемою.
- Забувши про зв’язки в бюджеті.Це справжні шари та реальна ціна, і їхня відсутність — це найшвидший шлях до розшарування частини. Порахуйте їх із самого початку.
- Встановити шлагбаум не в тому місці.EVOH на поверхні або поблизу неї, де до неї потрапляє волога, знижує продуктивність, за яку ви заплатили. Він належить до захищеного ядра.
- Економія контролю товщини стінок.На тонкому бар’єрному шарі неакуратний контроль товщини означає тонкі плями, які протікають. Тут не економити.
Якщо ви все ще вирішуєте між типами машин, перш ніж перейти до шарів, наш посібникакумулятор проти машин безперервного видуванняце правильне місце для початку, івидувне формування проти лиття під тискомОгляд охоплює вибір процесу на один рівень вище.
Часті запитання
Яка різниця між багатошаровим і коекструзійним видуванням?
Вони описують те саме. Коекструзія — це метод — кілька екструдерів кожен розплавляють різну смолу та подають одну спільну головку, яка укладає їх у концентричні шари. Багатошаровість описує результат — стінка контейнера з двох або більше злитих шарів. Якщо стіна має більше одного шару, вона була коекструдована.
Чому бар’єрний шар EVOH лежить посередині, а не на поверхні?
Дві причини. EVOH коштує дорого, тому ви використовуєте якомога менше — тонкий сердечник виконує бар’єрну роботу, тоді як дешевший поліетилен становить основну частину. А EVOH поглинає вологу, що руйнує його бар’єрні характеристики, тому його потрібно захищати з обох сторін іншими шарами. Помістивши його на поверхню, ви втратите його та піддасте його впливу вологи.
Що таке зв’язувальні шари і чи можна їх пропустити?
Зв’язувальні шари — це тонкі шари клейкої смоли, які з’єднують матеріали, які інакше не злипнуться — EVOH і нейлон не з’єднуються з поліетиленом самі по собі. Пропустіть їх, і шари розшаровуються, відшаруються, як невдалий ламінат. Вони не є факультативними. Шестишаровий паливний бак містить зв’язувальні шари між кожною різнорідною парою, що частково пояснює шість шарів.
Скільки шарів потрібно для пластикового паливного бака?
Зазвичай шість. Загальною структурою є зовнішній шар ПЕВП, шар повторного подрібнення, зв’язувальний шар, бар’єр EVOH, другий зв’язувальний шар і внутрішній шар ПЕВП. EVOH перешкоджає проникненню вуглеводневої пари в стінку, зв’язувальні шари утримують його на поліетилені, а шар повторного подрібнення повторно використовує виробничу обрізку.
Чи можу я використовувати перероблений матеріал у багатошаровій тарі?
Так, і багатошаровість — найчистіший спосіб це зробити. Ви ховаєте перероблений або пост-споживчий (PCR) матеріал у середній шар і зберігаєте первинну, харчову смолу на внутрішній і зовнішній поверхнях. Перероблене ядро ніколи не торкається виробу та не видно назовні, тож ви можете вражати цілі з переробленого вмісту, не ризикуючи забрудненням.
Не знаєте, скільки шарів потрібно для вашого продукту?
Скажіть нам, що має міститися в контейнері та що він повинен утримувати всередині чи поза ним — кисень, паливні пари, агресивні хімікати, мішень для переробленого вмісту — і наші інженери скажуть вам шарову структуру та машину, яка її створює. Ми виробляємо машини для видувного формування з 15 інженерів у команді з 2002 року.
Запитайте наших інженерів про багаторівневу установку →Багатошаровість — це не привабливіший одношаровий — це інший інструмент для продуктів, які не можуть використовуватися одним матеріалом. Коли ви дізнаєтеся, що повинен робити кожен шар, питання перестає бути "скільки шарів?" і стає "що насправді повинен вижити цей контейнер?" Дайте відповідь, і структура вибере сама себе. Переглянути повнийасортимент видувних машинколи ви будете готові підібрати до нього машину.