Автомобільне формування може виробляти порожнисті деталі, такі як повітроводи та резервуари для рідини. Вибір обладнання починається з креслення деталі, зазначеної смоли та вимог до приймання. Сам по собі рекламований об’єм контейнера машини не може визначити, чи буде він утворювати певний канал, розміщувати форму чи видавати необхідний готовий продукт.
Корисна перевірка покупки супроводжує деталь через весь процес: формування, видалення, обрізання, складання та перевірка. Перед порівнянням номінальної продуктивності або ціни вирішіть обов’язкові вимоги до продукції та інструментів. В іншому випадку швидкий цикл формування може приховати виробничу комірку, яка все ще не досягає цільової доставки.

Видування автомобільних деталей: застосування та придатність процесу
Групуйте автомобільні частини за тим, що вони повинні робити, а не за тим, що вони порожні. Різного огляду потребують повітропровід салону, повітрозабірник двигуна і бачок для рідини. Умови їх роботи та інтерфейси визначають питання, на які повинна відповісти пропозиція машини.
| Частина сім'ї | Вхідні дані для встановлення | Питання обладнання та інструменту |
|---|---|---|
| Повітроводи кабіни | Повітряний шлях, геометрія з’єднання, простір для установки та визначені функціональні перевірки | Чи може запропонований маршрут сформувати тіло та залишити доступні місця обрізки та огляду? |
| Деталі повітрозабірника двигуна | Зазначені умови температури, тиску або вакууму, вплив середовища та вимоги до підключення | Чи відповідає смола, шлях формування та повна комірка цим конкретним умовам? |
| Резервуари для рідини | Рідина, умови експлуатації, порти, особливості монтажу та критерії прийнятності | Як корпус, інтерфейси та будь-яка подальша збірка будуть виготовлені та перевірені? |
| Інші порожнисті технічні частини | Варіанти навантаження, розміри, особливості складання та призначення | Чи підходить роздувне формування чи слід порівняти інший спосіб формування чи з’єднання? |
Тримайте проекти паливної системи на окремому шляху затвердження. Наприклад,RISE описує випробування пластикових паливних баків на вогоньвідповідно до Регламенту ООН 34, Додаток 5, пункт 5. Це конкретний обсяг випробувань, а не повний контрольний список для затвердження. Встановити відповідний ринок, вимоги та відповідальність за схвалення фактичного проекту паливної системи; каталог машин із переліком «автомобільних баків» не встановлює відповідне виробництво паливних баків.
Видувні канали HVAC: геометрія, інтерфейси та вимоги до машин
Для каналів опалення, вентиляції, вентиляції та кондиціонування, виготовлених з роздуванням, перевірте шлях повітря та кожне з’єднання разом. Тіло, яке можна сформувати, все ще потребує отворів, які можна обрізати, знайти та перевірити. Таким чином, індивідуальні пластикові повітропроводи повинні досягти стадії пропозиції з визначенням формованої геометрії та запланованої готової геометрії.
Відокремте вентиляцію кабіни від вентиляції двигуна
Не переносьте матеріал повітрозабірника двигуна або тестовий стан у повітропровід кабіни просто тому, що обидва несуть повітря. Запишіть середовище встановлення, затверджений матеріал і необхідні перевірки для конкретної частини. Якщо тиск, вакуум, зміна температури або вплив рідини мають значення, визначте відповідні умови в специфікації проекту.
Перегляньте готове з’єднання, а не лише формований отвір
Позначте на кресленні кінці з’єднань, опорні точки кріплення, зміни секцій і запропоновані місця обрізки. Потім перевірте, як деталь буде сидіти в фінішному або контрольному пристосуванні. Корисне питання для огляду полягає в тому, чи може одна й та сама система прив’язки постійно визначати місце розташування деталі під час обрізання, вимірювання та складання.
Перед визначенням комірки вкажіть будь-який необхідний потік, прохід, підгонку або перевірку герметичності. Для цих перевірок можуть знадобитися спеціальні прилади або окремі станції. Вони повинні мати призначеного постачальника та метод приймання, а не передбачатися, що вони поставляються з машиною для видувного формування.
Перш ніж вибрати розмір машини, виберіть маршрут процесу
Обговоріть, як заготовка досягне порожнини форми, перш ніж вибрати більшу машину. Заготовка — це гаряча порожниста трубка, яку утворює процес і надуває. Його транспортування та розміщення повинні відповідати геометрії.
Звичайна екструзія проти 3D-видувного формування
Технічне пояснення компанії Toray щодо 3D-видувного формуванняописує відсмоктування введення заготовки в порожнину форми для довгих складних порожнистих форм. Це окрема схема процесу. Звичайну екструзійно-видувну машину з роботом для видалення частин не слід розглядати як еквівалентний доказ такої можливості.
Для незручного шляху вимагайте перегляду маршруту формування з використанням фактичної геометрії та смоли. Порівняйте звичайне екструзійне роздувне формування, спеціалізований шлях розміщення або всмоктування та з’єднані формовані секції, де це доречно. Порівняння має стосуватися формування можливостей, інтерфейсів і подальшої роботи, а не припускати, що один маршрут підходить для кожного автомобільного каналу.
Зберігайте подачу розплаву та конфігурацію приводу окремо
Безперервна екструзія та робота накопичувальної головки описують доставку розплаву. Розміщення Перісон описує іншу частину процесу. Гідравлічні, сервогідравлічні та електричні приводи описують приведення в дію. Порівняння їх на окремих осях полегшує інтерпретацію котирувань і запобігає тому, що етикетка автоматизації замінює можливість формування.
Виберіть смоли для видувного формування для фактичного застосування в автомобілях
Вказуйте марку, а не лише сімейство полімерів. «PA» або «PP» залишає відкритими питання щодо посилення, модифікації, поведінки обробки та придатності для призначеної частини. Envalior'sПортфоліо Durethan PA6, наприклад, розрізняє марки для видувного формування та армовані марки для труб і повітропроводів. Прізвище не визначає взаємозамінний рецепт.
Установіть відповідність підготовки матеріалу та пластифікації до марки
Отримайте поточні інструкції з обробки для конкретного класу. Перевірте запропоновану схему сушіння та подачі, вимірювання вологи, якщо це необхідно, придатність гвинта та головки, контроль температури та будь-які характеристики зносостійкості, необхідні для суміші. Це пункти для технічного підтвердження, а не підстави публікувати одну температуру сушіння для всіх інженерних пластмас.
Toray визначає в'язкість розплаву та стабільність збереження форми як важливі для придатності смоли для видувного формування. Записуйте стан матеріалу та параметри процесу під час випробування, щоб можна було дослідити проблему формування за відомим рецептом. Не приймайте опубліковану машиною швидкість екструзії HDPE як доказ її швидкості доставки з іншою смолою.
Зберігайте повторне подрібнення в рамках затвердженого рецепту
Запишіть джерело, історію обробки та пропоновану частку повторного помелу, а також дозвіл клієнта та перевірки, необхідні для кваліфікації рецепта. Випробуйте заплановану виробничу суміш. Випробування з використанням лише первинної смоли не підтверджує ефективність із пізнішим додаванням повторного подрібнення.
Переведіть креслення деталі у вимоги до обладнання для видувного формування
Використовуйте таблицю вимог до доказів, щоб переглянути обладнання для видувного формування. Кожна обов'язкова вимога потребує відповідної специфікації, креслення або випробувального протоколу. Невирішені елементи мають залишатися видимими, доки відповідальна сторона не закриє їх.
| Вимога | Перевірте в пропозиції | Докази та закриття |
|---|---|---|
| Попит на матеріал і валовий постріл | Пластифікація, придатний до використання та доставка; включати технологічний брухт, а не лише готову вагу | Матеріальний облік і репрезентативне формування суду |
| Монтаж форми | Конверт, кріплення, товщина й маса прес-форми, комунікації та сервісний доступ | Креслення інтерфейсу прес-форма-машина |
| Відкриття та видалення | Простір для відкриття, необхідні рухи прес-форми, траєкторія захоплення та зазор для гарячої частини | Перегляд руху та послідовність видалення під наглядом |
| Критичні ділянки стінок | Інструменти для головки, контроль надходження та запропоновані місця перевірки | Нанесені вимірювання на межі креслення |
| Готові інтерфейси | Пристосування для обрізки, з’єднання, складання та позиціонування | Перевірка розмірів і функціональності готових деталей |
| Прийнятий вихід | Повна комірка, точка підрахунку, правила переривання та обробка відхилень | Випробування на час із прийнятими кількостями та записами про зупинку |
Як би я оцінив проект автомобільного видувного формування
Для проекту автомобільного видувного формування я б переглянув креслення деталі перед обговоренням потужності машини. Мої початкові запитання стосуватимуться якості матеріалу, робочого середовища, точок підключення та вимог до приймання. Номінальний об’єм контейнера машини залишатиметься орієнтиром скринінгу, а не основою для схвалення каналу або нерегулярного резервуара.
Якщо пробна деталь досягла цільової ваги, але не пройшла локальну перевірку товщини стінки, я б дослідив розподіл матеріалу перед збільшенням загальної ваги деталі. Я б порівняв вказані місця перевірки з профілем паризону, підготовкою матеріалу, інструментами та записаними налаштуваннями процесу. Додавання матеріалу скрізь залишатиметься запропонованою зміною, доки відповідні перевірки частини не покажуть, що це вирішило проблему.
Перевірка інструментів охоплює не тільки те, чи підходить форма між валиками. Я б перевірив кріплення, товщину форми, простір для відкриття, необхідні рухи та повний шлях демонтажу. Порти та елементи кріплення також потребують чіткого плану обрізки, позиціонування та перевірки після формування.
Для певного класу технічного пластику я б запросив інструкції з його обробки та перевірив запропоноване розташування сушіння, подачі, гвинта та головки. Я б не використовував пропускну здатність HDPE як доказ продуктивності з іншою смолою. Будь-який запропонований рецепт повторного подрібнення залишатиметься залежним від застосовних матеріалів і вимог замовника.
Перш ніж затвердити виробничий осередок, я б включив подальшу роботу в план випробувань. Формований повітропровід ще має пройти узгоджені етапи обрізки, складання та перевірки. Я б записав прийнятий результат, переривання та налаштування вручну, а потім відокремив прийняті вимоги від елементів, які потребують виправлення чи додаткових доказів.
Мої рекомендації залежатимуть від цих висновків. Більша машина не була б моєю автоматичною реакцією на дефіцит виробництва; Спочатку я хотів би визначити, чи виникло це обмеження через формування, транспортування, оздоблення чи перевірку.
Дизайн видувної форми, розподіл стін і критичні інтерфейси
Вага готової деталі - це один вимір цілого об'єкта. Він не може визначити товщину на згині, з’єднанні чи відщепленні. Встановіть місця перевірки на кресленні та функції, а потім порівняйте вимірювання, зроблені у визначеному стані деталі.
Окремий поздовжній і окружний контроль
Перегляньте поздовжнє програмування перегородок окремо від розподілу стінок по колу деталі. Toray описує контроль радіусної товщини стінки в обговоренні процесу тривимірного всмоктування. Підтвердити фактичні функції контролю запропонованої системи; сама по собі велика кількість точок програмування не демонструє, що кожне критичне місце буде відповідати своєму ліміту.
Для локальної несправності зіставте вимірювання з його положенням на деталі та вивчіть відповідні змінні процесу та інструменту. Відстежуйте зміни, щоб можна було перевірити їх вплив. Існуючийдовідник з програмування parisonбільш детально пояснює тему контролю.
Виконайте обробку та складання деталей
Визначте, як вимірюватимуться порти, обрізані краї та елементи кріплення відносно вказаних базових точок. Узгодьте умови опори та вимірювання частини. Перегляньте ці інтерфейси з постачальниками прес-форм і кріплень, які використовуютьперевірка конструкції форми та інтерфейсу машини, а не розглядати оздоблення як окреме питання після затвердження форми.
Визначте повну комірку для видувного формування автомобіля
Накресліть маршрут від приготування смоли до точки підрахунку прийнятої частини. Включіть видалення, обрізання, відкриття, з’єднання, складання та перевірку лише там, де це необхідно. Для кожної операції вкажіть постачальника, докази прийняття та відповідальність за інтеграцію.
Перевірте інтерфейси станції: як частина передається, як вона розташована, що відбувається, коли станція, що знаходиться нижче за течією, зупиняється та як відокремлюються відхилені частини. Цінова пропозиція повинна відрізняти обладнання, яке постачає виробник машини, від обладнання, яке постачає інші. Theпосібник з налаштування автоматизованої лініїохоплює ці межі пропозиції.
Виберіть перевірки з функції та специфікації частини. Перевірка на герметичність, якщо потрібна, не замінює докази розмірів, проходження, складання або довговічності. Уникайте одного загального списку тестів для кожного автомобільного застосування.
Доведіть деталь і процес виробництва окремо
Сплануйте репрезентативне випробування щодо перегляду креслення, затвердженого матеріалу та запланованого рецепту. Запишіть форму, налаштування, партію матеріалу та план вимірювання. Зберігайте прийняті кількості, причини відхилення, зупинки та ручне втручання разом із записом циклу.
Випробування машини постачальником і затвердження виробничої частини замовником служать різним цілям.Публічний огляд PPAP AIAGпоєднує затвердження виробничої частини з послідовним дотриманням проектних записів і специфікацій під час фактичного виробництва за нормами виробництва. Цей обсяг ширший, ніж демонстрація руху машини або виготовлення одного прийнятного зразка.
| діяльність | Питання, яке це стосується | Докази для визначення | Сам по собі не встановлюється |
|---|---|---|---|
| Машинний або клітинний FAT | Чи відповідає поставлене обладнання узгодженому об’єму приймання? | Контрактні перевірки, конфігурація, умови випробування та запис відкритих позицій | Усі функції готових деталей або схвалення виробництва замовником |
| Функціональна перевірка частини | Чи відповідає готова частина зазначеним вимогам використання? | Застосовні габаритні, монтажні, функціональні та довговічні записи | Стійкі показники продуктивності за межами оцінюваних умов |
| Схвалення частини виробництва замовником | Чи відповідає запланований виробничий процес застосовним вимогам замовника? | Визначені клієнтом подання та докази виробництва, у тому числі PPAP, якщо потрібно | Схвалення зміненого матеріалу, креслення або процесу без необхідного перегляду |
Встановіть кількість зразків, тривалість випробування, методи вимірювання та будь-які статистичні критерії в плані приймання проекту. Не запозичуйте універсальну цільову Cpk або тривалість виконання із загальної статті про машину. Для частини обладнання використовуйтеКерівництво з планування FATвстановити узгоджені перевірки.
Закрийте кожну вимогу як прийняту, вимагаючи коригування та повторного тестування, або ще не перевірену. Призначте власника та докази закриття останнім двом категоріям. Зберігання цих статусів окремо запобігає тому, що незавершена пробна версія стане очевидним робочим випуском.
Порівняйте випуск і вартість на межі прийнятої частини
Підрахуйте готові автомобільні деталі, які пройшли узгоджені перевірки. Вкажіть, чи ціль включає перемикання, переривання та операції вниз по течії, і використовуйте ту саму часову основу для кожної станції. Дивпосібник з розрахунку норми виробіткудля різниці між номінальними циклами та прийнятою продуктивністю.
Оцінка комірки каналу HVAC поза циклом формування
Для гіпотетичного проекту повітроводів опалення, вентиляції, вентиляції та кондиціонування повітря я б почав з вимоги 95 прийнятих деталей за заплановану годину. Припустимо форму з однією порожниною, 32-секундний цикл формування, 90% доступність стадії формування та кінцевий прийнятний вихід 96% за весь процес.
Номінальна швидкість формування становитиме 3600 ÷ 32, або 112,5 частин на годину. Застосування припущеної доступності тиражів залишить потужність етапу формування 101,25 деталей за заплановану годину.
Ця цифра не встановить кінцевий результат. Я б також порівняв здатність обрізки, обробки та перевірки. У таблиці нижче показано два сценарії планування, припускаючи відсутність додаткових втрат при передачі або взаємодії між зупинками станцій. Обидва показники пропускної здатності вниз за течією використовують заплановані години та вже враховують припущені перерви на станції; вихід 96% застосовується один раз в кінці.
| Планувальний захід | Початковий сценарій нижньої течії | Переглянутий сценарій нижньої течії |
|---|---|---|
| Формувальна ємність | 101,25 частин/год | 101,25 частин/год |
| Низхідна обробна потужність | 90 частин/год | 105 частин/год |
| Передбачуваний кінцевий прийнятий вихід | 96% | 96% |
| Прогнозований прийнятий вихід | 86,4 частин/год | 97,2 частин/год |
| Необхідний прийнятий вихід | 95 частин/год | 95 частин/год |
У початковому сценарії потужність нижньої течії обмежувала б комірку до 90 частин на годину до кінцевої допустимої продуктивності. Таким чином, прогнозована прийнятна продуктивність становитиме 90 × 0,96 = 86,4 частин на годину, що нижче вимоги.
Далі я хотів би оцінити наступну систему, здатну обробляти 105 деталей на годину. Зі стадією формування, що обмежує подачу, прогнозована прийнятна продуктивність становитиме 101,25 × 0,96 = 97,2 частин на годину.
Переглянуті розрахунки перевищать ціль лише на 2,2 частини на годину. Я б вважав це обмеженим запасом для планування, а не доказом затвердженої швидкості виробництва. Репрезентативне випробування на клітинах все одно потребує встановлення фактичного циклу, перерв, продуктивності та прийнятного виходу.
Це порівняння спрямує інженерний огляд на оздоблення та перевірку, перш ніж запитувати більшу машину для видувного формування.
Порівняйте той самий обсяг виробництва
У кожній пропозиції відокремте машину, прес-форму, підготовку матеріалу, оздоблення, перевірку, інтеграцію та випробування. Ціну лише машини неможливо порівняти безпосередньо з ціною повної клітинки. Оцінка додаткової потужності в порівнянні з прийнятим результатом і попитом проекту; не припускайте, що більша машина усуне вузьке місце на нижньому рівні.
Підготуйте запит пропозицій автомобільних запчастин для Kinggle
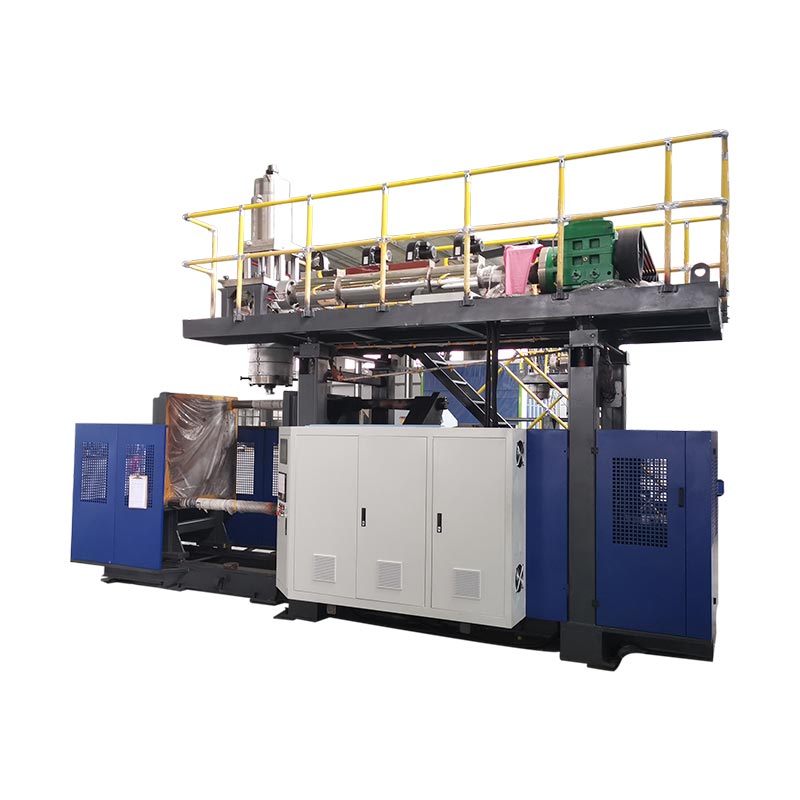
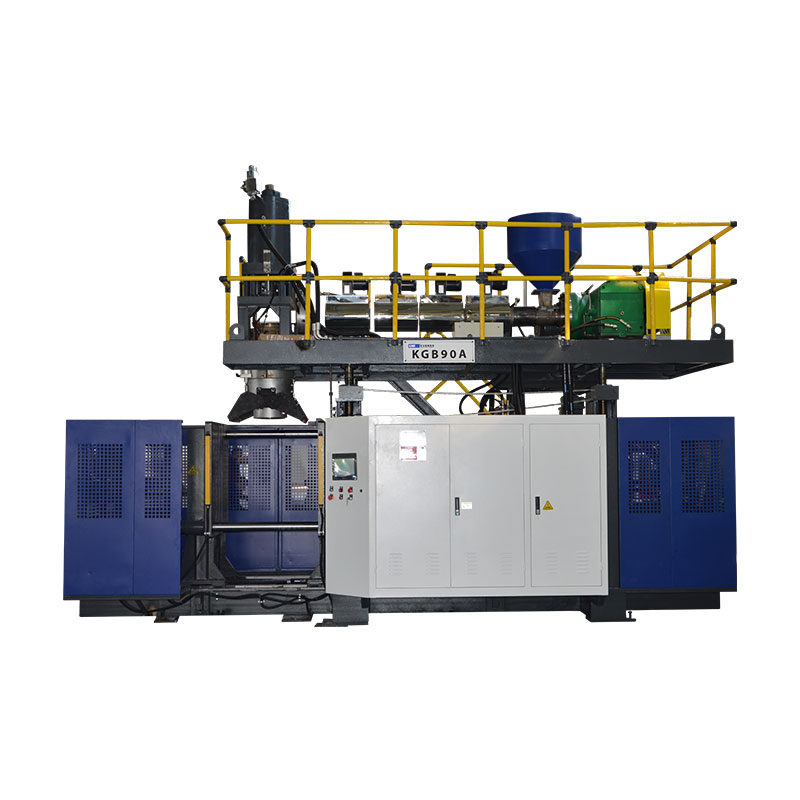
Опубліковані платформи накопичувачів Kinggle містять посилання на специфікації для початкового обговорення. Це не автоматичний вибір для гіпотетичного прикладу повітроводу або для кожної автомобільної частини. Запропонований матеріал, форма та повний обсяг виробництва все ще потребують технічної перевірки.
| Поле посилання | KGB80A | KGB100B |
|---|---|---|
| Оголошена максимальна місткість контейнера | 30 л | 120 л |
| Сила затиску | 215 кН | 440 кН |
| Розмір прес-форми, Ш × В | 750 × 860 мм | 1200 × 1200 мм |
| Максимальний розмір форми, Ш × В | 520 × 860 мм | 920 × 1200 мм |
| Товщина форми | від 360 до 420 мм | від 510 до 600 мм |
| Перераховане підключення програми | Трубопроводи автозапчастин | Автозапчастини та автомобільні баки |
Таблиця відтворює вибрані поля з пов’язаних сторінок продуктів Kinggle. Розмір валика та максимальний розмір форми є різними полями. Жодна з них не підтверджує повну зону руху, продуктивність, спеціалізований процес всмоктування або схвалення паливної системи. Запитуйте креслення і конфігурацію інтерфейсу для запропонованої збірки.

Надішліть пакет для огляду, а не лише запитаний обсяг машини
- Тривимірні та двовимірні креслення деталей із змінами, готовою геометрією, опорними точками та критичними вимогами до стін або інтерфейсу.
- Вказана марка смоли, затверджена рецептура виробництва та відповідні інструкції з обробки.
- Вага деталі, заплановане розташування прес-форми, інформація про наявні інструменти та запропонована послідовність обробки.
- Необхідний прийнятий випуск із зазначенням часу, річного попиту, номенклатури продукції та вимог до перевірки.
- Умови на місці та чіткий список тих, хто постачає прес-форму, допоміжні засоби, обробку, інспекцію та інтеграцію.
Ці вхідні дані дозволяють адресі технічної перевірки підходити, невирішеним вимогам і умовам випробувань до завершення конфігурації машини.
Часті запитання
Чи кожен автомобільний повітропровід можна виготовити на звичайній машині для видувного формування?
Ні. Перегляньте геометрію, вказану смолу, інтерфейси та доступ до інструментів. Деякі форми вимагають оцінки спеціалізованого розміщення заготовок, формування з роздувом або з’єднаних секцій. Звичайна машина з роботом для виймання сама по собі не забезпечує таких можливостей формування.
Чи достатньо об'єму акумулятора, щоб підібрати машину на автомобільну деталь?
Ні. Потреба в придатних для використання порціях, доставці залежно від матеріалу, установці форми, відкритому просторі, необхідних переміщеннях, видаленні деталей і подальших роботах також потребують перегляду. Оголошений обсяг контейнера є орієнтиром перевірки, а не повним методом вибору для нестандартної технічної частини.
Чи може HDPE машина обробляти певний клас інженерного пластику?
Це вимагає перевірки підготовки матеріалу, пластифікації, інструментів головки, елементів керування та запропонованого процесу. Опублікована швидкість екструзії HDPE не підтверджує вихід з іншою смолою. Підтвердьте конфігурацію та запустіть репрезентативне випробування з запланованим матеріалом.
Чому частина може відповідати цільовій вазі, але не проходить перевірку товщини стінки?
Вага описує всю частину, тоді як перевірка товщини вимірює місце розташування. Матеріал може по-різному розподілятися між регіонами без відповідної зміни загальної ваги. Намалюйте невдале розташування та вивчіть відповідні матеріали, інструменти та умови процесу, перш ніж вирішити, як це виправити.
Чи завершує проходження машини FAT схвалення виробничої частини замовником?
Ні. FAT охоплює погоджений обсяг приймання обладнання. Перевірка готової частини та схвалення виробництва замовником потребують власних відповідних доказів. Якщо потрібен PPAP, підтвердьте подання клієнта та вимоги до виробництва, а не розглядайте доставку обладнання як схвалення.
Купівля автомобільної машини для видувного формування – це те саме, що постачання деталей, виготовлених на замовлення?
Ні. Закупівля обладнання стосується обладнання, інтерфейсів інструментів, інтеграції та обсягу приймання для виробничого процесу. Постачання готових деталей стосується відповідальності виробника за виробництво та постачання цих деталей. Перш ніж порівнювати постачальників, уточніть, який обсяг запитується.
Для огляду обладнання автомобільних частин надішліть креслення та вимоги до матеріалівСторінка контактів Kinggleабо електронною поштоюsales@kinggle.com. Телефон:+86-574-87103665. Інформація про компанію доступна наСторінка про Kinggle.
Затвердьте виробничий маршрут перед тим, як приступити до машини
Почніть з деталі та матеріалу, визначте шлях формування та перетворіть креслення на чіткі вимоги до обладнання та перевірки. Потім порівняйте повні пропозиції на межі прийнятої частини. Обов’язкова проблема підгонки потребує вирішення; швидший цикл або нижча закупівельна ціна не можуть його закрити.