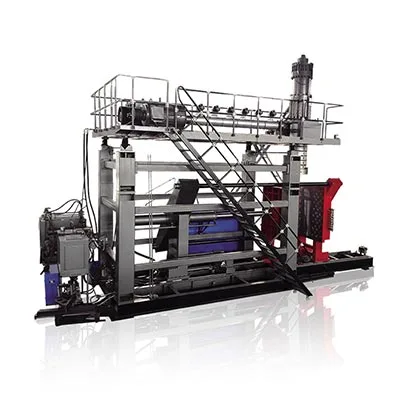
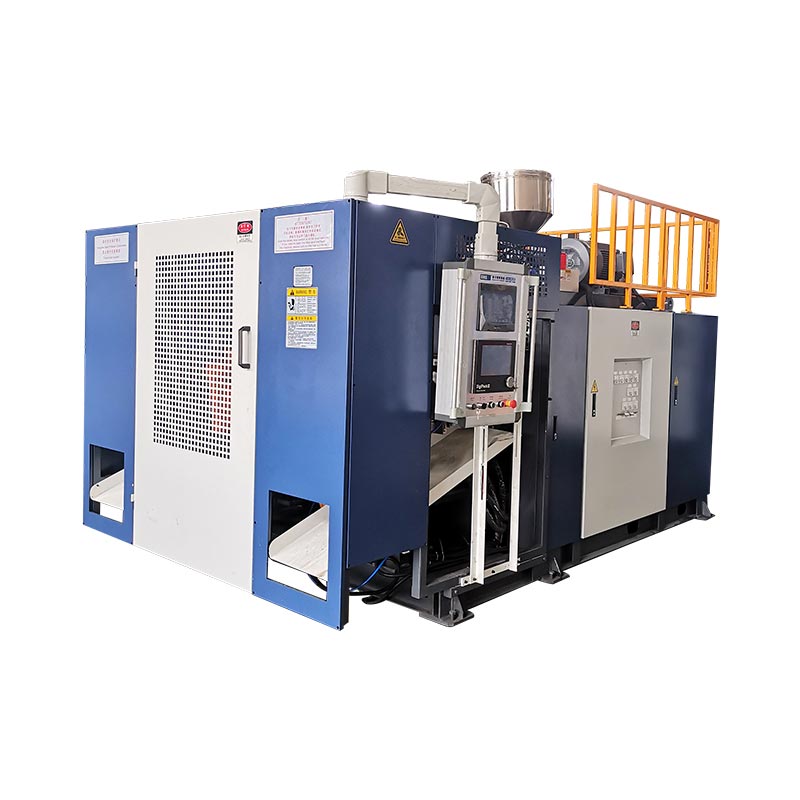
Вибирайте автоматичну машину для видувного формування за продуктом, який вона повинна постачати, і за операціями, які здійснюються після формування, а не за словом «автоматичний» у пропозиції. Для екструзійно-видувного формування вкажіть смолу, інструменти, видалення, обрізку, перевірку та передачу як одну виробничу систему. Ми рекомендуємо затверджувати конфігурацію на основі прийнятих контейнерів у кінцевій точці розвантаження, а не цифру сухого циклу в каталозі.
Формувальна машина може запускати автоматичний цикл, поки люди все ще знімають флешку, перевіряють пляшки або наповнюють коробки. Це може бути правильним розташуванням для невеликого, мінливого асортименту продукції. Це неправильна домовленість, якщо інвестиційна справа припускає, що ці робочі місця зникли. Визначте межу перед тим, як порівнювати ціни.
П'ять важливих рішень перед замовленням
- Перш ніж порівнювати рівні автоматизації, зіставте процес формування з деталлю.
- Визначте кожну операцію перенесення та обробки, включаючи роботу, яка залишається вручну.
- Збалансуйте швидкість формування з обрізкою, перевіркою та ємністю пакування.
- Перевірте усунення несправностей і переналаштування, а не просто безперебійне виробництво.
- Порівняйте загальну вартість лінії за прийнятий контейнер за тих самих умов.

Що означає «автомат» у видування?
«Автоматично» описує спосіб керування операціями. Він не визначає, як сформована пластикова частина. Автоматична екструзійно-видувна машина та машина для видування ПЕТ-пляшок можуть запускати запрограмовані послідовності, але вони потребують різної підготовки матеріалу, інструментів та фінішної обробки. Покупець, який шукає повністю автоматичну машину для видувного формування, повинен спочатку вирішити питання процесу.
При екструзійно-видувному формуванні машина формує розплавлену трубу, яка називається заготовкою. Форма захоплює цю трубку, а повітря утворює порожнисту частину. Для роздування ПЕТ використовується преформа, яка розтягується та роздувається. Ці різні початкові форми пояснюють, чому посібник із завантаження ПЕТ-преформи не є повним посібником із закупівлі лінії пляшок для миючих засобів із ПНД.
| Рішення | Екструзійно-видувне формування | ПЕТ стрейч видувне формування |
|---|---|---|
| Стартова форма | Екструдована розплавлена заготовка | ПЕТ преформа |
| Загальний контекст покупки | Пляшки HDPE, контейнери з ручками та промислові порожнисті частини | Прозорі пляшки для напоїв із преформ |
| Питання автоматизації | Випуск частини, видалення спалаху, обрізка, тестування та передача | Обробка преформ, послідовність нагрівання/розтягування-видування та передача пляшок |
Посилання на процес:Посібник з видувної машини Kinggle. Геометрія продукту та клас смоли визначають остаточний вибір процесу.
Розділіть верстат, клітинку і лінію
Автоматичний цикл на рівні машини охоплює узгоджену послідовність формування. Автоматизована комірка додає визначену обробку або обробку навколо цієї машини. Виробнича лінія з’єднує послідовні операції через узгоджену межу прийнятої продукції. Упаковка може бути всередині цієї межі, або це може залишатися окремою заводською операцією.
Це корисні відмінності при купівлі, а не обіцянка, що кожен постачальник використовує однакову термінологію. Внесіть фактичні операції в специфікацію. «Повністю автоматичний» без списку обладнання залишає забагато простору для різних інтерпретацій.
Ми віддаємо перевагу конкретному опису, такому як «автоматичне формування, орієнтований винос, видалення відблисків і перевірка на герметичність», а не широке маркування. Він повідомляє покупцеві, де з’являється готовий продукт і що ще потребує уваги. Поповнення матеріалу, відбір проб, обробка брухту та заміна коробки також потребують власників, навіть якщо звичайна послідовність формування виконується без повторюваних ручних маніпуляцій.
Крім того, автоматичне керування не те саме, що повністю електричний привід. Тип приводу, розташування станції, кількість напорів і обсяг автоматизації є окремими виборами. Перевірте кожну з завдань, замість того, щоб розглядати їх як одну преміальну специфікацію.
Почніть із деталі та графіка виробництва
Номінального об’єму пляшки недостатньо, щоб визначити її виробничу лінію. Вузька кругла пляшка та контейнер із широкою ручкою можуть містити однаковий об’єм рідини, але потребують різних форм, інструментів для виймання та підставок. Лінія має відповідати фактичній зовнішній формі, а не абстрактному «продукту 2 л».
Почніть із креслення деталі та готового стану, який очікується при виписці. Запишіть обробку горловини, отвір ручки, розміри тіла, цільову вагу та критичні вимоги до якості. Підтвердьте точний клас смоли, кольорову упаковку та погоджені умови переробки або повторного подрібнення. Ці деталі роблять запропоноване випробування актуальним для запланованої роботи.
Переведіть план продажів у вимоги до виробництва
Визначте прийнятні контейнери на зміну разом із кількістю змін, розміром партії та частотою змін. Висока погодинна ставка є менш корисною, якщо більшість замовлень потребують невеликих тиражів і значної зміни інструментів. Повільніша, але легша для зміни камера може краще підходити до цієї виробничої суміші. Жоден висновок не може бути зроблений лише на основі максимального випуску каталогу.
Перелічіть сімейство продуктів, а не лише першу пляшку для запуску. Визначте найширшу частину, найважчу частину та частину, яку найважче взяти або обрізати. Це можуть бути різні SKU. Потім вирішіть, які продукти повинні працювати на початковій збірці, а які потребують майбутніх інструментів або окремого обладнання.
- Заморозити тестову статтю:перегляд креслення, смола, готова вага та необхідні випробування.
- Встановіть умови доставки:обрізаний, перевірений, орієнтований, підрахований або упакований.
- Визначити розклад:хороші контейнери за зміну, години роботи та заплановані зміни SKU.
- Перевірте сімейство інструментів:прес-форми, крок головки, захватні пристосування, обрізні гнізда та тестові ущільнення.
- Затвердити конверт комірки:комунальні послуги, охорона, сервісний доступ і рух продукції.
Кількість станцій, вихідні отвори та порожнини потребують окремого перегляду. Дві станції не означають дві розетки. Машина для видувного формування з кількома головками не робить кожну форму пляшки сумісною з вихідним отвором. Багатошарова головка описує конструкцію стіни, а не кількість готових контейнерів на подію.
Кінглнаправляюча з декількома головками проти напрямної з кількома порожнинамипояснює ці відмінності конфігурації. Скористайтеся цим оглядом, перш ніж виправляти макет автоматизації. Після того, як упорядковано порожнини, обладнання для виймання та обробки має зберегти кожне положення шляхом перенесення та перевірки якості.
Тому найкорисніший запит включає креслення, специфікацію матеріалу, графік виробництва та визначення якості. Для лінії виробництва пляшок HDPE запит на «автоматичну машину для виготовлення пластикових пляшок» без цих вхідних даних не може визначити правильний обсяг лінії.
Перевірте системи машин, які визначають якість продукції
Автоматизація нижньої течії не може відремонтувати нестабільну заготовку, невідповідний відщип або деталь, яка залишає форму занадто м’якою для обробки. Процес формування повинен створити повторюваний виріб, перш ніж система перенесення зможе забезпечити повторювані результати. В іншому випадку робот стане точним засобом для переміщення неузгоджених частин.
До важливих частин видувної машини належать екструдер, головка матриці, затискний вузол, система видування, контури охолодження та елементи керування. Перегляньте їхній внесок у затверджену частину, а не вибирайте лише за назвами компонентів. Визнаний бренд ПЛК, наприклад, не встановлює надані функції рецепту чи зв’язку вниз по потоку.
| система | Що переглянути | Докази для запиту |
|---|---|---|
| Екструзія та головка | Придатність смоли, валовий попит на пари та вихідний баланс | Зразки продукції та ідентифіковані матеріальні умови |
| Паризонський контроль | Розподіл стінок у критичних місцях деталі | Вимірювання залежно від положення та збережений рецепт |
| Прес-форма та затиск | Зазор для підгонки інструментів, відтискання та звільнення | Затверджені креслення та перевірка формованих деталей |
| Охолодження та транспортування | Жорсткість частини в запланованих точках розблокування та захоплення | Передача пробна з фактичною частиною |
| Елементи управління | Послідовність, сигнали тривоги, діапазон рецепту та вихідні сигнали | Демонстрація функцій і список інтерфейсів |
Конкретна довідка: 2-літрова однопостова машина Kinggle
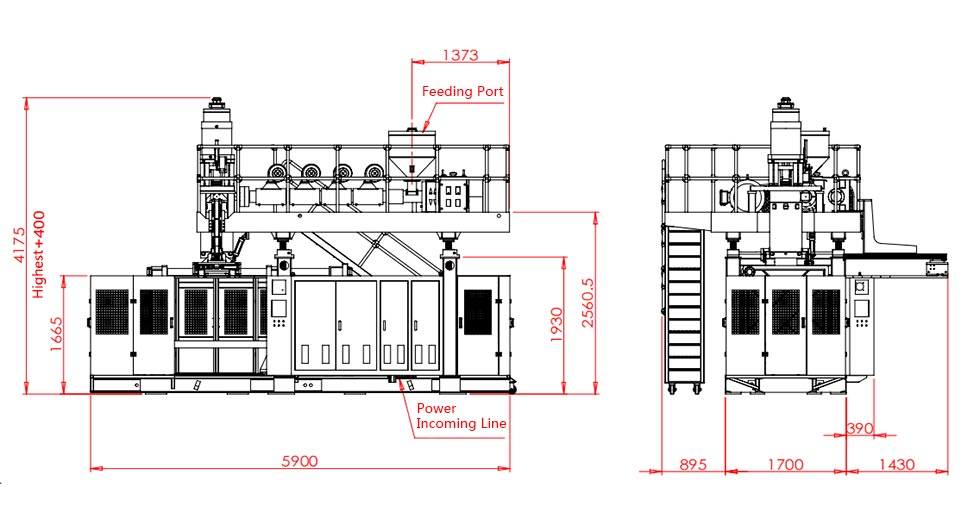
TheСторінка продукту KGB2Lвказано максимальну місткість контейнера 2 л, шнек 50 мм, продуктивність плавлення HDPE 30 кг/год і максимальний розмір форми 360 × 380 мм. Він також описує конфігурації з двома, трьома та чотирма вихідними отворами для менших пляшок у діапазоні 100 мл–1 л. Ці значення допомагають перевірити запропоновану роботу; вони не замінюють огляд інструментів.
На тій самій сторінці позначено 600 ПК/год як «Вихід (сухий цикл)». Це неприйнятний вихід ідентифікованої пляшки шампуню, форми та фінішної лінії. Вимоги до виробництва потребують фактичного матеріалу, часу охолодження, активних позицій та умов перевірки. Розглядайте запис сухого циклу як опубліковане посилання на рух.
Для пропозиції з декількома вихідними отворами перевірте загальну масу заготовки, а також посадку в порожнину. Вага готової пляшки не включає спалах, який також подає екструдер. Більше торгових точок може збільшити попит на екструзію, охолодження та фінішну обробку разом. Лише підрахунок голів не може встановити придатну продуктивність.
Ми схвалимо формувальну систему лише після того, як вимірювання критичних частин і поведінка передачі будуть стабільними за погоджених умов. Додавання конвеєра до вирішення цих проблем пересуває проблему далі. Для настінного розподілу використовуйтедовідник з програмування parisonпоруч із кресленням продукту.
Вкажіть лінію від годування до прийнятої тари
Найсильніші специфікації для автоматизації видувного формування супроводжують продукт на кожній операції. У ньому вказано, що отримує кожен модуль, що він доставляє та хто володіє з’єднанням із наступним модулем. Це корисніше, ніж довгий список роботів, конвеєрів і датчиків без узгоджених меж процесу.
Кінгл опублікувавможливості автоматизаціївключає обрізку, перевірку та упаковку. Для проекту пляшки переведіть цю можливість у визначений обсяг. Автоматичне дефламінування, обрізка горловини, тестування на герметичність і упаковка - це різні функції; ніхто не повинен мовчки припускатися з присутності іншого.
| Операція | Питання для вирішення | Перевірка приймання |
|---|---|---|
| Годування | Хто забезпечує транспортування, змішування та контроль рівня матеріалу? | Схвалений матеріал потрапляє в бункер без незапланованої перерви в постачанні. |
| Винос | Де захоплюється деталь і яка орієнтація залишає блок? | Відсутність пропущеної передачі або неприйнятного маркування на досліджуваному предметі. |
| Дефлірування та обрізка | Які функції спалаху та обробки видалено? | Необхідні отвори для країв, горловини та ручки відповідають визначенню деталі. |
| Перевірка та брак | Які тести є вбудованими та як відокремлюються невдалі частини? | Узгоджені пробні зразки ідентифікуються та направляються правильно. |
| Транспортування та пакування | У якому стані та в якому порядку пляшка повинна дістатися до наступної станції? | Перерахунок, накопичення та остаточний підрахунок працюють за погодженим тарифом. |
Надайте кожній межі одного власника інтеграції. Якщо постачальник машини забезпечує винос, а інший постачальник надає тестер для перевірки витоків, хтось все одно повинен затвердити орієнтацію пляшки, висоту перенесення, відстань і рукостискання контролю. Купівля модулів, які виглядають сумісно, не те саме, що покупка інтегрованої комірки.
Погодьтеся, як представлені «готовність», «частина наявна», «цикл завершено» та умови несправності, де потрібні ці сигнали. Визначте, який контролер ініціює зупинку, а який пристрій повідомляє про початкову помилку. Точна архітектура залежить від проекту, але відповідальність не може залишатися невизначеною.
Перевірте потік брухту окремо від маршруту прийнятого продукту. Знятий спалах потребує збору та узгодженої утилізації. Повторне використання залежить від вимог до матеріалу та продукту; автоматичне підключення млинця не дозволяє відсоток повторного помелу. Контролюйте рецепт матеріалу.
Для перевірки герметичності пляшки визначте метод випробування, пристосування, стан ущільнення та узгоджені контрольні зразки. Тестова станція повинна робити більше, ніж відображати зелений результат. Йому необхідно надійно відокремлювати несправності та реєструвати кількість, не дозволяючи відбракованим частинам непоміченим повертатися на конвеєр хорошої продукції.
На кресленні обсягу також має бути показано доступ до технічного обслуговування та заміни форми. Використовуйте Kinggleутиліти та керівництво по плануванню заводудля координації енергії, повітря, води та простору з усіма допоміжними засобами.
Передача може обмежити вихід раніше, ніж це зробить формувальна машина
Виробнича лінія видувного формування забезпечує лише те, що може підтримувати її підключена діяльність. Найшвидший модуль не може нескінченно компенсувати повільніший тример, тестер або пакувальну станцію. Буфери дають лінії час для відновлення після короткого переривання; вони не усувають постійну невідповідність ємності.
По-перше, оцініть кожне обладнання на однаковій основі. Чи означає це число події формування, валові частини, перевірені частини чи прийнятні контейнери? Чи охоплює воно лише безперервну роботу чи включає поповнення та звичайні зупинки? Порівнюйте ціни лише після збігу цих визначень.
Відпрацьований приклад із явно припущеною виробничою основою
Розглянемо запропоновану лінію, яка випускає 480 контейнерів на годину після формування та обрізки. Припустімо, що його однопозиційному тестеру витоків потрібно 8 секунд для повного завантаження, перевірки, прийняття рішення та послідовності розвантаження. Його ідеальна продуктивність становить 3600 ÷ 8 = 450 контейнерів на годину. Це припущення щодо планування, а не виміряний результат машини Kinggle.
Швидкість надходження: 480/год · Ідеальна продуктивність тестера: 450/год · Накопичення: 30/год
Навіть якщо тестувальник не зупиняється, вхідні деталі перевищують його потужність на 30 контейнерів на годину. Буфер із 15 придатними для використання позиціями заповниться за 15 ÷ 30 = 0,5 години або 30 хвилин. Запуск лінії з порожнім конвеєром може зробити коротку демонстрацію задовільною. Дисбаланс все ще існує.
Тепер розглянемо повну зупинку тестера. При передбачуваній вхідній швидкості 480/год, деталі надходять зі швидкістю 8 за хвилину. Ті самі 15 вільних позицій забезпечують лише 15 ÷ 8 = 1,875 хвилин, приблизно 113 секунд, до заповнення буфера. Швидкість накопичення при уповільненні і при повній зупинці різна.
Ці розрахунки корисні, лише якщо позиції справді придатні для використання. Пляшка, яка перекидається, торкається щитка або не може зберегти потрібну орієнтацію, не створює дійсного буферного положення. Органи керування також потребують узгодженої реакції до досягнення безпечного ліміту накопичення.
Перевірте геометрію, а також швидкість
Інструменти для виймання та конвеєри повинні обробляти деталь у її фактичному стані випуску. Визначте повторюване місце захоплення. Перед наступною передачею перевірте, чи шия, корпус або спалах забезпечують це розташування, і чи обрізання видаляє його. Функція, доступна під час першого прийому, може не існувати під час другого.
Ми б розв’язали цей ланцюжок даних перед збільшенням швидкості машини. Лінія, яка передається з розумною швидкістю та відновлюється передбачувано, є кращим виробничим активом, ніж та, яка потребує повторного ручного переміщення. Кращим рішенням може бути переглянуте оснащення, інша послідовність передачі або додаткова виробнича потужність, а не швидший цикл формування.
Нарешті, підрахуйте прийняті контейнери після узгодженої точки перевірки. Зберігайте валові показники для діагностики, але не використовуйте їх як цифру відвантаження. Кінглпосібник з приймання заводупояснює, чому ідентичність продукту, межі підрахунку та час спостереження належать до одного запису.
Доведіть, що лінія може відновлюватися та змінювати продукти
Плавний автоматичний хід підтверджує лише один робочий стан. Виробництво також включає поповнення, невдалі передачі, відхилені частини, заблоковані конвеєри та зміни продукту. Ці події заслуговують на місце в плані прийняття, оскільки відповідь визначає, чи клітина повернеться до контрольованого виробництва.
З боку фабрики ми поставили б усунення несправностей перед відшліфованою демонстрацією. Якщо пляшка не забирається, наступне питання полягає не в тому, як швидко хтось зможе її повернути. Питання полягають у тому, що виявило промах, який рух зупинено та як клітинка підтверджує відомий стан перед перезапуском. Повторна корекція руки є симптомом, який потрібно дослідити, а не нормальною автоматичною роботою.
Коли тонкостінна пляшка перекидається після випуску, ми перевіряємо стан зчеплення та підтримки перед зміною кількох налаштувань процесу. Перегляньте жорсткість деталі під час перенесення, точки контакту кріплення та послідовність руху. Потім спробуйте одну контрольовану корекцію та знову перевірте деталь. Більший тиск може створити інший дефект замість того, щоб виправити перший.
Така ж дисципліна застосовується, коли витік браку зростає. Збережіть уражені зразки та визначте місце та час. Перевірте стан пробного ущільнення та кріплення поруч із формованою шийкою та віджимом. Тестове з’єднання на герметичність і герметичний контейнер потребують різних виправлень. Зміна рецепту формування без відокремлення цих причин може втратити час і приховати несправність.
Визначте відновлення до виникнення несправності
- Запишіть початкову несправність, уражений модуль і положення продукту.
- Привести камеру до стану, визначеного затвердженим проектом контролю та безпеки.
- Нехай уповноважений персонал усуне несправність відповідно до встановленої процедури ізоляції та доступу.
- Перед повторним запуском узгоджуйте частини в положеннях передачі, перевірки та відхилення.
- Відновіть узгоджену послідовність відновлення, а потім перевірте необхідні перевірки продукту.
Це кроки планування, а не дозвіл на доступ до охоронюваного обладнання чи обхід блокування. Інтегрована комірка потребує оцінки ризику, що охоплює взаємодію модулів і передбачувані втручання.ISO 12100:2010встановлює загальні принципи оцінки ризику машин і зниження ризику; проект також повинен визначити відповідні вимоги до конкретної машини та призначення.
Збережений рецепт не обов’язково є повною зміною
Рецепт може запам’ятовувати температури та рухи формування, тоді як збирач, гніздо обрізки та тестер залишаються налаштованими вручну. Запитайте, які позиції зберігаються, які моторизовані, а які потребують фізичної зміни інструментів. Технедокументація з автоматизації процесівнадає галузевий приклад пов’язаних із форматом налаштувань для позицій вибору, дефлешування та перевірки витоку. Це ілюструє область, яку потрібно вказати; він не встановлює ці функції на кожній машині.
Визначте час переходу від остаточної прийнятої частини одного формату до першої прийнятої частини наступного відповідно до погодженого методу. Окремо записуйте роботу з інструментом, налаштування, перехід матеріалу та випуск якості. Це показує, що насправді економить швидке відкликання рецепта, а що залишається механічним або технологічним завданням.
Порівнюйте вартість прийнятого контейнера, а не автоматичні етикетки
Порівняння напівавтоматичної та повністю автоматичної машини для видувного формування слід починати з того самого продукту та графіка виробництва. В іншому випадку дешевша пропозиція може просто виключати обробку, тестування чи пакування, які включає інша пропозиція. Перш ніж порівнювати загальну кількість обладнання, порівняйте однакові межі доставки.
Автоматизація є найбільш виправданою, коли вона усуває визначені повторювані обмеження. Це може бути видалення флеш-пам’яті вручну, непослідовна передача, важка перевірка або операція пакування, яка не встигає. Придбання додаткової автоматизації без визначення обмеження може збільшити кількість робіт з технічного обслуговування та переналаштування без покращення прийнятного результату.
Зберігайте межу витрат такою ж широкою, як і межа випуску
Вартість одного прийнятого контейнера = загальна вартість в межах узгодженого виробничого кордону ÷ прийняті контейнери, доставлені в межах цього кордону
Чисельник повинен включати витрати, що мають відношення до порівняння: матеріали, оплата праці, комунальні послуги, інструменти, технічне обслуговування та обраний капітал або накладні витрати. Використовуйте той самий метод обліку для обох варіантів. Наступний робот не є безкоштовним, оскільки його вартість не входить до ціни на формувальну машину.
Перелічіть повторювані людські завдання. Хтось все ще може поповнювати матеріал, переміщувати брухт, зразки деталей, замінювати коробки, обслуговувати інструменти та реагувати на сигнали тривоги. Оцініть робоче навантаження протягом звичайної зміни, а не лише під час виконання автоматичної послідовності. Вирішіть, чи може оператор безпечно обслуговувати більше ніж одну комірку без затримки перевірок або відновлення.
Використовуйте електричну енергію в кВт/год за період спостереження та прийняті контейнери за цей же період. Потужність в кВт - це інша величина. Включайте узгоджені допоміжні засоби під час порівняння повної лінійки, особливо якщо компресор, холодильна машина чи шліфувальна машина змінюються між пропозиціями. Theпосібник з вимог до комунальних послугпояснює, чому підключене живлення та робочий попит також повинні залишатися розділеними.
Для частих змін формату перевірте пристосування та запасні інструменти, необхідні для кожного SKU. Нижча початкова ціна осередку може бути компенсована складними змінами або деталями додаткового формату. Навпаки, складна система передачі може бути непотрібною для невеликих обсягів продукції з практичним ручним шляхом обробки.
Ми рекомендуємо ранжувати пропозиції за виробничими обмеженнями, які вони усувають, прийнятним результатом, який вони можуть перевірити, і періодичною роботою, яку вони залишають. Більш автоматизований осередок завойовує своє місце, коли ці переваги відповідають реальному графіку заводу. «Безпілотність» — недостатній фінансовий аргумент.
Попросіть чутливі випадки, а не універсальну вимогу про окупність. Порівняйте очікуваний попит, менший рівень використання та більш часті зміни, використовуючи власні витрати покупця. Це робить інвестиційне рішення корисним навіть у разі зміни обсягів продажів або асортименту продукції.
Підтвердьте конфігурацію перед розміщенням замовлення
Перетворіть вибрану концепцію в узгоджений перелік обладнання, макет комірок і протокол приймання перед замовленням на закупівлю. Найдорожчою неоднозначністю часто є відсутність датчика. Це межа, яку кожна сторона вважала комусь іншою.
Для проекту компактної пляшки,Одностанційна платформа 2 лпропонує конкретну відправну точку. Його опублікована форма-конверт і менші пляшки з декількома вихідними отворами дозволяють провести початковий огляд. Фактичний малюнок, смола, розташування головки та нижній обсяг визначають запропоновану збірку. Не вибирайте цю конфігурацію лише з обсягу.
Зробіть пробну версію відповіддю на запитання щодо покупки
Випробування має використовувати узгоджене визначення продукту та включати операції, що підтримують цитований результат. Якщо перевірка витоків або обрізка є частиною межі доставки, продемонструйте це за допомогою комірки, а не представляйте непов’язаний окремий цикл. Зберігайте ідентичність зразка, де кілька позицій можуть приховати слабкий випускний отвір або порожнину.
Запис про прийняття має пов’язувати кожну претензію з методом, межею та спостережуваним результатом. Таке слово, як «пройшов» без основної умови, не може керувати введенням в експлуатацію на заводі покупця. TheПосібник Kinggle FATзабезпечує більш повну основу для цих доказів.
- Побудувати ідентичність:машина, інструменти, контрольна версія та включені модулі.
- Умови тестування:продукт, смола, активні позиції та умови корисності.
- якість:критичні вимірювання, функціональні тести та причини відхилення.
- Продуктивність лінії:прийнятий підрахунок, період спостереження, зупинки та втручання.
- Відновлення:погоджені сценарії несправностей і продемонстрована послідовність перезапуску.
- Передача:креслення, посібники, інформація про інструменти, резервні копії та відкриті елементи.
Окреме заводське приймання від приймання на місці, якщо заводські послуги або стороннє обладнання не можуть бути відтворені до відправлення. Заздалегідь визначте перевірки, які залишилися, і призначте відповідальних. Заводське випробування не повинно тихо вимагати перевірки умов, яких воно не включало.
Навчання повинно охоплювати звичайні операції та автоматизацію робочих місць. Оператори повинні розпізнати невдалу передачу, інтерпретувати початковий сигнал тривоги та дотримуватися затвердженого методу відновлення. Для технічного обслуговування потрібні креслення, інформація про зношувані частини та доступ, необхідний для підтримки клітини.
Обговоріть конфігурацію автоматичного екструзійно-видувного формування з Kinggle.Надішліть черезсторінка запиту проекту.
Контакти:sales@kinggle.com · +86-574-87103665. Визначені межі продукту та лінійки роблять перегляд конфігурації більш корисним, ніж лише запит ціни машини.
Часті запитання
Чи автоматична машина для видувного формування те саме, що повна виробнича лінія?
Ні. Автоматична машина може контролювати рухи формування, тоді як видалення продукту, обрізка, перевірка чи пакування залишаються окремими. Повна виробнича лінія визначає передачу, контроль і межу якості між цими операціями. Попросіть список обладнання та макет із зазначенням кожного включеного модуля, ручного завдання та виключеної послуги. Специфікація закупівлі, а не слово "автоматично", визначає, що надійде.
Чи все ще потрібні оператори для повністю автоматичної машини для видувного формування?
так Поповнення матеріалів, вибірка якості, зміна інструментів, технічне обслуговування та усунення несправностей все ще потребують розподілу обов’язків. Автоматизація може усунути повторювані операції, не видаляючи кожне виробниче завдання. Сплануйте персонал на повну зміну та фактичну структуру обслуговування, включаючи пакування та обробку брухту. Не виводьте оцінку праці з короткої демонстрації, під час якої допоміжний персонал залишається поза кадром камери.
Чи стандартно включено автоматичне видалення відблисків, перевірку герметичності пляшки та пакування?
Не думайте, що вони є. Цінова пропозиція повинна визначати кожну операцію, поставлене обладнання, інструменти для конкретного продукту, метод випробування та шлях браку. Пристрій виносу не є тестером, а автоматичний конвеєр не є автоматичною системою пакування. Для кожного процитованого модуля запитайте, яку незавершену умову він отримує та яку прийнятну умову доставляє.
Чи можна автоматизувати наявну екструзійно-видувну машину?
Можливо, але здійсненність залежить від існуючої системи контролю, охорони, доступного простору, відкриття форми, випуску продукту та організації передачі. Деталь також має відповідати запропонованим пристосуванням для захоплення, обрізки та перевірки. Перед тим, як купувати робота або конвеєр окремо, перевірте комірку повністю. Модернізація повинна включати визначену відповідальність за інтеграцію, оновлену оцінку ризику та узгоджене виробниче випробування.
Як покупцям перевірити продуктивність автоматичної лінії?
Підрахуйте прийняті контейнери в узгодженій кінцевій точці розвантаження протягом визначеного періоду спостереження. Визначте смолу, продукт, форму, активні позиції, утиліти та включені подальші операції. Зберігайте в записі відхилення, зупинки та ручні втручання. Повідомляйте про валовий випуск формувань окремо від прийнятого лінійного випуску. Каталожне значення сухого циклу не є заміною для цього виробничого випробування.