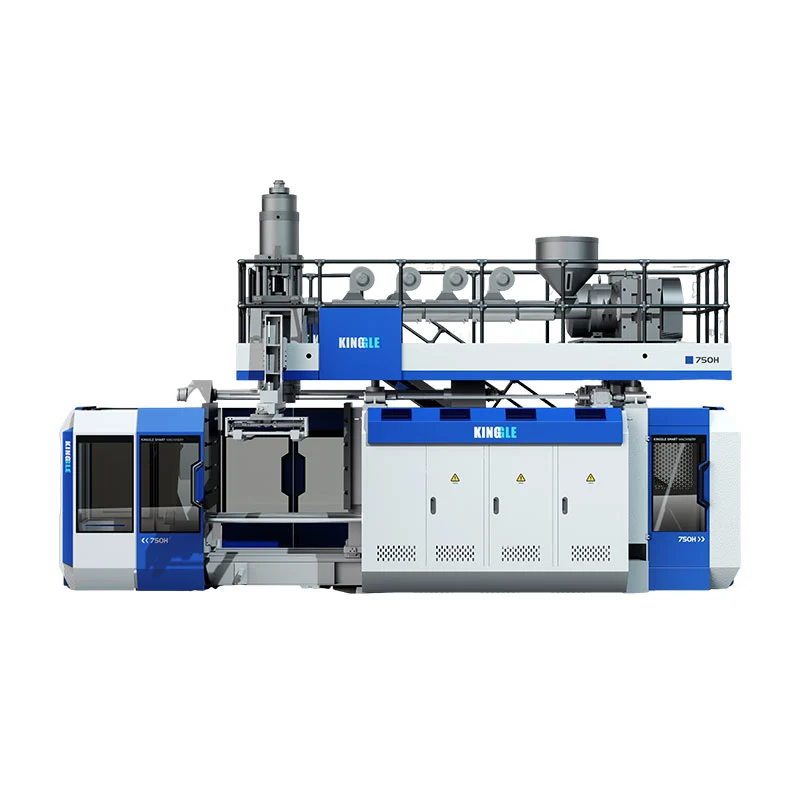
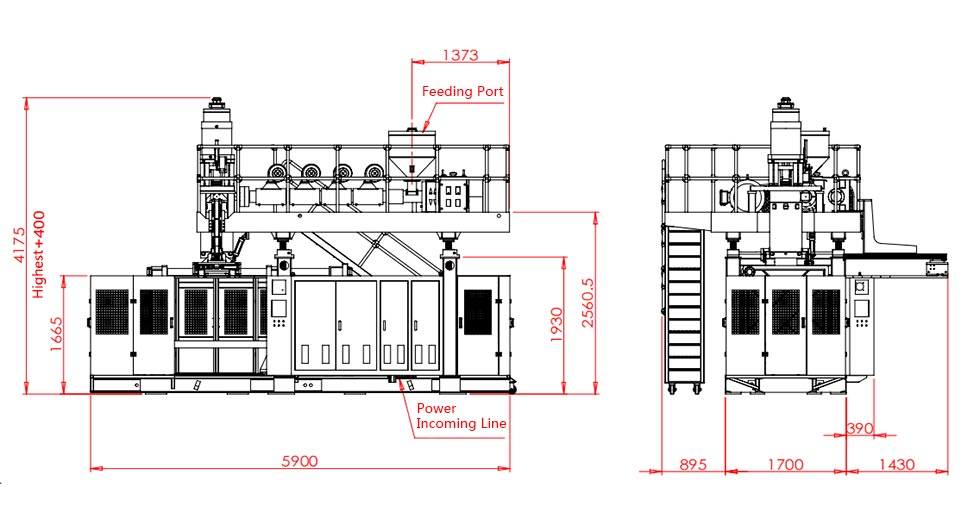
Виберіть машину для видувного формування пляшок HDPE, відповідаючи малюнку пляшки, сорту смоли, макету форми та необхідному виходу хороших деталей. Для проекту екструзійної пляшки заявлений літровий об’єм машини є лише початковим фільтром; остаточна специфікація також повинна охоплювати горловину, розподіл стінок, інструменти та обробку за потоком.
Запит на машину для пляшок стає набагато кориснішим, якщо він містить креслення та цільову вагу. Ці деталі дозволяють обговоренню обладнання вийти за рамки розміру машини. Вони також розкривають питання, які дорого виявляти після того, як форму було створено.

Почніть із малюнка пляшки, який хтось може процитувати
Номінальний об’єм пляшки залишає відкритим багато рішень. Високий вузький контейнер і короткий широкий контейнер можуть вмістити однакову кількість. Конверти форм, положення горловини та механізми поводження все ще потребують окремого перегляду. Надішліть повний креслення, а не просіть постачальника вибрати обладнання лише з можливостей.
Включіть максимальні зовнішні розміри, цільову готову вагу та креслення закриття. Визначте панель етикетки, плече, основу та будь-яку ручку. Позначте розміри, важливі для наповнення, укупорки або пакування. Якщо пляшка із зразком є єдиним посиланням, скажіть, які характеристики мають залишитися, а які можуть змінитися.
Відокремте номінальний об’єм заповнення від об’єму до краю. Також визначте, чи вказана вага включає будь-який знімний спалах. Креслення з нечіткою основою ваги може спонукати виробника прес-форм і постачальника обладнання до різних цілей.
| Введення | Що потрібно для огляду обладнання |
|---|---|
| Корпус пляшки | Розміри, основа об'єму, форма, ручка та затверджений діапазон ваги. |
| Горловина і закриття | Оздоблювальний малюнок, деталі кришки або насоса, ущільнювальна поверхня та метод перевірки. |
| матеріал | Сорт смоли, колір, добавки та запропонований вміст повторного помелу або ПЛР. |
| План виробництва | Необхідний прийнятий випуск, зміни, номенклатура продукції та заплановані зміни. |
| Вимоги до якості | Критичні стінки, розміри, зовнішній вигляд і відповідні випробування упаковки. |
З боку машинобудування корисне питання полягає в тому, чи може одна погоджена установка відповідати всім цим вимогам разом. Покупець може схвалити зовнішній вигляд пляшки, а команді з наповнення ще потрібна інша висота горлечка. Вирішення цієї проблеми на ранній стадії запобігає етапу приймання обладнання.
Для існуючої пляшки надішліть її поточну редакцію креслення та репрезентативні зразки разом. Поясніть будь-яку відому проблему, таку як складне закривання або слабкий нижній шов. Мета полягає в тому, щоб зберегти правильні функції, надавши постачальнику чітку проблему для вирішення.
Kinggle'sкерівництво з проектування екструзійно-видувної формиз’єднує ці входи продукту з інтерфейсами форми, віджиму, охолодження та машини. Зберігайте цей пакет креслення прикріпленим до пропозиції, щоб пізніші зміни конфігурації мали видиме посилання.
Вказуйте марку HDPE, а не тільки назву полімеру
HDPE описує сімейство матеріалів. Він не визначає повну специфікацію обробки. LyondellBasell перераховує марки HDPE для кількох процесів, включаючи екструзійне роздування, лиття під тиском і ротаційне формування. Примітка до закупівлі, у якій зазначено лише «HDPE», не визначає фактичний клас.Джерело: огляд LyondellBasell HDPE.
Надішліть поточний аркуш технічних даних постачальника смоли з кресленням пляшки. Запишіть позначку сорту та умови випробування поруч зі значенням текучості розплаву. Також надайте постачальнику машини запропоновану кольорову маткову суміш і інформацію про добавки. Ці вхідні дані належать до пробного плану, навіть якщо пляшка виглядає простою.
Щодо пляшки з миючим засобом або побутовою хімією, обговоріть стійкість до розтріскування під дією навколишнього середовища з групами з виробництва смоли та упаковки. ExxonMobil описує компроміси між ESCR, технологічністю, жорсткістю та іншими властивостями пляшок у своїй технічній програмі HDPE. Вибір смоли має відображати вимоги до готової упаковки, а не окрему властивість матеріалу.Джерело: ExxonMobil PE Innovation Week, сесія для пляшок і контейнерів з ПНД.
Повторне подрібнення та перероблений матеріал також потребують чітких визначень. Вкажіть джерело, заплановану частку та метод обробки. Ведіть облік партії матеріалу, який використовується для затвердження. Якщо пропозиція передбачає первинну смолу, але при виробництві використовується інша суміш, початкове випробування більше не відповідає умовам повного виробництва.
Корисний запит вимагає від постачальника задокументувати матеріал, використаний для його вихідної пропозиції. Це полегшує оцінку пізніших змін. Це також дає обом сторонам спільну орієнтиру, якщо вага, зовнішній вигляд або стабільність процесу змінюються під час введення в експлуатацію.
Тому вибір матеріалу та вибір машини мають рухатися разом. Якщо вибір між HDPE і PP все ще відкритий, вирішіть це спочатку з вимогами до продукту. TheПорівняння HDPE проти PPпояснює це попереднє рішення; у цьому посібнику передбачається, що проект пляшки HDPE є передбачуваним маршрутом.
Переконайтеся, що назва машини описує правильний процес
Покупці використовують кілька назв подібного обладнання: машина для виготовлення пляшок HDPE, машина для видування пляшок HDPE і машина для видувного формування HDPE. Ці терміни допомагають описати передбачуваний продукт. Цінова пропозиція все ще потребує визначення фактичного процесу формування та розташування обладнання.
При екструзійно-видувному формуванні екструзійна система формує розплавлену трубу, яка називається заготовкою. Форма захоплює його, повітря розширює його до порожнини, і деталь охолоджується перед видаленням. Після обрізки та перевірки пляшка готується до наступної роботи. Кінгл пояснює послідовність обладнання у своємукерівництво машини безперервного видувного формування.
Для проектів пляшок, про які тут йдеться, почніть огляд ізлінійка машин безперервної екструзії. Потім підберіть форму та головку до деталі. Наявність ручки, незвичайного плеча або великої шиї має стати питанням інструментів, а не зникати під загальним описом машини.
Пошук машини для виготовлення пластикових пляшок також може виявити системи на основі преформ. Ці результати не встановлюють сумісність із проектом екструзійної пляшки. Запитайте, чи запропонована система починається з гранул смоли та утворює заготовку, чи починається з окремої преформи. Відповідь внесіть у технічну пропозицію.
З тієї ж причини не вибирайте техніку лише з демонстраційного відео. Визначте показану смолу, вагу пляшки, розташування головки та готовий продукт. Машина, що формує іншу упаковку, може продемонструвати свою послідовність, не підтверджуючи цикл або якість, необхідні для вашої пляшки.
Якщо вибір процесу залишається відкритим, використовуйте ширшийпосібник з видувної машиниперед звуженням специфікації. Після узгодження маршруту в пропозиції має бути названа модель, інструменти, система матеріалів і включені операції. Це дає покупцеві придатний для використання опис обладнання замість набору пошукових термінів.
Три посилання на Kinggle показують, чому літри є лише відправною точкою
Таблиця нижче об’єднує вибрані значення з трьох сторінок продукту Kinggle. Це опубліковані посилання на машини, перевірені 29 вересня 2026 р. Вони допомагають перевірити пропозицію обладнання; пляшка та інструменти все ще вимагають перевірки проекту.
| Опубліковано поле | КГБ2Л | KGB5L | KGB5D |
|---|---|---|---|
| Облаштування станції | неодружений | неодружений | Двомісний |
| Максимальна місткість контейнера | 2 л | 5 л | 5 л |
| Плавильна здатність ПНД | 30 кг/год | 55 кг/год | 80 кг/год |
| Діаметр гвинта | 50 мм | 60 мм | 70 мм |
| Сила затиску | 40 кН | 65 кН | 65 кН |
| Максимальний розмір форми, Ш × В | 360 × 380 мм | 410 × 450 мм | 410 × 450 мм |
| Товщина форми | від 160 до 300 мм | від 200 до 310 мм | від 200 до 310 мм |
| Подвійна центральна відстань головки | 130 мм | від 150 до 180 мм | від 150 до 180 мм |
Джерела: три пов’язані сторінки продуктів Kinggle. Опублікована потужність плавлення є орієнтиром пропускної здатності матеріалу. Це не гарантована ставка готової пляшки. Рядки між головками описують цю конфігурацію; це не встановлює, що подвійна голова включена в кожну базову цитату.
Порівняйте два записи об’ємом 5 л. Обидва публікують однакові максимальні розміри форми та силу затиску. Їхні діаметри шнеків і здатність до плавлення ПНД відрізняються. Тому вибір платформи з подвійною станцією передбачає більше, ніж додавання іншої позиції прес-форми до ідентичної специфікації.
Для покупця це порівняння призводить до практичного запиту: показати запропонований макет прес-форми та розрахунок потреби в матеріалі поруч із обраною моделлю. Машина може пройти перевірку номінального об’єму пляшки, тоді як запропоноване розташування порожнини все ще потребує коригування.
Менший екземпляр KGB2L також має іншу оболонку інструментів і опубліковану відстань між двома головками. Пляшка, яка підходить для цієї платформи як окрема частина, може потребувати окремого перегляду, якщо покупець запитує кілька частин на одну подію формування. Лише обсяг пляшки не може вирішити це питання.

Коротко додайте порівняння моделей до продукту. Якщо пляшка стає ширшою, її вага змінюється або обсяг виробництва збільшується, перегляньте уражені поля. Це корисніше, ніж вибрати найбільшу машину зі списку та припустити, що кожна менша пляшка підійде до стандартної конфігурації.
Перевірте прес-форму, головки матриці та станції на одному кресленні
Кількість станцій, кількість напорів і кількість порожнин описують різні частини виробничої організації. Друга станція забезпечує інше положення форми. Кілька виходів матриці забезпечують кілька заготовок. Порожнини форми визначають продукти, утворені під час процесу формування. Пропозиція має показати, як ці частини працюють разом.
Kinggle'sнаправляюча з декількома головками проти напрямної з кількома порожнинамипояснює термінологію. Використовуйте його, щоб прочитати креслення макета, а потім запитати фактичну кількість розеток і відстань. Слова «подвійна машина» залишають занадто багато місця для непорозумінь.
Почніть з фізичної підготовки
Порівняйте розміри форми із затвердженим кресленням машини. Включіть деталі кріплення, товщину, зазор та з’єднання. Залиште остаточний огляд постачальників обладнання та форм; максимальний каталог не показує кожен шланг, фітинг або рухомий компонент.
Відстань між головами — це окрема перевірка. Кілька вузьких пляшок можуть поміститися в форму, а така сама кількість ширших пляшок не підійде. Запитайте центри порожнин і вихідні отвори матриці на одному вигляді. Це дозволяє постачальникам перевірити компонування перед випуском будь-якого пакета інструментів.
Потім перегляньте послідовність виробництва
Виберіть кількість станцій із запланованого навантаження та запропонованого циклу. Машина з подвійною станцією може чергувати положення форми, але система екструзії та наступне обладнання повинні підтримувати цю послідовність. Kinggle'sпорівняння однієї та двох станційдає ширше обговорення конфігурації.
Також враховуйте асортимент продукції. Фабрика з повторними замовленнями на одну пляшку має іншу проблему планування, ніж фабрика, яка часто змінює форми та кольори. Попросіть постачальника пояснити, яке обладнання змінюється між запропонованими продуктами. Зберігайте цю відповідь окремо від найшвидшого демонстраційного циклу.
Для нової виробничої клітини запитайте один макет, який ідентифікує як обладнання для формування, так і шлях видалення. Покажіть, куди йдуть пляшки та флеш після відкриття кожної форми. Чітке креслення дає групі закупівель, виробництва та інструменту однакову схему для перегляду.
З’єднайте пляшки на годину з матеріалом, який має обробити екструдер
Запишіть ціль виробництва як прийняті пляшки на годину з визначеним періодом вимірювання. Потім попрацюйте у зворотному напрямку через брак, грубий формований матеріал і машинну послідовність. Це дає постачальнику запит на оцінку замість непоясненого запиту на швидкість.
Вага готової пляшки та вага формованої пляшки є різними вхідними даними. Екструдер також обробляє матеріал, який стає знімною спалахом. Відновлення цього матеріалу може вплинути на матеріальний баланс і вартість закупівлі, але це не скасовує початкову екструзію.
Ілюстративний приклад планування, а не тест виробництва Kinggle
Припустимо, що ціль – 600 прийнятих пляшок на годину, рівень прийому 95% і 90 г валового формованого матеріалу на позицію пляшки. Припустимо, що готова пляшка важить 70 г.
Необхідні сформовані пляшки: 600 ÷ 0,95 ≈ 632 на годину
Загальна потреба в розплаві: (600 ÷ 0,95) × 0,090 ≈ 56,8 кг/год
Матеріал у прийнятих пляшках: 600 × 0,070 = 42,0 кг/год.
Різниця включає матеріал поза прийнятими готовими пляшками. Це не розрахунок постійних матеріальних втрат або кількості первинної смоли для придбання.
Ці припущення створюють загальну потребу в розплаві, що перевищує опубліковану норму KGB5L у 55 кг/год. Це привід переглянути пропозицію. Опубліковані показники KGB5D 80 кг/год підтверджують це попереднє порівняння масового потоку, але випробування на пляшці все одно має встановити тривалість циклу, якість і пропускну здатність.
Не перетворюйте це порівняння на обіцянку 600 хороших пляшок на годину. Прикладом є розрахунок скринінгу з використанням припущених вхідних даних. Фактичне виробництво вимагає затвердженої смоли, форми, ваги, умов охолодження та конфігурації машини.
Вкажіть, як обробляються зупинки у вихідному записі. Стабільний робочий інтервал і повна зміна – це різні вікна вимірювання. Якщо замовнику потрібні зобов’язання щодо зміни, включіть узгоджену процедуру запуску, інспекції, запланованих перерв і змін.
Таблиці продуктів Kinggle позначають своє значення швидкості як сухий цикл. Ретельно запишіть цю етикетку та попросіть окрему прийняту пропозицію щодо випуску для вашої пляшки. Покупець повинен мати можливість відстежити вказаний результат до пробного стану та методу підрахунку.
Пляшка повинна проходити по шийці, стінці і підставі
Корисний зразок схвалення представляє пакет, який клієнт заповнить і відправить. Почніть разом із пляшкою та її передбачуваною кришкою. Попросіть команду з пакування визначити особливості герметизації, розміри та методи випробувань, які вирішать прийнятність.
Для горловини додайте оздоблювальний малюнок і схвалену шапку, насос або іншу застібку. Запишіть, які прилади чи вимірювання перевірять результат. Візуальний огляд корпусу пляшки не може відповісти на те, чи відповідає межа кришки її кресленню.
Для стіни визначте важливі місця та спосіб їх вимірювання. Середня вага пляшки корисна для контролю виробництва, але вона не дозволяє визначити місцезнаходження матеріалу в частині. Узгоджена настінна карта полегшує обговорення плеча, області ручки та основи під час випробування.
Theдовідник з програмування та товщини стінпояснює, як контроль профілю пов'язаний з розподілом матеріалу. Використовуйте це обговорення, щоб визначити необхідний результат. Сама по собі кількість контрольних балів не замінить відміряні пляшки.
На підставі погодьте відповідний шов, поверхню стояння та перевірку зовнішнього вигляду. Включіть будь-які необхідні випробування на герметичність, падіння або верхнє навантаження в план приймання разом із методами та критеріями. Відповідні вимоги випливають із використання пакета та специфікації замовника.
Відбирайте зразки таким чином, щоб не було видно їх походження. Визначте порожнину та станцію, запишіть налаштування та збережіть деталі партії матеріалу. Якщо результат відрізняється на різних позиціях, команда може відстежити його до певної частини налаштування.
Зберігайте схвалені зразки та протоколи перевірки з остаточним переглядом креслення. Вони дають командам із замовників щось більш точне, ніж фотографію, для відтворення. Theпосібник із заводських випробувань машининадає основу для документування прогону та доказів прийняття.
Запит на осередок виробництва пляшок із визначеним обсягом
Ціна на базову машину може залишити кілька елементів проекту поза його ціною. Попросіть постачальника визначити включену прес-форму, головний інструмент, обробку матеріалів і подальші операції. Розмістіть обладнання, надане покупцем, у тому самому списку, щоб команда монтажників могла бачити повну межу.
Перевірте вимоги до повітря та води щодо запропонованої конфігурації. Необхідні умови постачання та місця підключення зафіксуйте в проектній документації. Kinggle'sінструкція з планування утиліти та заводуохоплює інформацію, необхідну для підготовки сайту.
Вирішіть, де проводитиметься обрізка та перевірка герметичності. Поясніть, як пляшки досягають операції наповнення або пакування, і як забраковані частини залишають лінію. Якщо потрібна автоматична функція, попросіть постачальника назвати обладнання, яке її виконує, і його інтерфейс із формувальною машиною.
Використовуйте наступну послідовність, щоб підготувати запит на пропозицію. Кожен крок створює щось, що постачальник може переглянути, а не загальну перевагу швидкої або повністю автоматичної машини.
- Додайте креслення пляшки та кришки або надішліть чітко ідентифіковані зразки.
- Перелічіть сорт смоли, готову вагу та запропоновану суміш матеріалів.
- Встановіть прийнятну цільовий обсяг виробництва та поясніть графік зміни та зміни продукту.
- Опишіть існуючі прес-форми, допоміжні та фабричні служби, які має використовувати нове обладнання.
- Визначте необхідну перевірку, протоколи випробувань та обладнання, що входить до поставки.
Попросіть технічну пропозицію відповісти на кожен пункт. Він повинен ідентифікувати запропоновану модель і компонування інструментів, а потім пояснити умови, що стоять за його пропозицією щодо виробництва. Будь-який відкритий вхід має залишатися видимим, доки його не буде погоджено.
Для проекту з кількома пляшками надсилайте весь асортимент на початку. Позначте, який продукт буде використовуватися найчастіше, а який встановлює найбільші вимоги до інструментів. Це допомагає постачальнику переглядати графік виробництва разом із пакетом обладнання.
Плануєте лінію пляшок HDPE?
Надішліть Kinggle креслення пляшки та ціль виробництва.Включіть марку смоли, деталі закриття та будь-яку наявну інформацію про форму. Ці дані підтримують перегляд конфігурації та цінову пропозицію, пов’язану з вашим фактичним продуктом.
Часті запитання
Яку машину мені слід розглянути для пляшок HDPE?
Для проекту екструзійної пляшки почніть з безперервної екструзійно-видувної машини та перегляньте разом креслення пляшки, смолу, форму та необхідний вихід. Kinggle KGB2L, KGB5L і KGB5D забезпечують контрольні точки для малих контейнерів. Остаточний вибір залежить від затвердженого інструменту та умов виробництва.
Чи може машина для видувного формування на 5 л виготовляти менші пляшки?
Можливо, якщо прес-форма, інструменти матриці, відстань і механізм видалення підходять для цих пляшок. Максимальна місткість контейнера не визначає кожен сумісний продукт. Надішліть креслення менших пляшок і плани виробництва, а потім попросіть постачальника підтвердити повну конфігурацію для кожного продукту.
Чи потрібна машина з подвійною станцією подвійна різальна головка?
Ні. Станції – це позиції прес-форм, тоді як вихідні отвори визначають, скільки заготовок буде поставлено під час формування. Цитата повинна ідентифікувати обидва окремо. Перевірте запропоноване розташування порожнини, відстань між різьбовими головками та комплекти форм, перш ніж порівнювати пропозиції двох машин.
Скільки ПНД пляшок може виготовити машина за годину?
Відповідь залежить від пляшки, загальної формованої маси, матеріалу, інструментів, циклу та критеріїв приймання. Вкажіть ціль як прийняті пляшки на годину за погоджених умов. Використовуйте опубліковану потужність плавлення для початкової перевірки попиту на матеріал, а потім перевірте швидкість готової пляшки під час випробування.
Чи може машина працювати з переробленого HDPE?
Підтвердьте фактичне джерело матеріалу та заплановану суміш у постачальника. Включіть цей матеріал у випробування та оцініть отримані пляшки відповідно до затверджених вимог. Загальний опис машини з HDPE не встановлює прийнятний відсоток переробленого вмісту для кожної упаковки.
Яка інформація потрібна для пропозиції машини для пляшок HDPE?
Надайте креслення пляшок і закупорювачів, сорт смоли, цільову вагу, прийнятні вимоги до випуску та графік зміни продукту. Додайте наявні деталі форми, інженерні комунікації та необхідне наступне обладнання. Узгодьте критерії випробування та перевірки, щоб пропозиція описувала результат виробництва, який обидві сторони могли б оцінити.
Посилання на машини посилаються на сторінки опублікованих продуктів Kinggle. Чисельний приклад виробництва використовує заявлені припущення і не є результатом вимірювання машини. Для конкретного замовлення використовуйте узгоджену технічну специфікацію, креслення інструменту та протоколи приймання.