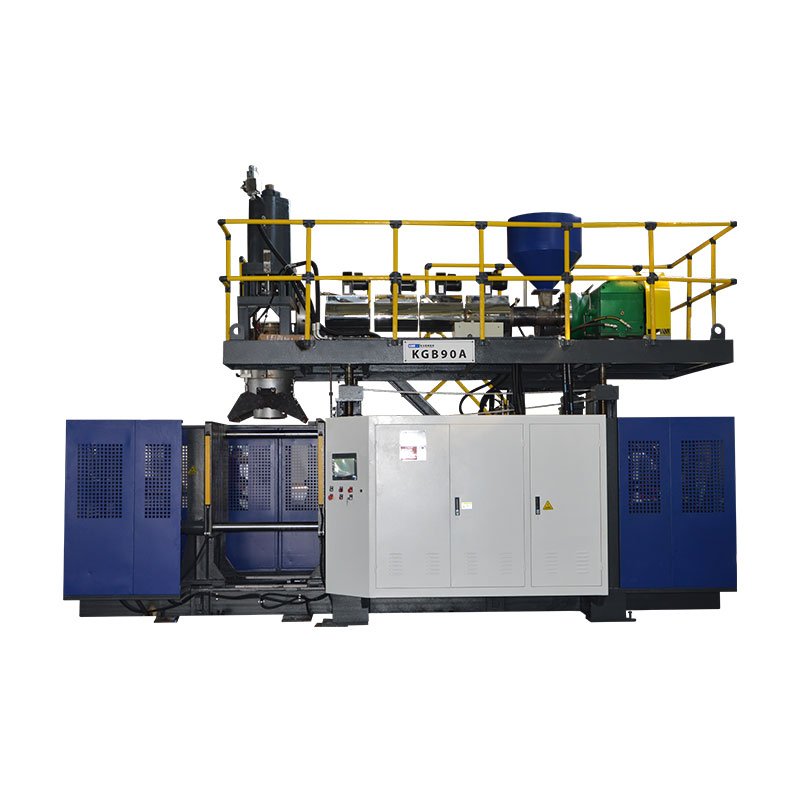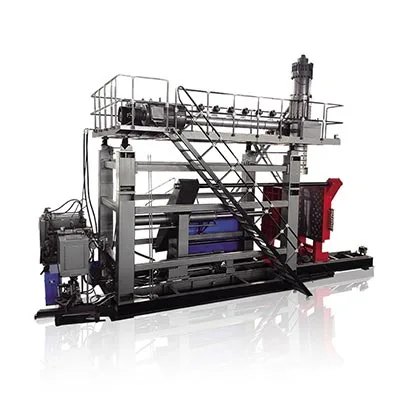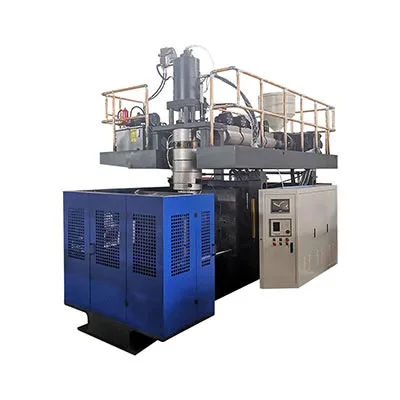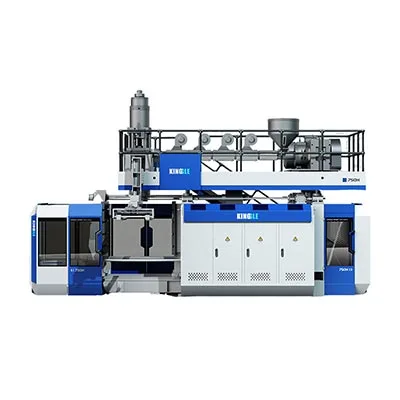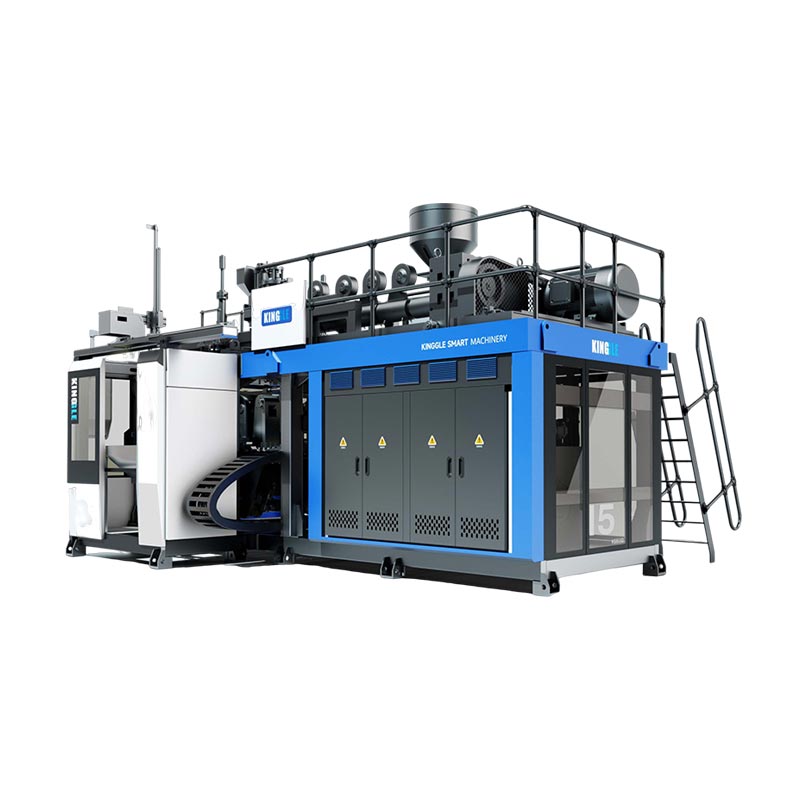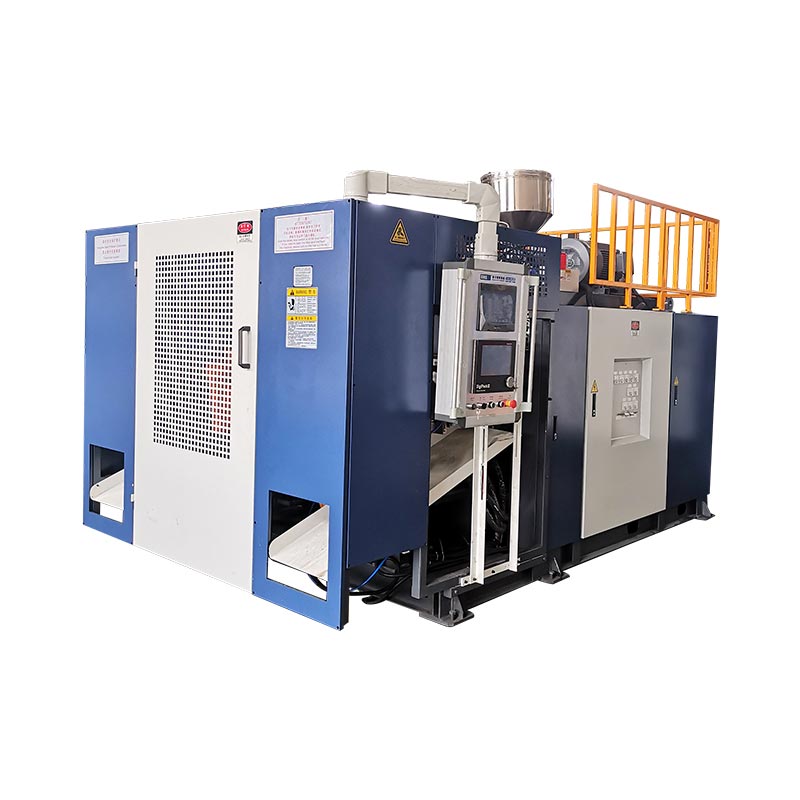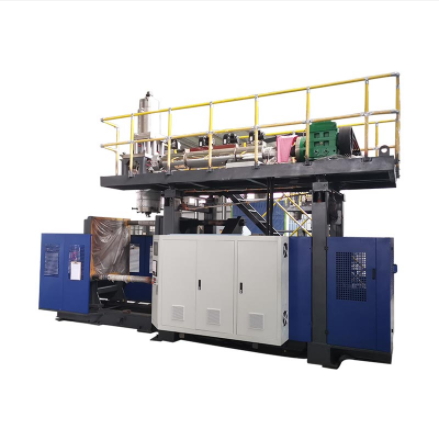
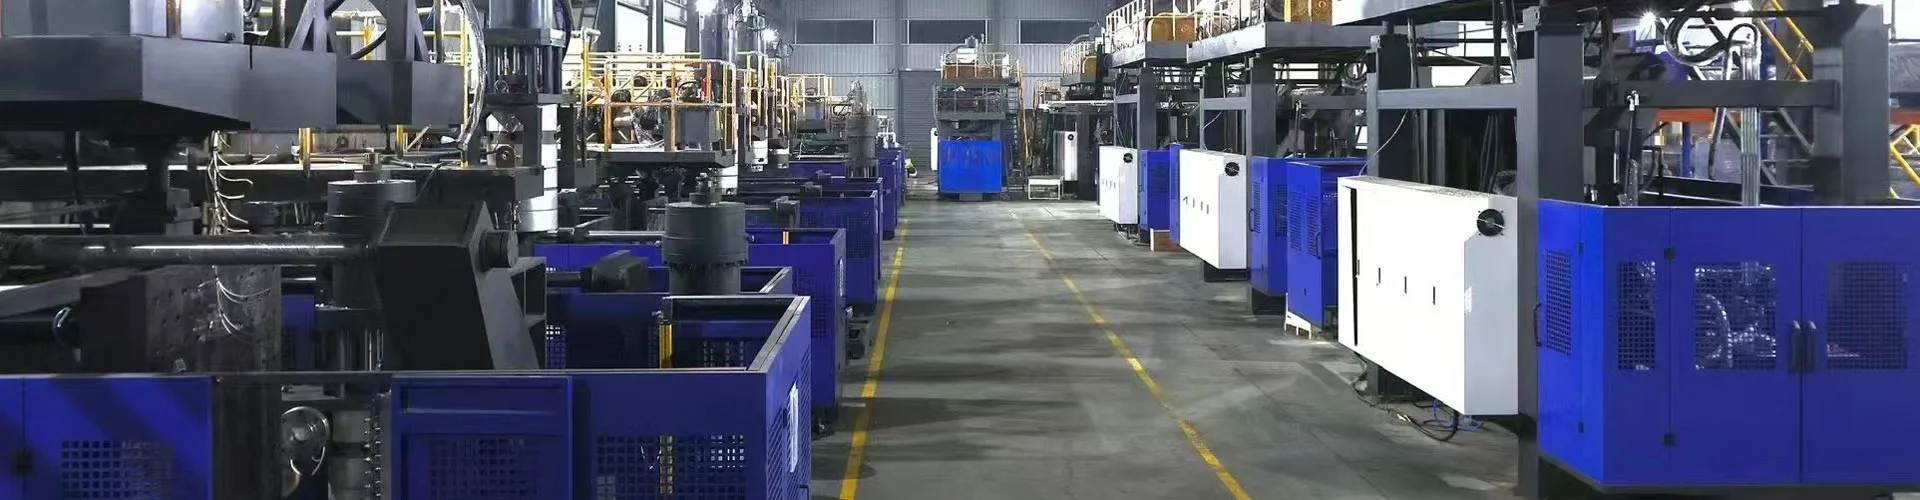
Основними частинами машини для видувного формування є система подачі та екструзії, головка матриці, прес-форма та затискач, система видування, контури охолодження, приводи та елементи керування, а також обладнання для видалення деталей. Їх розташування залежить від процесу формування та конфігурації машини. Для екструзійного видувного формування визначте кожен компонент за його функцією та збіркою, перш ніж розглядати можливість заміни.
Щоб ідентифікувати компонент, знайдіть його вузол, підтвердьте його функцію та зберіть відповідну технічну інформацію. Фотографія чи знайоме ім’я рідко визначають, чи будуть дві запасні частини працювати на одній машині.
Чотири відмінності запобігають дорогим плутанинам
- Головка матриці утворює пластикову трубку; видувна форма формує зовнішній вигляд контейнера.
- Канал для розплаву формує штифт або оправка. Видувний штифт подає повітря та може виконувати функції, пов’язані з шиєю.
- Команда контролера, положення приводу та виміряна стінка пляшки є різними доказами.
- Зіставлення назви компонента – це лише початок ідентифікації замінної частини.
Визначте тип машини, перш ніж називати її частини
Підтвердьте процес за ідентифікаційною та технічною документацією машини. Екструзійно-видувне формування, інжекційне роздувне формування та розтяжне видування виготовляють порожнисті вироби за допомогою різних механізмів інструментів. Список компонентів, який поєднує всі три, може змусити покупця шукати апаратне забезпечення, яке встановлена машина не використовує.
При екструзійно-видувному формуванні, або EBM, екструдер подає розплавлений полімер до головки матриці. Головка утворює порожнисту трубку, яка називається заготовкою, яку форма захоплює та роздуває. Kinggle'sпосібник з видувної машинипояснює категорії процесу та визначає екструзійне видування як своє обладнання.
Інжекційно-видувна машина натомість формує преформу навколо основного стержня перед тим, як перенести його на стадію видування. У системі розтягування та видування ПЕТ використовується преформа та операція розтягування. Ці відмінності мають значення при ідентифікації інструменту: вузол сердечника-стрижня IBM і стрейч-стрижень із ПЕТ не повинні відображатися в загальному списку запасних частин EBM.
Зберігайте вузли, деталі та технологічний матеріал окремо
Термін «деталі для видувного формування» може означати компоненти машин або пластикові вироби, виготовлені в процесі. Вкажіть, яке значення застосовується. Заготовка — це пластик, що переробляється, а не замінна деталь машини. Порожнина є особливістю форми. Резьбонарізна головка — це збірка, яка містить кілька компонентів зі своїми власними ідентифікаціями.
Використовуйте ієрархію збірки, коли запитуєте допомогу: машина, система, збірка, потім окрема частина. Наприклад, "екструзійна головка, інструментальний вузол, оправка" корисніше, ніж "штифт головки". Додайте посилання на креслення або оригінальний номер деталі, якщо він доступний. Це дає постачальнику вихідну точку, не покладаючись на місцевий псевдонім.
| Група компонентів | функція | Корисні докази ідентифікації |
|---|---|---|
| Подача та екструзія | Постачання, транспортування, розплавлення та змішування смоли | Креслення екструдера, специфікація шнека/бочки, пластина двигуна |
| Резьбонарізна головка та заготовка | Розподіліть розплав і сформуйте трубочку | Модель головки, креслення інструменту, ревізія складання |
| Паризонський контроль | Команда змінює інструментальний отвір | Ідентифікація версії контролера, приводу та зворотного зв'язку |
| Форма і затискач | Захопіть заготовку, утримуйте інструмент і визначте зовнішню форму | Ідентифікатор прес-форми, креслення інтерфейсу, посилання на вузол затискача |
| Обдув і охолодження | Надуйте каструлю і зніміть тепло | Креслення видувного інструменту, схема повітряного контуру та контуру охолодження |
| Привід і контроль | Функції живлення, послідовності та моніторингу | Схеми, таблички пристроїв, версії програмного забезпечення та параметрів |
| Винос і доробка | Зніміть і, якщо є, завершіть виріб | Креслення захвату/пристосування та затверджена конфігурація лінії |
Подача та розплавлення смоли: бункер, шнек, бочка та привід
Шлях подачі починається перед шнеком
Бункер подає матеріал до секції подачі екструдера. Проект може також включати завантажувачі, змішувачі, дозуюче обладнання або повернення подрібненого. Розглядайте їх як ідентифіковане обладнання з окремими інтерфейсами. Наявність бункера не доводить, що автоматичне транспортування, сушіння або змішування включені в комплект поставки машини.
Коли вихід стає нерегулярним, запишіть сорт смоли, партію, суміш і поведінку подачі, перш ніж звинувачувати шнек. Обмеження або перерва в доставці матеріалу може вплинути на те, що досягає голови. Групі технічного обслуговування потрібні спостереження, пов’язані з фактичним циклом, а не просто запит на більший екструдер.
Шнек, стовбур і система температури виконують різні функції
Обертовий шнек транспортує та обробляє смолу всередині стовбура. Зони нагріву додають тепло під контролем температури, тоді як процес також виділяє тепло через механічну роботу. Датчики температури забезпечують зворотний зв'язок у місцях їх встановлення. Таким чином, відображена температура стовбурної зони не є прямим вимірюванням кожної частини текучого розплаву.
Зберігайте нагрівач і датчик окремо. Сигналізація про низьку температуру може стосуватися ланцюга живлення, нагрівача, пристрою зворотного зв’язку, проводки або налаштування керування. Заміна нагрівача без підтвердження несправності може залишити початкову проблему невирішеною. Використовуйте справжню схему підключення та кваліфіковану електричну діагностику, а не універсальне обмеження опору чи температури.
Привід має відповідати більше ніж номінальній потужності
Двигун, редуктор і муфта передають рух гвинту. Їх механічні з'єднання та експлуатаційні вимоги належать до встановленого вузла. Двигун з такою ж номінальною потужністю автоматично не є відповідною заміною, а гвинт з таким самим номінальним діаметром може мати іншу геометрію або деталі з’єднання.
Для запиту щодо гвинта чи бочки надайте оригінальний креслення, серійний номер машини та застосування матеріалу. Для запиту приводу додайте повні пластини двигуна та коробки передач, а також відповідне посилання на збірку. Збережіть оригінальну орієнтацію та інформацію про з’єднання на фотографіях, зроблених у безпечному місці. Ці записи допомагають відрізнити несправний елемент від більшої збірки навколо нього.
Сформуйте заготовку: головка матриці, інструменти матриці та контроль товщини стінки
Фільєрна головка приймає розплав із екструдера та розподіляє його до вихідного інструменту. Матриця та оправка, які іноді називають штифтом або стрижневим інструментом, визначають кільцевий канал, який утворює трубу. Термінологія залежить від конструкції головки, тому названий компонент завжди має з’єднуватися з малюнком.
Видувна форма виконує іншу роботу. Він закривається навколо гарячої заготовки та визначає зовнішній вигляд контейнера, оскільки повітря розширює пластик у порожнині. Замовлення «нової головки прес-форми» без визначення того, чи проблема стосується екструзійної головки, вихідного інструменту чи видувної форми, створює двозначність, якої можна уникнути.
Безперервні та акумуляторні головки мають різні шляхи проходження матеріалу
Система безперервної екструзії утворює заготовку з постійної подачі розплаву. Акумуляторна головка зберігає певну кількість розплаву та вивантажує його під час циклу. Додаткові функції зберігання та вивантаження змінюють блок головки та її елементи керування. Акумулятор розплаву також відрізняється від гідравлічного акумулятора, який зберігає енергію в контурі рідини.
Визначте архітектуру головки перед тим, як порівнювати ущільнення, інструменти, нагрівачі чи приводи. Зіставлення тільки діаметра вихідного отвору не означає, що навколишній вузол, рух або інтерфейс керування є сумісними.
Контролер є лише частиною контролю товщини стінки
Система керування за допомогою запрограмованого профілю пов’язує запрограмований профіль із рухом інструменту через контролер, привод і систему зворотного зв’язку. Moog'sогляд компонентів видувного формуванняописує контролери, приводи та сервокомпоненти як окремі елементи своїх рішень. Ці сімейства компонентів мають різні завдання в системі керування та руху.
Практичний висновок простий: екран або контролер для заміни не можна вибрати незалежно від приводу, зворотного зв’язку та інтерфейсу машини. Огляд Муга описує сімейства компонентів; він не визначає, який пристрій встановлено на конкретній машині Kinggle.
Розташування інструменту та кінцева товщина стінки також повинні залишатися різними. Стінка пляшки все ще залежить від поведінки матеріалу, геометрії деталей і умов процесу. Перевірте формовану частину, а не розглядайте показаний профіль як звіт про вимірювання стіни. Theдовідник з програмування parisonпов’язує зміни профілю з виміряними місцезнаходженнями продукту.
Формуйте та випускайте деталь: форму, затискач, систему видування та виймання
Видувну форму та затискний вузол слід ідентифікувати окремо. Форма є спеціальним інструментом для продукту. Затискний вузол підтримує та переміщує цей інструмент і утримує його закритим протягом необхідних етапів. Плити, напрямні, циліндри та будь-який механізм каретки належать до конфігурації машини, а не автоматично до придбання форми.
Для запитів щодо заміни фотографія порожнини може ідентифікувати продукт, але мало що розкриє про інтерфейс кріплення. Включіть ідентифікатор інструменту та відповідне креслення машини або форми. TheЕкструзійно-видувне формування посібник з проектуванняпояснює, чому інтерфейс порожнини, відщипування, охолодження, видування та метод видалення повинні працювати разом.
Видувний штифт не є штифтом
Матричний штифт або оправка належить до інструменту для формування розплаву. Видувний штифт належить до системи подачі повітря, а в деяких конфігураціях – до системи формування горловини або калібрування. Обидва можна назвати «шпилькою» в цеху, але вони виконують різну роботу та мають різні інтерфейси.
У деяких виробах використовується інша система видування, у тому числі нижня. Не замовляйте шпильку лише з об’єму пляшки. Оздоблення виробу, геометрія інструменту, кріплення, рух і з’єднання повітря повинні відповідати затвердженому проекту. Точні функції штифта або видувного вузла залежать від цієї конструкції.
Видалення частини виходить за межі відкриття форми
Система видалення повинна виводити сформований продукт без неприйнятного пошкодження або втручання. Залежно від проекту видалення може включати захват, робота, інший транспортний механізм або певну ручну операцію. Видалення спалаху, пробивання рукоятки, тестування на витік і транспортування можуть бути окремим обладнанням.
Ця межа має значення, коли деталь потрапляє до наступної машини неправильно. Після відкриття прес-форми може з’явитися слід або деформація. Запишіть, де він з’явився вперше, яка станція чи порожнина його виробила та чи був він присутній до обробки. Не діагностуйте знос прес-форми за дефектом, який перевірено лише після обрізки та транспортування.
Підтвердьте замовлений обсяг виносу та фінішної обробки, перш ніж запитувати заміну пальців, кріплень або датчиків. Theавтомат і повна лінійка керівництвавідокремлює функції машини від постачання, що йде далі. Автоматику слід ідентифікувати за фактичною конфігурацією, а не за словом "автоматична".
Підтримка циклу: гідравліка, охолодження, датчики та елементи керування
Силові та рідинні контури
На гідравлічній машині двигун і насос подають гідравлічну енергію. Клапани направляють або регулюють потік, а приводи створюють рух. Масляний насос із сервоприводом залишається частиною гідравлічної системи. Називаючи його електричним двигуном, не означає, що вся машина повністю електрична.
Повітряна система підтримує вказані функції пневматики та обдування. Регулятори, клапани, фільтри, трубки та видувні інструменти виконують різні ролі. З’єднання, яке виглядає правильним, усе одно має відповідати вимогам до схеми. Визначте гідравлічні та пневматичні компоненти за схемою та повним кодом пристрою, а не лише за розміром корпусу чи зовнішнім виглядом порту.
Охолодження має кілька окремих навантажень
Прес-форма потребує відведення тепла, і машина може мати додаткове охолоджуюче навантаження, наприклад гідравлічне масло або інші визначені контури. Чиллер, вежа або система водопостачання заводу можуть розташовуватися поза джерелом живлення машини. Нанесіть на карту межі відповідальності, перш ніж розглядати відсутнє обладнання заводу як відсутній компонент машини.
Нормальні показники на головному водопроводі не доводять, що кожна гілка цвілі має відповідну циркуляцію. Ідентифікація схеми та фактичні робочі спостереження є більш корисними, ніж припущення на одній лінії. Theпосібник з вимог до комунальних послугпояснює, як розрізняти вимоги до машини, форми та допоміжних засобів.
HMI, PLC і пристрої зворотного зв'язку не є взаємозамінними
HMI – це інтерфейс оператора. ПЛК виконує логіку керування машиною, а польові пристрої подають сигнали та виконують команди. Повідомлення на HMI визначає стан, про який повідомляється; це само по собі не означає, що екран несправний або що відображений пристрій вийшов з ладу.
Збережіть сигнал тривоги, крок циклу та відповідні спостереження перед видаленням або зміною. ВикористовуйтеКерівництво з налаштувань HMI та нагадуваньщоб організувати цей запис. Для заміни контролера, приводу або зворотного зв’язку також може знадобитися правильна програма, параметри та калібрування.
Пристрої, пов’язані з безпекою, потребують визначеної заміни та процесу перевірки. У США,Керівництво OSHA щодо небезпечної енергіїрозглядає ризики обслуговування через несподіване включення або накопичену енергію. Дотримуйтесь процедур, що застосовуються на сайті, через уповноваженого персоналу. Ні зупинка HMI, ні загальний посібник із запчастин не забезпечують безпечний доступ.
Подивіться, чим відрізняються деталі на безперервних і акумуляторних машинах Kinggle
Приклади реальних платформ роблять карту компонентів кориснішою. Kinggle'sСторінка продукту KGB5Lописує однопозиційну безперервну машину з механізмом поступального переміщення форми. У його таблиці вказано 60-міліметровий гвинт, а в описі функції вказано назву Mitsubishi PLC.

TheKGB100B 120L сторнатомість описує платформу акумуляторної головки. У ньому вказано 100-міліметровий гвинт і описано роботу гідравлічного сервоприводу, блокування форми прямим тиском і контроль товщини стінки. Його система зберігання та розвантаження надає обговоренню компонентів іншу структуру.

| Пункт | KGB5L | KGB100B | Що змінює відмінність |
|---|---|---|---|
| Опублікована архітектура | Однопозиційна безперервна екструзія | Екструзія акумуляторної головки | Взаємозв’язки головного вузла та циклу |
| Опублікований діаметр гвинта | 60 мм | 100 мм | Різні посилання на екструдер; діаметр не є повною специфікацією частини |
| Опубліковано розташування форми | Поступальний зсув | Фіксована система відкривання/закривання описана на сторінці | Визначте правильний вузол затиску та руху |
| Заміна особи | Використовуйте готову документацію цієї машини | Використовуйте готову документацію цієї машини | Зі спільного імені компонента не випливає взаємозамінність |
Джерела: дві пов’язані сторінки продуктів Kinggle. Описи конфігурації та діаметри гвинтів є інформацією з каталогу, а не вимірюваннями встановленої клієнтом машини.
Ці приклади показують, чому «гвинт Kinggle», «гідравлічний клапан» або «настінний контролер» є надто широким описом замовлення. Навіть в межах одного сімейства машин важливі серійний номер, затверджені зміни та поточна версія збірки. Дані на сторінці продукту можуть визначити місцезнаходження платформи, але вони не можуть замінити опис матеріалів.
Для покупки відокремте три записи: те, що описано в каталозі, те, що включено в замовлення, і те, що встановлено зараз. Пізніша модифікація могла змінити привід, датчик або інструмент. Звірте ці записи перед вибором заміни, особливо якщо старий компонент більше не відповідає оригінальному кресленню.
Під час запиту на обслуговування позначте уражену підсистему на оглядовій фотографії та окремо прикріпіть етикетку з читаним компонентом. Пов’яжіть обидва зображення з серійним номером машини. Збільшений план без контексту інсталяції може приховати, чи належить елемент до екструзійного приводу, гідравлічного пакету чи допоміжного пристрою.
Перед замовленням визначте правильну заміну
Почніть із спостережуваної проблеми та ідентичності частини, а не з висновку, що компонент вийшов з ладу. Нерівні стіни, повільний рух або температурний сигнал може мати кілька причин. Запишіть умови та підтвердьте несправність за допомогою схваленого процесу діагностики перед придбанням заміни.
Theпосібник з дефектів видувного формуваннякорисний для організації ознак продукту. Для інтервалів обслуговування використовуйтеконтрольний список профілактичного обслуговуванняразом із посібником із встановленої машини. Огляд компонентів не повинен призначати один вік заміни для кожної смоли, робочого циклу та робочого середовища.
| запис | Включати | Чому це важливо |
|---|---|---|
| Ідентичність машини | Фото моделі, серійного номера та ідентифікаційної таблички | Знаходить збірку та її документацію |
| Ідентичність збірки | Система, складальне креслення, оригінальний номер деталі та версія | Відрізняє один компонент від подібних предметів |
| Інформація про пристрій | Повний код виробника та зрозумілі рейтинги | Частковий код може опускати різницю конфігурації |
| Зв'язки | Відповідні монтажні, валові, рідинні, електричні або сигнальні інтерфейси | Підтверджує не лише візуальну схожість |
| Історія змін | Затверджені заміни, модифікації та зміни програмного забезпечення | Узгоджує вихідне креслення з поточною машиною |
| Докази несправності | Сигналізація, крок циклу, вимірювання, марковані зразки та безпечні фотографії | Допомагає відокремити зареєстрований симптом від невдалого елемента |
Використовуйте коротку контрольовану ідентифікаційну послідовність
- Знайдіть елемент на кресленні машини або в списку деталей і запишіть його посилання на складання.
- Зніміть повну етикетку та навколишнє встановлення з безпечного, дозволеного місця.
- Зіставте відповідні механічні, електричні та рідинні інтерфейси зі специфікацією постачальника.
- Задокументуйте заміни або перегляди та отримайте необхідний технічний дозвіл перед встановленням.
- Після авторизованої заміни перевірте необхідні налаштування, зворотний зв’язок, функції безпеки та результат продукту перед випуском у виробництво.
Різні класи компонентів потребують різних доказів. Обігрівач вимагає зазначених електричних і монтажних деталей. Клапан вимагає правильного функціонування схеми та конфігурації пристрою. Механічний інструмент потребує свого креслення та інтерфейсів. Заміна елемента керування вимагає перевірки версії та параметрів. Фотографія може підтвердити ці записи, але не може встановити всі приховані вимоги.
Вимагайте письмове підтвердження точного поставленого товару та будь-якої затвердженої заміни. Зберігайте старі та нові ідентифікатори в службовому списку. Цей запис корисніший у випадку наступної невдачі, ніж опис покупки, у якому зазначено лише «одну запчастину для машин для видувного формування».
Нерозбірлива етикетка потребує додаткових доказів, а не вгаданий номер деталі. Використовуйте позицію креслення, фотографії установки та записи машини, щоб визначити особу. Не копіюйте код із сусідньої машини просто тому, що його компонент виглядає схожим.
Часті запитання про деталі машини для видувного формування
З яких основних частин складається видувна машина?
Для екструзійної машини основними групами є подача та екструзія, головка матриці та інструменти, контроль заготовок, прес-форма та затискач, видування, охолодження, приводи та елементи керування та видалення продукту. Точне розташування залежить від платформи та проекту. Спочатку визначте процес, а потім використовуйте його монтажні документи, щоб розрізнити стандартне обладнання, вибрані опції та окремі допоміжні засоби.
Яка різниця між матрицею та видувною формою?
Головка матриці обробляє розплавлений полімер і формує заготовку за допомогою вихідного інструменту. Видувна форма замикається навколо цієї заготовки та визначає зовнішній вигляд виробу під час надування. Таким чином, порожнина прес-форми, матриця або повний вузол головки є іншою позицією замовлення. Надайте посилання на збірку замість того, щоб покладатися лише на слово "форма".
Видувний штифт – це те ж саме, що штифт або оправка?
Ні. Матричний штифт або оправка належить до інструментів для формування розплаву та допомагає визначити кільцевий вихід. Видувний штифт вводить повітря та може виконувати функції формування горловини або калібрування в певній конструкції. Спільне слово «pin» не робить компоненти взаємозамінними. Використовуйте фактичне креслення інструменту, щоб ідентифікувати будь-який елемент.
Чи є деталі взаємозамінними між різними видувними машинами?
Не припускайте взаємозамінності загальної назви, схожого зовнішнього вигляду чи відповідного рейтингу заголовка. Повний код пристрою, версія збірки, монтаж, підключення та робоча функція повинні збігатися. Елементи керування також можуть залежати від сумісності програмного забезпечення, параметрів і зворотного зв’язку. Будь-яка альтернатива повинна бути схвалена для встановленої конфігурації, а не виведена з фотографії з каталогу.
Яка інформація потрібна для визначення замінної частини?
Надішліть модель машини та серійний номер, оригінальний номер деталі, посилання на складальне креслення, редакцію та чіткі фотографії етикетки. Включіть відповідні інтерфейси, затверджені модифікації та помічену несправність. Для пристроїв керування також зберігайте записи версії та конфігурації. Це дозволяє під час запиту ідентифікувати окремий елемент, а не широку категорію компонентів.
Підготуйте конкретний запит на запчастини
Для машини Kinggle почніть із таблички машини, посилання на збірку та читабельної етикетки компонента. Додайте запис про проблему та відповідні креслення, а потім надішліть посилку черезСторінка контактів Kinggle. Ідентифікація встановленої деталі є першим кроком до підтвердження правильності заміни.