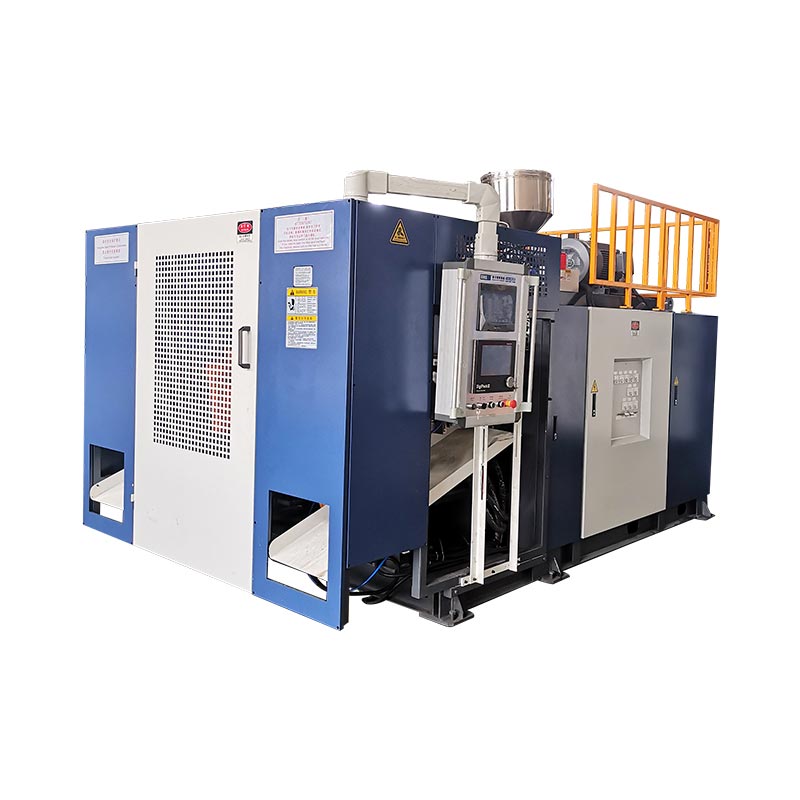
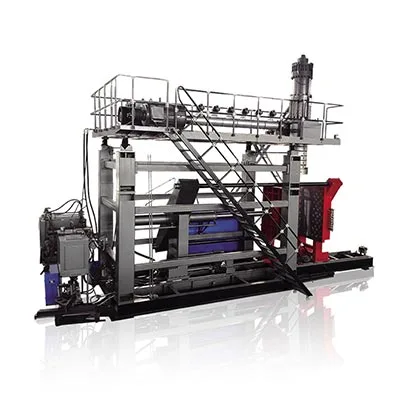
Дві головки, дві перегородки та дві порожнини часто належать до однієї концепції виробництва, але вони не є взаємозамінними термінами. Правильний макет починається з пляшки, кроку вихідного отвору, площі прес-форми та загальної потреби в розплаві, а не цільової кількості напору.

Покупець, який запитує «машину для видування пляшок із чотирма порожнинами», може отримати головку з чотирма вихідними отворами, прес-форму з чотирма порожнинами та одну або дві прес-форми. Інший покупець, який просить «дувну машину з подвійною головкою», може мати на увазі лише два паризони. Якщо в пропозиції не перелічено кожен елемент, дві сторони можуть обговорювати одне й те саме число, уявляючи різне обладнання.
У цьому посібнику розділені ці терміни, використовуються поточні специфікації Kinggle 2L, 5L і 15L, щоб показати обмеження розмірів за вибором головки, і надається метод балансу маси для порівняння концепцій з однією, двома, трьома і чотирма головками без вигадування продуктивності.
Спочатку назвіть чотири різні пункти
Словоголовавикористовується на ринку вільно. Головка екструзійно-видувного формування розподіляє розплав і формує трубчасту заготовку. Мультипаризонна головка має кілька вихідних отворів. Потім форма закривається навколо цих заготовок, і кожна порожнина форми утворює частину. Станція - це повна форма та затискач, яка їх приймає. Шар — це шар матеріалу, створений за допомогою системи екструзії та вирізної головки.
| Граф | Фізичний зміст | Приклад питання покупця | Не припускайте |
|---|---|---|---|
| Вирізні головки | Отвори, з яких паризони виходять на одному формувальному заході | Чи є пропозиція одно-, дво-, три- чи чотири голови? | Що торгова точка гарантує однакову кількість прийнятих пляшок |
| Парісонс | Довжини трубчастого розплаву, захоплені формою | Як вага та час будуть збалансовані між паризонами? | Розташовані на однаковій відстані розетки завжди дають однакові заготовки |
| Порожнини цвілі | Форми деталей, сформовані в одній формі, закриваються | Форма виготовляє одну, дві чи чотири частини на подію? | Ця кількість порожнин описує кількість прес-форм |
| Станції | Повні позиції прес-форми та затискача, які використовуються машиною | Машина одностанційна чи подвійна? | Що друга станція є другою головкою |
| Шари | Шари матеріалу вздовж конструкції стіни | Деталь одношарова чи багатошарова? | Цей «подвійний шар» означає подвійну головку або подвійну порожнину |
Незалежна література щодо обладнання робить таку ж різницю. TheСпецифікація човника безперервної екструзії R&Bперелічує конфігурації затискачів з однією або двома станціями окремо від конфігурацій з головкою з декількома розетками. Таке розділення корисне в будь-якому запиті пропозицій: укажіть станції, вихідні отвори, порожнини форми та шари на різних лініях.
Що змінюється, коли головка матриці отримує виходи?
Машина для видувного формування з декількома головками, декількома матрицями або декількома заготовками створює кілька заготовок паралельно. Якщо прес-форма та процес розроблені таким чином, щоб захопити кожну заготовку та сформувати одну пляшку, кількість частин на формувальну операцію може збільшуватися. Виграш умовний. Для кожного випуску потрібен простір, потік розплаву, контроль температури та відповідне положення порожнини.
Ця схема є концептуальною, а не кресленням інструментів Kinggle. Реальний вихідний діаметр, крок, канали потоку та розташування порожнин залежать від пляшки та машини. Тому «двоголовий», «триголовий» і «чотириголовий» є початковими описами, а не повними характеристиками.
Більше головок ділить доступну ширину формування
Одна велика заготовка може використовувати більшу ширину форми машини. Коли кілька розеток розділяють цей простір, ширина пляшки, крок порожнини, положення горловини, флеш-кишеня та з’єднання для охолодження повинні підходити поруч. Форма також потребує достатньої кількості сталі між порожнинами та достатнього місця для обрізки та видалення деталей.
Більша кількість голів збільшує загальний розплав, необхідний для події
Якщо одна заготовка брутто важить 0,10 кг, чотири еквівалентні заготовки вимагають 0,40 кг на формувальну операцію, перш ніж враховувати будь-яку різницю в їхній фактичній вазі. Приклад пояснює лише арифметику; це не специфікація пляшки Kinggle. Скорочення інтервалу між подіями ще більше підвищує погодинну потребу в розплаві.
Більше голів створює більше позицій для контролю
Чотири видимі пляшки після відкриття форми не підтверджують чотири еквівалентні процеси. Один вихідний отвір може бути теплішим, одна заготовка може провисати по-різному, порожнина може охолоджуватися повільніше, або одне положення обрізки може залишати додатковий спалах. Тому вихід із кількох порожнин слід підраховувати та перевіряти за позицією, а не лише як загальну суму.
Оригінальне порівняння: опубліковані обмеження напору Kinggle за платформою машини
На поточних сторінках безперервного екструзійного видувного формування Kinggle описуються додаткові конфігурації з двома, трьома та чотирма головками для нарізки на кількох моделях. Таблиці специфікацій публікують точні розміри для одно- та подвійних посилань. Вони не публікують потрійну або чотириголову презентацію для цих сторінок, тому ці макети вимагають розробки проекту, а не екстраполяції.
| Модель Kinggle | Станція | Максимальна місткість продукту | Максимальний розмір форми (Ш × В) | Плавильна здатність ПНД | Максимальний діаметр штампа з однією головкою | Опубліковано подвійну центральну відстань | Двоголовий максимальний діаметр штампа |
|---|---|---|---|---|---|---|---|
| КГБ2Л | неодружений | 2 л | 360 × 380 мм | 30 кг/год | 90 мм | 130 мм | 60 мм |
| КГБ2Д | Двомісний | 2 л | 360 × 380 мм | 55 кг/год | 90 мм | 130 мм | 60 мм |
| KGB5L | неодружений | 5 л | 410 × 450 мм | 55 кг/год | 150 мм | 150–180 мм | 80 мм |
| KGB5D | Двомісний | 5 л | 410 × 450 мм | 80 кг/год | 150 мм | 150–180 мм | 80 мм |
| KGB15L | неодружений | 15 л | 580 × 500 мм | 100 кг/год | 220 мм | 240–280 мм | 150 мм |
| КГБ15Д | Двомісний | 15 л | 580 × 550 мм | 120 кг/год | 220 мм | 240–280 мм | 150 мм |
Сторінки Kinggle 2L також описують застосування від 50 мл до 2 л. Цей діапазон визначає сімейство продуктів; це не означає, що кожен контейнер у асортименті підходить для кожної кількості людей. Для широкої 2-літрової пляшки може знадобитися один випускний отвір, тоді як для кількох вузьких пляшок може підійти концепція з кількома порожнинами. Максимальна гучність сама по собі не може визначити макет.


Що показують дані Kinggle про вибір голови
1. Кількість станцій і геометрія голови є незалежними виборами
У парі 2L моделі з одною та двома станціями публікують однакові межі 90 мм для однієї головки, 130 мм для двоголовки між центрами та 60 мм для двоголовки. Пари 5L і 15L дотримуються тієї самої схеми в рамках своїх відповідних платформ. Друга станція змінює спосіб чергування форм; він не змінює автоматично кількість вихідних отворів або крок вихідних отворів.
2. Двоголовий макет має менший діаметр для випуску
Кожна платформа публікує менший максимальний діаметр штифта для зразка з подвійною головкою, ніж для зразка з однією головкою: 60 проти 90 мм для 2L, 80 проти 150 мм для 5L і 150 проти 220 мм для 15L. Це не передбачає діаметр готової пляшки, але показує, чому «додати ще одну головку» — це не просто вихідний параметр. Геометрія матриці, заготовки та пляшки змінюється разом.
3. Більші платформи публікують ширші посилання на прес-форми та вихідні отвори
Максимальна еталонна форма зростає з 360 × 380 мм на парі 2L до 410 × 450 мм на парі 5L і до 580 мм в ширину на парі 15L. Опублікована міжцентрова відстань подвійної головки зростає від 130 мм до 150–180 мм, а потім до 240–280 мм. Ці цифри пов’язують вибір платформи з відстанню між пляшками, а не лише номінальними літрами.
4. Парні моделі з подвійною станцією мають більшу потужність плавлення
Приклади з двома станціями показують вищу продуктивність плавлення HDPE, ніж їхні партнери з однією станцією: 55 проти 30 кг/год при 2 л, 80 проти 55 кг/год при 5 л і 120 проти 100 кг/год при 15 л. Відмінності не мають єдиного співвідношення і не доводять множника виходу. Вони показують, чому екструзійна система належить до того ж розрахунку, що й станції та головки.
5. Трьох- та чотириголовні пункти формули потребують креслення конкретного продукту
В описах продукту допускаються гнучкі конфігурації 2/3/4 кількох головок, але в їхніх таблицях не вказано універсальну відстань між центрами трьох або чотирьох головок. Винайшовши ці розміри з подвійного ряду, ви не враховуєте ширину пляшки, прес-форму, крок, розташування горловини та доступ до обслуговування. Наступним правильним документом є запропонований макет головки та форми на основі креслення деталі покупця.
Виберіть кількість голів із пляшки, а не з бажаного множника
Фабрична пропозиція стає надійнішою, коли покупець надає постачальнику повне визначення продукту. Почніть з найширшого та найважчого SKU, призначеного для запропонованого сімейства інструментів. Потім перевірте, чи можуть менші продукти використовувати одну машину без примусового компромісу.
Ширина пляшки та міжцентрова відстань
Центральна відстань вимірюється між сусідніми центральними лініями виходу. Він має відповідати розташуванню порожнини достатньо точно, щоб кожна частина зайняла правильне положення форми. Ширина корпусу пляшки є лише частиною вимоги. Оздоблення горловини, ручка, кишеня, зона відщипу та стінка форми між порожнинами також займають простір.
Вага частини та маса брутто
Вага готової пляшки не є тією масою, яку повинен постачати екструдер для кожної події. Валовий заготовка включає матеріал, відзнятий для пляшки, а також верхній і нижній спалахи та будь-який інший обрізаний матеріал. Помножте загальну масу однієї позиції на всі активні позиції, а потім порівняйте загальну масу з системою екструзії за запланованою частотою подій.
Охолодження та видалення
Більше порожнин може створити більше тепла для видалення в кожній формі. Нерівні водні шляхи можуть зробити одну порожнину повільною. Після відкриття прес-форми комірка повинна відокремити, обрізати, перевірити та транспортувати кожну частину без зіткнень або надмірного накопичення. Формувальна машина може завершити свій рух, тоді як наступне обладнання вже є вузьким місцем виробництва.
Стратегія SKU
Форма з великою порожниною може підійти для стабільного, вузького сімейства пляшок. Це може бути менш привабливим, коли замовлення короткі, дизайни часто змінюються або велика частка SKU не може використовувати той самий крок. Порівняйте річний попит на гарні деталі та час переходу за SKU. Не підбирайте кожну прес-форму в межах одного сезонного піку, якщо решта фабрики не може використовувати цю потужність.
Розраховуйте реалістичний вихід із подіями, частинами та балансом маси
Каталожного сухого циклу та кількості головок недостатньо для прогнозування пляшок, які можна продати. Використовуйте два пов’язані розрахунки: один для прийнятих деталей і один для валової потреби в розплаві.
Хороші частини за годину = стабільні процеси формування за годину × частини, що утворюються за подію × прийнятна частка
Загальна потреба в розплаві (кг/год) = стабільні процеси формування за годину × загальна маса заготовки на подію (кг)
Прийнятна частка повинна виходити з визначення якості покупця та узгодженого випробування або чесного припущення щодо планування. Загальна валова маса заготовки — це сума всіх заготовок, використаних в одній події. Якщо чотири вихідні отвори не забезпечують однакову масу, запишіть чотири положення окремо перед їх додаванням.
Прозорий гіпотетичний приклад
Припустімо, що запропонований макет із чотирма розливними точками утворює чотири пляшки на подію. Під час стабільного випробування — не сухого циклу — клітина виконує 300 процесів формування на годину. Якщо узгоджена прийнятна фракція становить 0,97, розрахований хороший вихід становить 300 × 4 × 0,97 = 1164 пляшки на годину. Якщо загальна валова маса заготовки на подію становить 0,44 кг, загальна потреба в розплаві становить 300 × 0,44 = 132 кг/год.
Ці цифри є лише навчальним прикладом і не є результатом моделі Kinggle. Вони демонструють, чому машина з чотирма головками автоматично не підходить: пропонований екструдер потребує перевіреної потужності для матеріалу та умов, тоді як охолодження та всі подальші етапи мають підтримувати швидкість і якість події. Замініть виміряні дані проекту, перш ніж прийняти рішення про покупку.
Kinggle'sкерівництво машини безперервного видувного формуванняпояснює, як поєднуються підрахунок станцій, порожнини матриці та час циклу. Для планування установки також перевірте умови електрики, стисненого повітря та охолодженняінструкція з використання видувної машини.
Введення в експлуатацію заводу: кваліфікуйте кожну розетку та порожнину як позицію
Комбіноване середнє може приховати слабку позицію. Якщо три пляшки проходять перевірку ваги, а одна є легкою, їхнє середнє значення може виглядати прийнятним, навіть якщо одна порожнина нестабільна. Під час приймання та запуску на заводі позначте кожне вихідне отвір матриці та положення порожнини та збережіть цю ідентичність шляхом обрізання та перевірки.
Встановіть базову лінію для кожної позиції
- Визначте машину, головку, прес-форму, партію смоли, рецепт та умови використання.
- Збирайте частини послідовно з кожного вихідного отвору/порожнини.
- Запишіть валову масу паризону, якщо це дозволяє узгоджений безпечний метод випробування.
- Виміряйте готову вагу та однакові критичні місця на стіні для кожної позиції.
- Перевірте віджим, обробку горловини, спалах, розміри, зовнішній вигляд і ефективність витоку.
- Записуйте інтервал подій, відхилення, тривоги, ручне втручання та зупинки вниз.
- Повторіть після відновлення стабільних умов після будь-якого затвердженого регулювання.
Змінюйте один контрольований фактор за раз
Якщо одна заготовка відрізняється, спочатку визначте, чи відповідає шаблон вихідному отвору матриці, порожнині, контуру охолодження чи положенню за потоком. Скоординований запис корисніший, ніж коригування кількох значень HMI одночасно. Kinggle'sПосібник з налаштувань HMI та сигналізаціїрекомендує записувати докази перед зміною рецепту.
Перевірте розподіл стін, а не лише загальну вагу
Дві пляшки можуть мати однакову вагу, але розподіляти матеріал по-різному. Порівняйте визначене плече, корпус, ручку, основу та місця віджиму, де це стосується деталі. Якщо в проекті використовується запрограмоване управління стіною,довідник з програмування parisonнадає структурований метод для підключення програмних точок до вимірюваних регіонів.
Перетворіть прийняту пробну версію на технічне обслуговування
Зберігайте затверджені дані про місцезнаходження, температурні умови, стан очищення, умови води та ідентичність інструменту. Коли одна позиція пізніше відхиляється, технічне обслуговування може порівняти її з початковою базовою лінією. Theконтрольний список профілактичного обслуговуванняможе внести ці спостереження в звичайні перевірки.
Поширені комбінації — і те, що кожен опис залишає відкритим
| Короткий опис | Що це, ймовірно, означає | Що ще має підтвердити RFQ |
|---|---|---|
| Двоголовка, двопорожнинна машина | Дві заготовки подають дві порожнини прес-форми на одну операцію формування | Кількість станцій, крок вихідного отвору, розмір прес-форми, вага деталей, потужність екструзії та обсяг нижньої частини |
| Машина для видування пляшок з чотирма головками | Чотири виходи формують паралельно чотири перегородки | Чи має форма чотири відповідні порожнини, точний крок і чи підходять усі SKU |
| Машина з двома станціями та двома головками | Дві прес-форми чергуються навколо системи з двома вихідними отворами | Кількість комплектів прес-форм, послідовність подій, потреба в розплаві, метод видалення та гарантовані умови випробування |
| Машина для видувного формування з чотирма порожнинами | Одна форма може скласти чотири частини | Розташування вихідного отвору матриці, кількість станцій, баланс порожнини, охолодження та прийнятний вихід |
| Двошарова машина з двома головками | Багатошарова система може живити два розетки | Кількість екструдерів, структура матеріалу, співвідношення шарів, маршрут брухту, вихідні отвори, порожнини та станції |
«Машина для виготовлення пластикових пляшок», «машина для видування пляшок HDPE», «машина для екструзії пляшок», «машина для видувного формування з кількома головками» та «машина для видувної машини для екструзії з кількома заготовками» можуть з’являтися під час пошуку відповідного обладнання. Технічно повна специфікація повинна залишатися зрозумілою, навіть якщо ці маркетингові назви змінюються.
Перелік запитів пропозицій для проекту видувного формування з кількома головками
Надішліть той самий продукт і заводські дані кожному постачальнику. Попросіть відповіді на кожну пропозицію в тому самому порядку, розділивши посилання на каталог і гарантії проекту.
| Група RFQ | Інформація для надання | Необхідна відповідь постачальника |
|---|---|---|
| Продукт | 2D/3D креслення або зразки, місткість, максимальні розміри, горловина, ручка, лінія проділу та геометрія оздоблення | Сумісна платформа машини, орієнтація, розташування порожнини та будь-які проблеми щодо дизайну |
| матеріал | Точний клас смоли, колір/добавки, план повторного подрібнення або ПЛР і дані постачальника | Запропонований обсяг шнека/екструзії, припущення щодо обробки та вимоги до пробного матеріалу |
| Масовість і якість | Готова вага, розрахункова загальна заготовка/флеш, критичні стінки, розміри та функціональні випробування | Пробний метод, вибірка за позицією та визначення приймання |
| Вихід | Потрібні якісні частини на годину, обсяг зміни/рік, суміш SKU та частота заміни | Подій на годину, частин на подію, припущена прийнятна фракція та розрахунок валового розплаву |
| Інструменти | Наявні форми або бажана концепція порожнини | Кількість вихідних отворів, міжцентрова відстань, діапазон штифтів, розмір прес-форми, крок порожнини, набори форм і конструкція охолодження |
| машина | Бажаний рівень автоматизації та заводські обмеження | Підрахунок станцій, затискач, екструдер, елементи керування, винос та додаткові опції |
| Фабрика | Стандарт потужності, умови повітря/води, обмеження навколишнього середовища, підлога, висота та шлях підйому | Аркуш проекту, загальне розташування, вимоги до фундаменту/навантаження та обслуговування |
| За течією | Обрізка, перевірка герметичності, транспортування, маркування, пакування та план обробки брухту | Межа потужності та інтерфейсу для кожного включеного та наданого покупцем ступеня |
Не приймайте вихідну лінію без її умов тестування
У корисному документі про приймання зазначено креслення пляшки, сорт матеріалу, готову вагу та вагу брутто, активні вихідні отвори та порожнини, умови охолодження прес-форми, вікно стабільної роботи, випробування якості, план відбору зразків і включене обладнання для подальшого потоку. Він записує прийняті частини за позиціями. Без цих умов «шт./год» може описати рух машини, сформовані частини перед перевіркою або добре упаковані пляшки — три різні результати.
Попросіть макет, перш ніж заморозити замовлення
На остаточному кресленні повинні бути показані центральні лінії випускних отворів штампа проти порожнин прес-форми, межі прес-форми та валика, штифти для видування, метод обрізки або видалення, шлях виймання та робочі зазори. Для запиту Kinggle з трьома або чотирма головами, цей креслення є місцем, де підтверджується крок конкретного проекту; це не слід робити з опублікованої подвійної таблиці.
Часті запитання
Що таке багатоголовкова видувна машина?
Машина для видувного формування з декількома головками використовує форму матриці з декількома вихідними отворами для формування кількох заготовок за один процес формування. Кількість вихідних отворів, міжцентрова відстань і розмір матриці повинні відповідати макету пляшки та порожнини форми.
Чи машина з подвійною головкою те саме, що машина з двома порожнинами?
Ні. Подвійна головка описує два вихідні отвори або заготовки; дві порожнини описують дві форми частин у формі. Зазвичай вони розробляються як узгоджений макет із двох частин, але в пропозиції слід вказувати обидві окремо.
Чотирьохголовкова видувна машина виробляє в чотири рази більше пляшок?
Не автоматично. Він може формувати більше деталей за одну подію формування, але фактичний хороший вихід залежить від стабільної швидкості події, загальної валової потреби в розплаві, балансу вихідного отвору та порожнини, охолодження, обрізки, тестування та прийнятної якості.
Як вибирається міжцентрова відстань різьбової головки?
Міжцентрова відстань вибирається із запропонованого кроку порожнини та схеми виробу. Ширина пляшки, положення горлечка, кишені для флеш-пам’яті, ливарна сталь, охолодження, штифти для обдування, простір для обрізання та видалення – усе це впливає на кінцевий розмір.
Чи може одна машина перемикатися між одноголовковим і багатоголовковим виробництвом?
На належним чином сконструйованій платформі може бути можлива інша форма штампової головки або інструменту, але це не слід припускати. Підтвердьте механічне пристосування, обсяг екструзії, елементи керування, переналагодження, сумісність форм і вимоги до введення в експлуатацію з постачальником.
Що обмежує кількість порожнин при екструзійно-видувному формуванні?
Обмеження включають розміри виробу, доступний простір для прес-форми та валика, крок випускного отвору, геометрію матриці та заготовки, вимоги до затискачів, потужність екструзії, баланс охолодження, видалення деталей і потужність після потоку.
Які дані я повинен надіслати, щоб отримати пропозицію багатопорожнинної машини?
Надішліть креслення або зразки деталей, марку матеріалу, готову обробку та загальну вагу, критичні стінки та випробування, необхідну хорошу продукцію, план артикула, заводські комунальні послуги, обмеження щодо компонування та вимоги до подальших робіт.