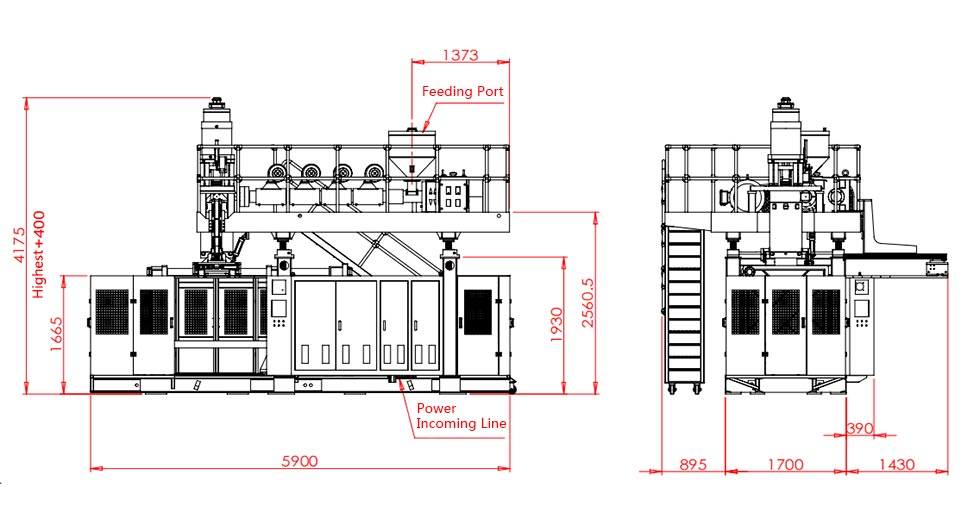
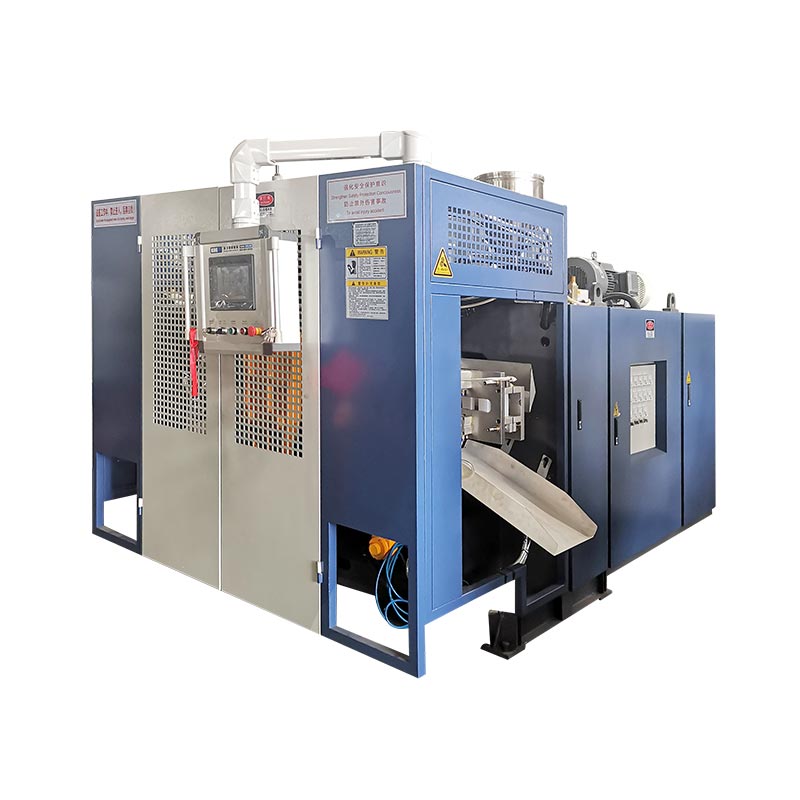
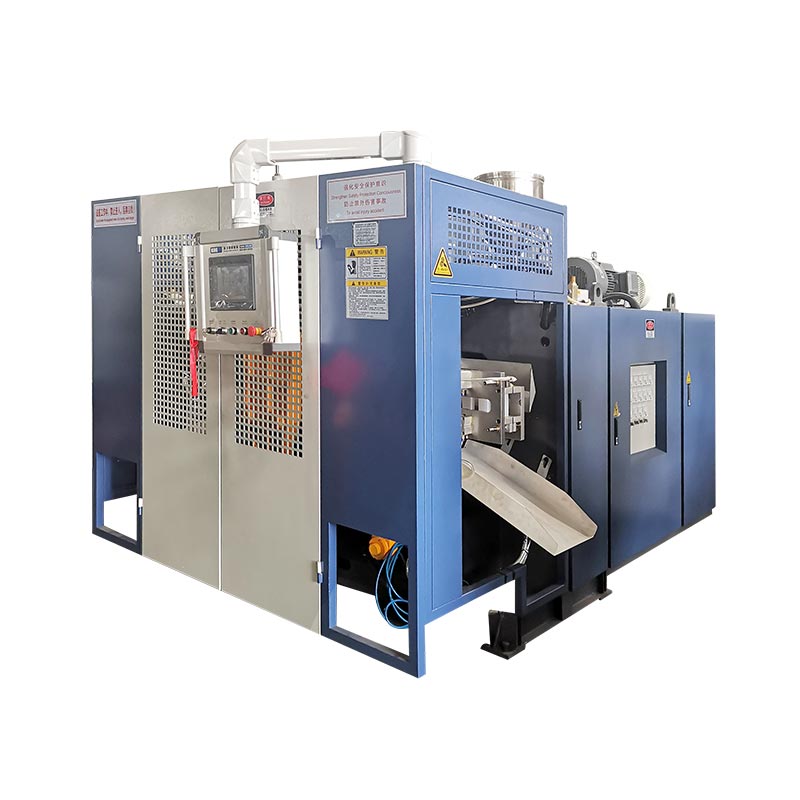
Друга станція змінює спосіб використання машини для екструзії, охолодження та часу обробки форми. Це не автоматично подвоює проданий обсяг продукції, не знижує енергоспоживання на пляшку або не створює більший продукт. Три парні розміри машини Kinggle показують, де проявляються справжні відмінності.

Справжнійодиночна проти подвійної станційної видувної машинитому порівняння є дослідженням повної клітинки, а не підрахунком каретки. Рішення має пов’язувати пляшку, графік виробництва, загальну потребу в розплаві, послідовність двох станцій і вимоги до прийнятої частини.
Що змінюється між однією станцією та двома?
У однопозиційній безперервній екструзійно-видувній машині одна позиція форми та затискача захоплює заготовку, формує деталь, охолоджує її та випускає. Наступна подія формування має відповідати послідовності однієї станції.
Екструзійно-видувна машина з подвійною або подвійною станцією чергує дві позиції форми навколо спільної екструзійної системи. Одна станція може перебувати на стадії видування, охолодження або часткового видалення, тоді як інша готується до захоплення наступної паризони. Ось чому на деяких ринках двостороннє обладнання також описується як двостороннє або човниково-видувне обладнання.
Ця спрощена послідовність пояснює можливість, а не кінцевий рівень виробництва. Переміщення станції, формування заготовки, закриття форми, видування, вихлоп, охолодження, викид, обрізка та передача вниз за течією все ще повинні узгоджуватися разом. Незалежна література про човникові машини також перераховує одно- та двосторонні конфігурації окремо від головок з одно- та декількома заготовками, підкреслюючи, що це різні варіанти обладнання.
Не плутайте кількість станцій, кількість голів, кількість порожнин і кількість шарів
Багато помилок у цитуванні починаються з того, що слово «подвійне» використовується без вказівки того, що подвоюється. Машина з подвійною станцією – це не обов’язково машина з подвійною головкою, форма з двома порожнинами або двошарова лінія.
| термін | Що це має значення | Що це змінює | Питання до постачальника |
|---|---|---|---|
| Одиночна або подвійна станція | Позиції формування та затискання, які працюють послідовно | Послідовність верстата, вимоги до набору прес-форм, потенціал продуктивності, площа та транспортування | Скільки комплектних прес-форм чергуються на цій машині? |
| Плашка з однією або кількома головками | Паризон екструдований на одному заході з формування | Скільки порожнин форми можна подавати одночасно та необхідний крок випуску | Скільки розеток включено і яка відстань між ними? |
| Одно- або багатопорожнинна форма | Деталі, сформовані в одній формі, закриваються | Частини на подію формування, розмір форми, баланс охолодження та обрізка | Скільки придатних для продажу деталей має виготовити одна форма? |
| Одно- або багатошарові | Шари матеріалу в стінці деталі | Екструдери, архітектура матриці, транспортування матеріалів і контроль процесів | Які матеріали та шарова структура включені в пропозицію? |
TheСпецифікація човника безперервної екструзії R&B, наприклад, перелічує головки з одно- та кількома заготовками окремо від конфігурацій затискачів з однією чи двома станціями. Багатопарний інструмент - це один вихідний важіль; друга прес-форма станція інша. Пропозиція може використовувати будь-який важіль або поєднувати обидва, тому пропозиція повинна ідентифікувати кожен окремо.
Термінологія також змінюється залежно від регіону. Покупці можуть шукати aподвійна станційна видувна машина, двостанційна видувна машина, двостанційна машина для видування пляшокабодвостороння човниково-видувна машина. Підтвердьте фізичну послідовність, а не вибирайте лише за назвою.
Оригінальне порівняння: три парні розміри машини Kinggle
Наступний аналіз використовує специфікації, опубліковані на шести поточних сторінках продуктів Kinggle. Кожна пара має однакову номінальну максимальну місткість контейнера, завдяки чому різницю між станціями легше побачити. Цифри є посиланнями в каталозі, а не гарантією виробництва для кожної пляшки, смоли, штампової головки або додаткового пакета.
| Ємність і модель | Станції | Опублікована вихідна мітка | Плавильна здатність ПНД | Розміри машини (Д×Ш×В) | Простий конверт Д×Ш* | вага | Сила затиску |
|---|---|---|---|---|---|---|---|
| 2лКГБ2Л | неодружений | 600 шт/год сухий цикл | 30 кг/год | 3,1 × 1,7 × 2,5 м | 5,3 м² | 2,5 т | 40 кН |
| 2лКГБ2Д | Двомісний | 600 × 2 шт/год сухий цикл | 55 кг/год | 3,1 × 2,2 × 2,5 м | 6,8 м² | 4,5 т | 40 кН |
| 5 лKGB5L | неодружений | 500 шт/год сухий цикл | 55 кг/год | 3,1 × 2,2 × 2,5 м | 6,8 м² | 3,0 т | 65 кН |
| 5 лKGB5D | Двомісний | 500 × 2 шт/год сухий цикл | 80 кг/год | 3,2 × 2,2 × 2,5 м | 7,0 м² | 5,2 т | 65 кН |
| 15 лKGB15L | неодружений | 450 шт/год сухий цикл | 100 кг/год | 4,5 × 2,2 × 2,8 м | 9,9 м² | 7,5 т | 165 кН |
| 15 лКГБ15Д | Двомісний | 450 × 2 шт/год сухий цикл | 120 кг/год | 4,8 × 2,9 × 2,8 м | 13,9 м² | 12,5 т | 165 кН |

Що показують парні дані
1. Кількість станцій не визначає максимальний розмір частини
У кожній парі Kinggle номінальна місткість контейнера та опублікована сила затиску залишаються незмінними: 2 л і 40 кН, 5 л і 65 кН або 15 л і 165 кН. Друга станція змінює послідовність виробництва; це не перетворює платформу 5L на платформу 15L.
Ця відмінність має значення під час вибору машини. Об’єм деталі, проектована площа, розміри прес-форми та необхідний затиск все ще повинні відповідати платформі. Kinggle'sпосібник з вибору машини для видувного формуванняпочинається з контейнера перед вибором підрахунку станцій.
2. Пари з подвійною станцією додають потужність розплаву, але не в одному фіксованому співвідношенні
Опублікована продуктивність плавлення HDPE зростає з 30 до 55 кг/год для пари 2 л, з 55 до 80 кг/год для пари 5 л і зі 100 до 120 кг/год для пари 15 л. Ці збільшення не є ідентичними, і їх не слід перетворювати на універсальний «множник подвійної станції».
Це найважливіший урок з використання даних. Дві станції можуть створити більше можливостей для формування, але екструдер все ще повинен постачати валову масу заготовки. Важча пляшка, більше спалаху, більше вихідних отворів або коротший інтервал подій підвищує попит на розплав. Коли вузьким місцем стає екструзія, додавання доступності станції не може її вирішити.
3. Вага та монтажна оболонка збільшуються по-різному в залежності від розміру
Перехід від одномісної до подвійної моделі збільшує опубліковану вагу машини з 2,5 до 4,5 тонн при 2 л, з 3,0 до 5,2 тонн при 5 л і з 7,5 до 12,5 тонн при 15 л. Розрахована оболонка машини Д×Ш змінюється приблизно від 5,3 до 6,8 м², від 6,8 до 7,0 м² і від 9,9 до 13,9 м² відповідно.
Тому площу підлоги не можна назвати «майже такою ж» або «удвічі більшою». Результат залежить від платформи. Жоден розрахунок машинного контуру не є макетом заводу: доступ для обслуговування, постачання матеріалів, колектори охолодження, шафи керування, розвантаження деталей і поводження з формами все ще потребують місця. Використовуйте Kinggleелектроенергія, повітря, вода та посібник з плануванняперед заморожуванням плану ділянки.
4. Етикетка сухого циклу є сигналом порівняння, а не обіцянкою доставки
Сухий цикл фіксує рух машини без підтвердження умов виробництва готової деталі. Фактична продуктивність повинна включати утворення заготовки, час продування та випуску, охолодження, викид, обрізку, втрату якості та заплановані зупинки. Товста каністра об’ємом 15 л і легка пляшка об’ємом 500 мл не можуть мати однаковий вихід лише тому, що вони працюють на машині з однаковою кількістю станцій.
Розрахувати вихід від формування та баланс маси
Почніть з продукту і рухайтеся назад. Не починайте з множення каталожного номера на години зміни.
Крок 1: визначте необхідний хороший результат
Перетворіть підтверджену потребу в хороші частини за годину, використовуючи заплановані години виробництва, заплановані переналадки та власні припущення щодо доступності заводу. Зберігайте окремі сценарії попиту — базовий, сезонний пік і майбутнє зростання — щоб надлишок потужностей був видимим, а не прихованим в одній оптимістичній цілі.
Крок 2: виміряйте одну повну подію формування
Для запропонованої прес-форми запишіть кількість заготовок, сформованих деталей, загальну масу заготовок, масу готової деталі, маршрут швидкого/перешліфування, стабільний інтервал подій і прийнятний результат якості. Подія формування означає, що одна прес-форма захоплює матеріал заготовки та виготовляє його набір деталей.
Хороші частини/год = події формування/год × частини на подію × прийнятна частка
Загальна потреба в розплаві (кг/год) = події формування/год × маса брутто заготовки на подію (кг)
Прийняті фракції повинні бути отримані в результаті узгодженого випробування або чесного заводського припущення. Валова маса заготовки включає матеріал, який надходить на процес формування, а не тільки готову пляшку. Якщо спалах переточено, його обробка та повторне введення все ще впливають на лінію.
Крок 3: перевірте вузькі місця одним рядком
Порівняйте загальну потребу в розплаві із запропонованим екструдером під фактичний матеріал. Потім підтвердьте охолодження прес-форми, видування повітря, видалення деталей, обрізку, перевірку на герметичність, транспортування, пакування та потужність шліфувальної машини. Найнижчий стійкий ступінь встановлює лінійний вихід.
Щоб отримати ширшу безперервну машинну логіку виведення, див. Kinggleкерівництво машини безперервного видувного формування. Якщо частина ваги або розподіл стін змінюється під час випробувань на швидкість, використовуйтедовідник з програмування parisonі перевірте однакові місця розташування стін за кожної умови.
Яка конфігурація відповідає плану виробництва?
Одна станція зазвичай є чистішим коротким списком, коли...
- перевірений попит відповідає одній прес-формі з прийнятним робочим запасом;
- часті зміни продукції або короткі виробничі партії;
- один комплект прес-форм є кращим з міркувань бюджету, технічного обслуговування чи перевірки;
- деталь, прес-форма або метод видалення роблять чергування менш практичним;
- виробничий простір, підйомний доступ або автоматизація за потоком обмежені;
- проект виходить на ринок, де попит ще не доведений.
Подвійна станція заслуговує повного вивчення лінії, коли…
- стабільний повторний попит перевищує реалістичний вихід однієї станції;
- дві узгоджені прес-форми можуть виконувати повторюваний процес;
- екструдер і головка матриці можуть забезпечити необхідну валову швидкість розплаву;
- охолодження залишає корисний час для почергової роботи форми;
- обрізка, тестування та обробка матеріалів можуть прийняти збільшений потік;
- додаткова прес-форма, машина та утиліта мають виправдане комерційне обґрунтування.
Жоден список не замінює випробування продукту. Це запобігає поширеній помилці під час закупівель: розглядати другу станцію як окремий вихідний аксесуар. Це системне рішення, яке змінює інструменти, елементи керування, введення в експлуатацію та потік деталей через завод.
Комунальні послуги та наступне обладнання можуть звести нанівець переваги станції
Лінія з подвійною станцією може надсилати більше тепла в систему охолодження прес-форми та створювати процеси формування ближче одне до одного. Стиснене повітря має підтримувати тиск і подавати потік, коли цього вимагає лінія, а не лише на холостому ході. Охолоджуюча вода повинна досягати обох контурів форми зі стабільними умовами. Електророзподіл, гідравлічне охолодження та середовище шафи мають відповідати остаточній конструкції.
Не розраховуйте послуги заводу з порівняльної таблиці. У деяких поточних веб-специфікаціях Kinggle використовується непослідовна типографіка одиниць, а середні показники енергії не відповідають тесту ідентичного продукту. Для замовленої конфігурації замовте спеціальний аркуш інженерних мереж, електричне креслення та загальне креслення.
Перевірте кожен процес після відкриття форми
- Чи може обладнання для виносу отримувати деталі з змінних станцій?
- Чи можна обрізати фактичну спалах і геометрію шиї/низу?
- Чи може тестер перевірити кожну порожнину з необхідною швидкістю лінії?
- Чи можуть конвеєри запобігти зіткненню, накопиченню та деформації деталей?
- Чи може ручка м’ясорубки та блендера спалахнути без дестабілізації пропорції повторного помелу?
- Чи зможуть оператори безпечно дістатися до обох станцій для схваленої перевірки та переналаштування?
Якщо швидша робота створює нестабільну товщину стінки, спалах, спотворення охолодження або повторні сигнали тривоги, підключітьпротокол профілактичного обслуговуванняз Kinggle'sМетод усунення несправностей HMIперш ніж приховати фізичне вузьке місце за допомогою змін рецепта.

Порівняйте загальну вартість встановлення, а не лише вартість машини
Покупець, який шукає ціну на машину для виготовлення пластикових пляшок, може отримати дві нееквівалентні пропозиції. Можна включити другий набір прес-форм, тестування на винос і витік; інший може показати лише базову формувальну машину. Тому нижча заголовна ціна може означати менш повну виробничу комірку.
| Вартісний шар | Питання з однієї станції | Подвійне питання |
|---|---|---|
| Машинна платформа | Який екструдер, затискач, елементи керування та стандартні допоміжні пристрої включені? | Яке додаткове обладнання для каретки, затискача, продування та керування входить? |
| Прес-форми та головка | Чи включено одну повну прес-форму та правильний вихідний пакет? | Чи включено дві узгоджені станції прес-форми, і чи кількість напорів і вихідний крок ідентичні плану інструменту? |
| Фабричні послуги | Які роботи з електроенергії, повітря, води та підлоги/навантаження потрібні? | Чи можуть існуючі служби підтримувати швидшу послідовність подій за одночасних вимог заводу? |
| Нижня клітина | Які етапи виймання, обрізання, тестування, транспортування та подрібнення є ручними чи автоматичними? | Чи може кожна наступна стадія приймати частини від змінних станцій без накопичення? |
| Перехід і перевірка | Скільки часу займає одна зміна форми та рецепта за процедурою покупця? | Як дві станції вирівнюються, кваліфікуються та відновлюються після зміни продукту? |
| Операційний ризик | Яка продукція втрачається, якщо станція однієї форми зупиняється? | Чи можна безпечно ізолювати будь-яку станцію та що станеться зі спільною послідовністю екструзії? |
Корисне економічне порівняння використовує однакові межі проекту з обох сторін. Включіть формувальну машину, прес-форми, головку, допоміжні засоби, установку, введення в експлуатацію, навчання та заводські модифікації. Потім оцініть робочу силу, комунальні послуги, заплановане технічне обслуговування, втрати при переналаштуванні, втрату якості та простої, використовуючи власні операційні припущення покупця.
Вартість хорошої деталі = загальна вартість за порівнюваний період ÷ прийнятні частини, вироблені за той самий період
Чисельник і знаменник повинні використовувати однакове часове вікно та область. Не розміщуйте головну цифру подвійної станції вище вихідної продукції сухого циклу на одній станції та не порівнюйте автоматизовану подвійну лінію з базовою одиночною машиною, яка виключає обрізку та тестування. Якщо попит не може використовувати доданий вихід, незадіяна потужність залишається вартістю. Якщо попит перевищує можливості однієї станції, пропущене виробництво та понаднормові також є витратами.
Ціна все ще є чинним обмеженням для купівлі, але вона належить після технічної придатності. Попросіть Kinggle визначити кожен включений компонент і кожен товар, наданий покупцем, щоб цінову пропозицію можна було порівняти рядок за рядком.
Кращий RFQ відокремлює гарантовані умови від посилань на каталог
Надішліть той самий аркуш вхідних даних кожному постачальнику. В іншому випадку дві цитати можуть використовувати різні припущення та все одно виглядати порівнянними.
| Поле RFQ | Обов'язковий вхід | Чому це змінює рішення станції |
|---|---|---|
| частина | Малюнок або зразок, максимальні розміри, горловина/оздоблення, ручка, лінія проділу та вимоги до обрізки | Визначає підгонку прес-форми, рух і роботу за потоком |
| матеріал | Точний сорт смоли, колір, добавки, план повторного подрібнення/ПЛР і дані постачальника | Змінює поведінку розплаву, загальну продуктивність і охолодження |
| Маса і стіна | Готова вага, загальна оцінка паризона/флеш-оцінки, критичні місця розташування стін і допуск | Перетворює цілі циклу на потребу в розплаві та доказ якості |
| Попит | Хороші частини на годину, зміна, рік і пік сезону; Артикул/план переходу | Показує, чи можна продуктивно завантажувати другу станцію |
| Інструменти | Кількість станцій, виходи матриці, порожнини, міжцентрова відстань, набори форм і схема охолодження | Запобігає приховуванню «подвійною станцією» іншого припущення голови або порожнини |
| якість | Вага, розміри, стіни, витік, падіння, верхнє навантаження або інші погоджені випробування | Визначає хороший вихід замість швидкості руху |
| Фабрика | Стандарт потужності, умови повітря/води, обмеження підлоги та стелі, шлях підйому та обладнання, що йде внизу | Перевіряє, чи можна встановити та підтримувати повну комірку з подвійною станцією |
Запишіть ці елементи під час приймального випробування
- Машина, форма, головка, смола та рецепт.
- Стабільний інтервал формування подій для кожної станції — не одна найшвидша подія.
- Маса брутто заготовки, вага готової деталі та маршрут швидкої обробки.
- Прийняті частини за порожниною та станцією через узгоджене вікно тестування.
- Критичні стінки, розмірні та функціональні результати.
- Фактичні умови повітря, води та електрики при продемонстрованому навантаженні.
- Тривога, зупинка та запис ручного втручання під час випробування.
Цей запис перетворює «одну або подвійну станцію» на рішення, засноване на продукті покупця. Він також забезпечує базову лінію введення в експлуатацію для майбутнього усунення несправностей і профілактичного обслуговування.
Часті запитання
Що швидше: однопозиційна чи двостанційна видувна машина?
Машина з подвійною станцією має вищий потенціал продуктивності, оскільки дві прес-форми чергуються навколо спільної системи екструзії. Фактичний хороший вихід усе ще залежить від потужності розплаву, кількості заготовок, охолодження, видалення частин, подальшого обладнання та прийнятної якості.
Чи подвоює виробництво видувна машина з двома станціями?
Не автоматично. Опубліковані показники сухого циклу можуть вказувати на дві станції, що чергуються, але товарна продукція може бути обмежена валовим попитом на розплав, охолодженням, обрізкою, тестуванням, зупинками або браком. Перевірте машину за допомогою фактичного продукту та матеріалу.
Чи машина з подвійною станцією те саме, що машина з подвійною головкою?
Ні. Кількість станцій описує положення прес-форми та затискача. Кількість головок описує, скільки заготовок екструдовано для формування. Машина може поєднувати дві станції з одним або декількома вихідними отворами.
Чи можуть дві станції використовувати різні форми?
Не думайте, що вони можуть ефективно запускати непов’язані продукти. Станції мають спільні умови екструзії та процесу, тому маса продукту, час заготовки, охолодження та подальша робота мають бути сумісними. Підтвердьте точне розташування під час проектування.
Мені вибрати одну або подвійну станцію для контейнерів 5 л?
Обсяг контейнера визначає лише платформу. Виберіть кількість станцій на основі підтвердженого попиту на хороші запчастини, ваги продукту, довжини серії, плану прес-форми та вирізної головки, наявних інженерних комунікацій, планування фабрики та потужності на виробництві.
Як слід розраховувати продуктивність видувної машини?
Використовуйте події формування за годину, помножені на частки за подію та прийнятну частку. Перевірте результат відносно загальної потреби в розплаві, охолодження та кожного наступного кроку. Не використовуйте лише сухий цикл як вихід продукції.
Яка інформація необхідна для пропозиції з однієї станції, а не з двох?
Надайте креслення деталі, клас матеріалу, готову масу та загальну масу заготовки, вимоги до стінок і якості, цільовий показник хороших деталей, план артикула, концепцію прес-форми та порожнини, інженерні комунікації, компонування та наступне обладнання.