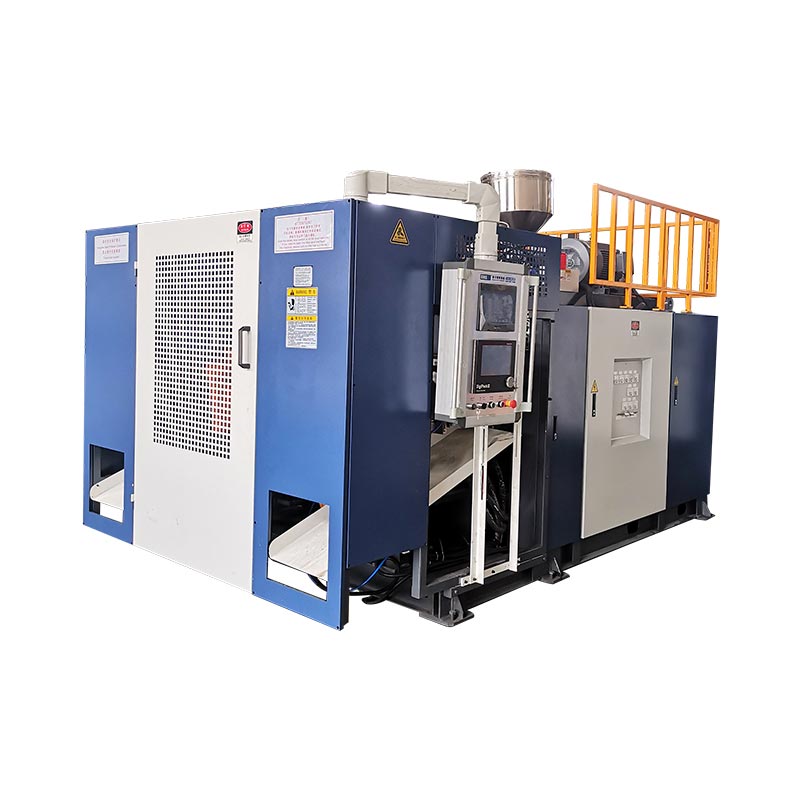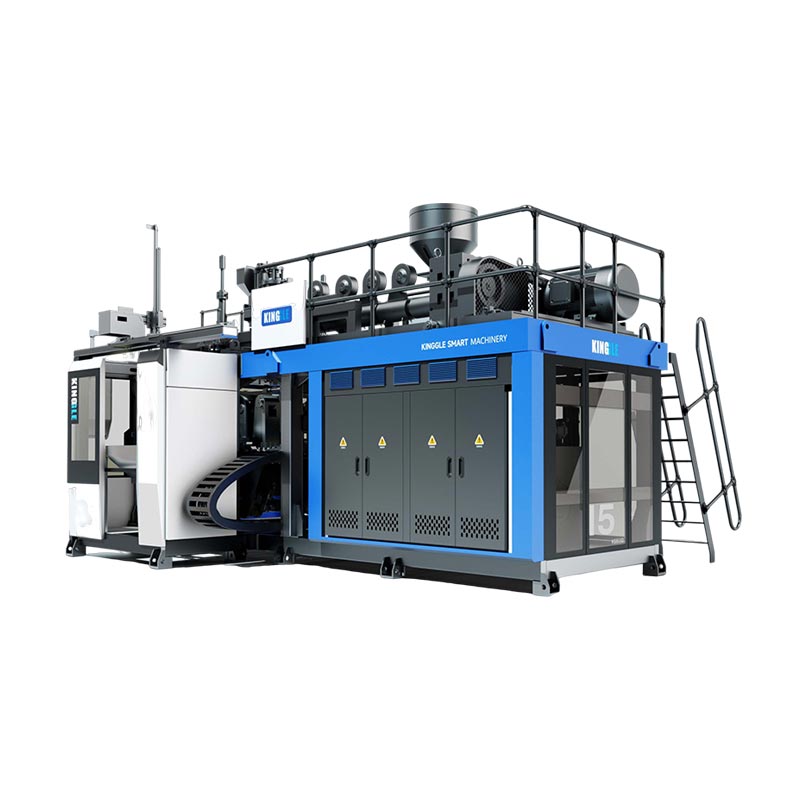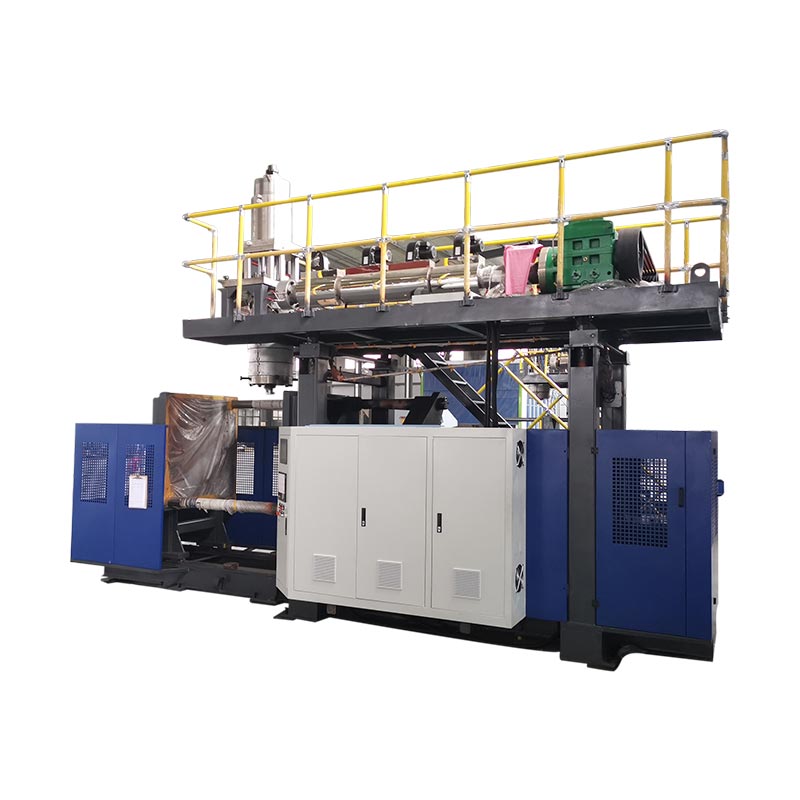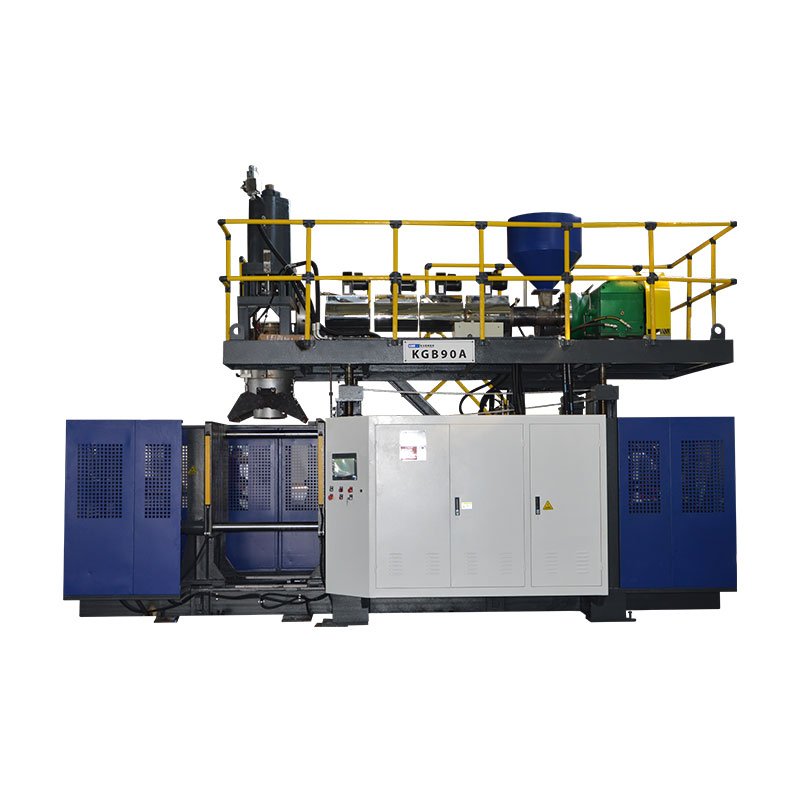
Тривалість циклу видувного формування слід скоротити лише після того, як команда виміряє, де споживається поточний цикл, і підтвердить, що прийнята деталь все ще відповідає специфікаціям.Охолодження часто займає найбільший блок, але подача заготовок, рух затискачів, видування, вихлоп, винос і очікування вниз також можуть задавати темп. Побудуйте стабільну базову лінію, назвіть одне підтверджене обмеження, змініть лише змінну, яка ним керує, а потім порівняйте прийнятний вихід, розподіл стінок, розміри, форму після викиду, необхідні функціональні випробування та дефекти перед тим, як зберегти коротший цикл, із записом продукту, смоли, форми, стану корисності та остаточної версії рецепту, щоб інша зміна могла повторити результат.

Термінологія, яку використовують виробничі групи:оптимізація часу циклу видувного формування, тривалість циклу екструзійного видувного формування, час циклу машини для видування пляшок, продуктивність машини для видувного формування, скорочення циклу, оптимізація часу охолодження та ефективність виробництва видувного формування. Ці терміни вказують на ту саму бізнес-цілі, але технічна робота починається з виміряного процесу, а не з цільового відсотка.
Шість місць, де цикл може бути обмежений
| Блок циклу | Виміряти на машині | Свідчення до скорочення | Збій, який може проявитися пізніше |
|---|---|---|---|
| Паризон або розстріл | Повторюваний сигнал початку/закінчення, довжина паризону, позиція удару або акумулятора | Стабільна доставка та правильне відношення до закриття форми | Провисання, коротка заготовка, лямка, зсув ваги або профілю |
| Закрити і замкнути | Команда, зворотній зв'язок позиції та стан завершення | Чіткий рух, повне закриття та підтверджений стан машини | Спалах, пошкодження від защемлення, неповне закриття або зіткнення |
| Продув і вихлоп | Час, стан повітря на вході машини та поведінка тиску під час події | Повне надування, деталізація, вентиляція та безпечний випуск | Неповна частина, вибух, залипання або раннє відкриття |
| Охолодження | Умови подачі та повернення за ланцюгом, температурним режимом прес-форми та станом деталі під час викиду | Стабільні розміри, форма стінки, горловини, основи та форми після викиду | Викривлення, овальна горловина, усадка, коромисло або гаряча обрізка |
| Винос і за течією | Робот, конвеєр, тример і тестер | Частина очищає кожен інтерфейс у темпі виробництва | Зіткнення, застрягання, пошкодження обрізки або відставання в тестуванні |
01 / Базова лініяПочніть з циклу, який фактично працює
Для циклічного проекту потрібна одна повторювана точка вимірювання. На безперервній екструзійній лінії ця точка може бути сигналом, пов’язаним із різанням заготовки або початком наступної повторюваної машинної послідовності. На акумуляторній машині виробництво можна краще зрозуміти через підготовку порції, положення акумулятора, виштовхування та послідовність формування. Виберіть сигнал, який з’являється один раз на повну подію формування, і задокументуйте його. Не порівнюйте ціль HMI з однієї машини з ручним спостереженням з іншої.
Розміщений KinggleMoog DigiPack III посібникчітко описує різницю. Для безперервної екструзії контролер може зв’язати профіль паризона з часом циклу та може вимірювати інтервал між послідовними стартовими сигналами. Для акумуляторної машини профіль заготовки пов’язаний із положенням накопичувача під час виштовхування матеріалу. Ця різниця має значення, оскільки одне й те саме редагування часу може змінити профіль стіни на одній машині, а на іншій матиме інший ефект.
Записуйте принаймні достатню кількість послідовних подій, щоб побачити нормальну варіацію. Підприємство має вибрати період вибірки, але він повинен охоплювати реальну схему роботи: обидві станції на лінії з подвійною станцією, усі відповідні вихідні отвори чи порожнини, звичайне видалення деталей та обладнання, яке регулює випуск. Окремо відзначайте сигнали тривоги, короткі зупинки та ручні втручання. Середнє значення, яке включає некласифікований час простою, приховує цикл, тоді як найкраща окрема подія приховує повторюваність.
Зберігайте прийняту частину поруч із записом про час. Зберігайте ревізію виробу та прес-форми, сорт і партію смоли, колір або правило повторного подрібнення, ревізію рецепта, фактичний температурний стан, стан повітря на вході в машину та стан охолоджувальної води, вагу деталей, критичні розташування стінок, розміри та необхідні функціональні випробування. Цей запис є базовим. Якщо коротше випробування зазнає невдачі, команда може повернутися до відомого процесу, а не реконструювати його по пам’яті.
02 / ДіагностикаПростежте подію, яка обмежує наступний цикл
Більшість HMI дозволяють легко редагувати налаштування часу. Ця зручність може змусити команду зменшити найбільшу видиму кількість, перш ніж з’ясувати, що вона контролює. Розбийте цикл на фізичні блоки та спостерігайте за їхніми межами: підготовка заготовки або дроблення, перенесення прес-форми, закриття та блокування, рух видувного штифта, надування, охолодження, вихлоп, відкриття, виймання та обробка за потоком. Деякі блоки зустрічаються послідовно. Інші перекриваються. Загальний цикл встановлюється шляхом, який має завершитися до початку наступної події формування.
Проста хронологія корисніша, ніж список налаштувань. Запишіть сигнал старту та фінішу для кожного блоку та порівняйте команду з фактичним відгуком. Якщо охолодження закінчилося, але машина чекає на сигнал очищення від робота, скорочення часу охолодження може створити більш гарячу частину без зміни циклу. Якщо наступна заготовка не готова, коли форма повернеться, швидше відкриття не зможе збільшити вихід. Якщо тример не може очистити частини в новому темпі, обмеження переміщено вниз.
Kinggle'sКерівництво з налаштувань HMI та нагадуваньз цієї причини відокремлює задані значення від фактичних. Команда показує, що запитав контролер. Стан датчика, зворотний зв'язок положення та фізичне спостереження показують, чи відбулася дія. Журнал тривог машини також може виявити перше блокування або дозвіл, які перервали послідовність. Скидання може видалити найкращу підказку.
Класифікуйте кожну затримку перед редагуванням рецепту. Продуктивний час необхідний для формування та стабілізації деталі. Умовний час захищає рух або очікує перевіреного стану. Очікування, якого можна уникнути, виникає через запізнення робота, нестабільну роботу комунального підприємства, заблокований контур охолодження, непослідовне перекриття, підтвердження вручну або перевантаженість у нижній частині. Втрата технічного обслуговування виникає через знос, витік, погане змащення, пошкоджені датчики або проблеми з центруванням. Кожен клас має іншого власника та різні виправлення.
03 / Відведення теплаПеревірте ефективність охолодження перед скороченням часу охолодження
LyondellBasell'sКерівництво з видувного формування поліолефінустверджує, що охолодження займає більшу частину циклу формування в багатьох сферах застосування видувного формування поліолефіну. Посібник пов’язує коротші цикли з умовами теплопередачі, такими як температура розплаву, температура прес-форми, потік води та турбулентність, але при цьому вимагається бажана якість деталей. Це корисний напрямок для діагностики, а не набір універсальних значень Кінггла.
Почніть з джерела охолодження та дотримуйтеся фактичного контуру. Записуйте умови подачі та повернення охолоджуючої рідини при стабільному виробництві, а не лише на дисплеї чиллера. Перевірте, чи форма отримує заданий потік і чи збалансовані паралельні контури. Шукайте теплий контур, перекритий шланг, забруднений канал, неправильне з’єднання, повітряну кишеню, протікання ущільнення або теплове навантаження, яке використовується для іншої машини. Theінструкція з використання видувної машинипояснює, чому необхідно розрізняти умови подачі заводу та умови входу машини.
Нанесіть на карту форму та викинуту частину. Одне зчитування поверхні не може представляти прес-форму зі вставками горловини, зонами затискання, товстими ручками, глибокими основами та окремими контурами. Використовуйте затверджений заводом метод вимірювання та порівнюйте повторювані місця. Спостерігайте, коли з'являється деформація: всередині форми, під час виймання, при обрізці, на конвеєрі охолодження або після того, як деталь досягне кімнатного стану. Гаряча частина, яка виглядає прийнятно протягом однієї хвилини, пізніше може показати овальну горловину, нижню частину, усадку або відхилення розмірів.
Formosa Plastics'Керівництво з процесу екструзії видувного формування поліетиленуперелічує короткий цикл, високу температуру форми та забиті канали охолоджуючої рідини серед можливих причин, коли деталь надто гаряча. Він також пов’язує недостатнє охолодження форми з викривленням і радить перевірити потік води, температуру форми та стан каналу. Ці співвідношення підтримують дослідження охолодження, але прийнятне робоче вікно визначають клас смоли, форма та специфікація продукту.
Не знижуйте температуру охолоджуючої рідини за звичкою. Конденсація залежить від співвідношення між температурою поверхні, температурою навколишнього середовища та вологістю. Вода на формі або навколо неї може впливати на деталь і створювати проблеми з обладнанням або робочим місцем. Записуйте стан приміщення, коли конденсація знаходиться поблизу робочої межі, і дотримуйтесь процедур охолоджувача, форми та установки. Покращення розподілу потоку або очищення обмеженого контуру може відновити теплопередачу без зміни цільової температури.
04 / Частина конструкціїРозподіл стінки змінює кількість тепла, яке має відвести форма
Потреба в охолодженні залежить від пластику в частині. Товста область містить більше гарячого матеріалу, ніж тонка область, і може залишатися м’якою після того, як сусідні стіни будуть готові до викиду. Подовження всього етапу охолодження може захистити це одне місце, але воно також утримує всі інші ділянки у формі довше. Перш ніж прийняти тривалий цикл як неминучий, порівняйте виміряну карту стіни з вимогами до конструкції та очікуваним розтягуванням від заготовки до порожнини.
У посібнику Moog DigiPack III, розміщеному Kinggle, пояснюється, що програмування parison контролює проміжок матриці по довжині продукту. Він також з’єднує непотрібні важкі секції стінок із більш тривалим охолодженням і пояснює, що профіль слід перевіряти за виміряною товщиною стінки на пробних контейнерах. Використовуйте цей зв’язок обережно. Видалення матеріалу не є скороченням часу циклу, якщо переглянута частина все ще не відповідає вимогам щодо ваги, мінімальної стінки, удару, верхнього навантаження, падіння, тиску, хімічної стійкості та розмірів, які застосовуються до продукту.
Спочатку знайдіть гарячу або деформовану область на готовій частині. Потім підключіть цю позицію до програми заготовки, розтягування форми, віджиму та контуру охолодження. Важка основа може виходити з профілю, захоплення хвоста або геометрії. Гаряча ручка може включати стрічку, локальне розтягування, вентиляцію або охолодження. Тепла шия може спричинити контакт з ударом, охолодження вставки, надлишок матеріалу або затримку випуску. Theдовідник з програмування parisonзабезпечує метод вимірювання для переміщення матеріалу профілю, а не редагування точок за зовнішнім виглядом.
Конструкція форми також визначає доступний шлях теплопередачі. Розташування каналу, шлях потоку, вставки, конструкція горловини, вентиляція, контакт поверхні та конструкція розділової лінії можуть обмежити швидкість стабілізації деталі. Використовуйте KinggleЕкструзійно-видувне формування посібник з проектуванняколи така ж гаряча область залишається після перевірки комунікацій і затвердженого розподілу стін. Постійне локальне обмеження може потребувати корекції форми, а не чергової зміни таймера.

Зберігайте затверджену вагу деталі як результат, а не єдиний контроль. Дві частини з однаковою загальною вагою можуть мати різний розподіл стінок і характеристики охолодження. Розділіть або виміряйте місця, які визначають продуктивність, і перевірте форму після викиду в час, визначений планом контролю продукту. Ось як робота з товщиною стінок стає корисним доказом процесу, а не загальною заявою про економію матеріалів.
05 / Машинна логікаБезперервні та акумуляторні машини не мають однієї моделі синхронізації
На безперервній екструзійно-видувній машині екструдер безперервно подає заготовку, поки одна або кілька станцій прес-форми рухаються через свої послідовності. Тому можна пов’язати тривалість циклу, довжину заготовки, час різання та програму товщини стінки. Якщо цикл змінюється, контролер все одно повинен розмістити призначений профіль уздовж фізичної частини та всередині форми. Коротша послідовність станцій, яка зміщує профіль, не є нейтральною зміною швидкості.
Посібник контролера Moog описує керування профілем на основі часу для безперервних машин і керування на основі позиції для накопичувальних машин. У безперервному налаштуванні він може визначити час циклу з інтервалу між стартовими сигналами, такими як послідовні перерізи. У конфігурації акумулятора профіль стіни відповідає положенню акумулятора під час висування. Ця опублікована відмінність є причиною того, чому підприємство має визначити режим машини та контролера, перш ніж запозичити метод часу циклу з іншої лінії.
Акумуляторна машина також має підготувати необхідний кадр під час процесу формування. Запитайте, чи закінчується пластифікація чи накопичення, перш ніж форма буде готова до наступного знімка. Якщо акумулятор все ще наповнюється, скорочення секунд після відкриття форми може не зменшити повний цикл. Якщо накопичення закінчується раніше, шлях формування та охолодження може бути обмеженням. Записуйте фактичну підготовку пострілу, подушку або кінцеве положення, стан розплаву та вагу частини замість того, щоб робити висновок про готовність на основі одного цільового значення.
Макет станції також змінює часову шкалу. Машина безперервної дії з подвійною станцією може використовувати одну станцію, тоді як інша охолоджує або випускає деталь, але екструдер, головка матриці, рух передачі, система охолодження та наступне обладнання повинні підтримувати перекриття. Kinggle'sпорівняння однієї та двох станційпояснює це рішення про здатність. Макети з декількома головками та декількома порожнинами впливають на частини на подію та баланс між вихідними отворами чи порожнинами; внаправляюча з декількома головками проти напрямної з кількома порожнинамирозділяє ці терміни.
Використовуйте правильний знаменник, порівнюючи машини. Формуюча подія не завжди є однією частиною. Підрахуйте прийнятні частини з усіх відповідних головок, порожнин і станцій, а потім включіть обмеження, які роблять ці частини придатними для продажу. Машина з швидким сухим рухом все ще може виробляти менше прийнятих деталей на годину, якщо екструзія, охолодження, обрізка або стабільність якості не встигають.
06 / ПослВідновіть час очікування без накладання небезпек
Після того, як охолодження та подача паризона зрозуміли, перевірте проміжки між діями. Затримка може бути скоріше історичною, ніж необхідною, але вона також може забезпечити дозвіл, стабілізацію тиску, вихлоп, підтвердження сигналу або безпечну передачу. Визначте, яку умову захищає кожна затримка. Потім перевірте, чи контролер уже має надійний зворотний зв’язок для цієї умови. Заміна фіксованого очікування перевіреним сигналом завершення може покращити повторюваність, але лише тоді, коли це підтримується конструкцією машини та затвердженою логікою керування.
Кінггл приймавінструкція з експлуатації автоматичної машини для видувного формуваннярозділяє категорії часу, такі як закриття форми, час видування, дії, пов’язані з вихлопом, мікророзкриття форми, рух видувного штифта та затримки робота. Посібник неодноразово прив’язує значення до фактичного продукту чи стану виробництва. Його інтерфейс застосовується до задокументованого сімейства машин і може відрізнятися залежно від моделі, опції чи версії програмного забезпечення, тому його не слід перетворювати на загальний список рекомендованих секунд.
Спостерігайте за фізичною послідовністю в знижених і контрольованих умовах, дозволених процедурою машини. Переконайтеся, що шланги, кабелі, продувні штифти, сердечники, знімні пристрої та деталі залишаються вільними протягом усього шляху. Прочитайте команду та відгук разом. Якщо рух досягає позиції раніше, але послідовність все ще чекає, знайдіть точний дозвіл. Якщо зворотний зв’язок надходить із запізненням або з перервами, усуньте причину датчика, механізму чи утиліти, перш ніж зменшувати таймер, який його маскував.
Наступна робота належить до тієї ж шкали часу. Робот може швидко очистити форму, але розмістити деталі на вже заповненому конвеєрі. Для тримера може знадобитися стабільна температура частини. Тестер витоку може стати вузьким місцем після того, як продуктивність машини зросте. Записуйте довжину черги та причини зупинки під час першого тривалого запуску, а не лише протягом кількох циклів на машині. Найшвидший безпечний машинний цикл не є корисним, якщо він переміщує дефекти або затори на одну станцію.
07 / ЕкспериментВиконайте контрольований випробувальний цикл, який може повторити інша зміна
Корисне випробування починається з такого запитання, як «Чи обмежує контур B форми безпечне викидання?» або «Чи залишається затримка очищення від робота після перевірки датчика?» Він не починається з «Зробіть цикл швидшим». Вкажіть підозрюване обмеження, зміну, очікувану відповідь і часткові перевірки, які можуть відхилити випробування. Призначте одну особу для керування редагуванням рецептів і одну особу для запису результатів, щоб не відбувалося кілька коригувань між зразками.
-
Заморозити затверджену базову лінію.Збережіть або роздрукуйте випущені налаштування, визначте упаковку продукту та збережіть прийняті зразки. Запишіть фактичну зміну циклу та прийнятний вихід за стабільних умов.
-
Назвіть одне обмеження.Використовуйте часову шкалу послідовності, карту охолодження, показники комунальних послуг, історію тривог і спостереження за потоком. Напишіть докази, які вказують на це обмеження.
-
Визначте дозволену зміну.Використовуйте документацію на машину, форму та смолу. Встановіть контрольовану межу налаштування та точку повернення. Не змінюйте іншу змінну протягом вікна спостереження.
-
Встановіть тригери відхилення.Включіть відповідні ознаки, такі як нестабільна заготовка, неповний рух, гарячі або залипання частин, викривлення, переміщення розмірів, вага або пошкодження стінки, спалах, вибух, сигнали тривоги, застрягання або небезпечна поведінка.
-
Пробігти стабілізацію.Позначте частини за часом, станцією, головкою або порожниною. Не оцінюйте нову умову з першої частини, якщо зміненій змінній потрібен час, щоб досягти нового сталого стану.
-
Виміряйте допустиме вікно виробництва.Застосовувати контрольовані візуальні, вагові, стінові, розмірні та функціональні перевірки. Включіть подальшу обрізку, тестування та упаковку, коли вони визначають товарну частину.
-
Зберігайте, відхиляйте або досліджуйте.Зберігайте зміни лише тоді, коли визначене вікно пройде та прийнятий результат покращиться. Відновіть базову лінію, якщо якість або контроль погіршуються. Відкрийте інструменти, утиліти або дії з технічного обслуговування, коли випробування виявить фізичну причину.
Зразок плану повинен відповідати лінії. На машині з двома станціями включіть обидві сторони. У налаштуваннях із кількома головками збережіть ідентичність головок. У прес-формі з декількома порожнинами зберігайте ідентичність порожнин, де це можливо. Середній може приховати один гарячий контур або один тонкий вихід. Theпосібник з дефектів видувного формуванняпоказує, як фіксовані та випадкові моделі призводять до різних перевірок.
Записи про випробування повинні містити старе значення, нове значення, час зміни, відповідальну особу, фактичний розподіл циклу, партію матеріалу, стан корисності, ідентифікатори зразків, результати вимірювань, відхилення та остаточне рішення. Фотографії корисні для визначення форми та визначення дефекту, але вони не замінюють вимірювань. Якщо процес повертається до базової лінії, запишіть це також. Невдале випробування може завадити іншій зміні повторити ту саму ідею.
08 / ЄмністьРозраховуйте продуктивність із прийнятих частин, а не руху в сухому циклі
Результат сухого циклу описує рух машини без повного матеріалу, охолодження та часткового приймання. Це корисно для перевірки можливостей руху, але це не обіцянка товарного виробництва. Розрахунок виробництва повинен використовувати реальну деталь, смолу, прес-форму, кількість головок або порожнин, систему охолодження, наступне обладнання та метод приймання. Ось чому Kinggle'sінформаційний процес проектузапитує розмір продукту, вагу, матеріал, товщину та вимоги до продуктивності, перш ніж рекомендувати машину.
Вимірюйте прийнятний вихід безпосередньо на типовому виробничому вікні. Підраховуйте лише частини, які відповідають визначеним критеріям випуску, і окремо записуйте заплановані зупинки, незаплановані зупинки, втрату налаштування та відхилення. Не ховайте їх в одному непоясненому коефіцієнті ефективності. Якщо лінія виробляє кілька частин на подію, узгодьте підрахунок за станцією, головою або порожниною, щоб вимкнений вихід не зник у загальній сумі.
| Метрика | Розрахунок або спостереження | використання | Поширена помилка звітування |
|---|---|---|---|
| Секунди циклу | Час між тією самою подією протягом повторюваних стабільних циклів | Показує швидкість і варіацію машинних подій | Повідомлення про найкоротшу подію |
| Частини на подію | Прийняті фізичні частини, випущені одним повним формуванням | З'єднує головки, порожнини і станції з об'ємом | Припустимо, що кожна торгова точка виробляє |
| Теоретична погодинна вироблення | (3600 / секунд циклу) × частин на подію | Порівняння планування в умовах безперебійності | Називаючи результат гарантованим виробництвом |
| Прийнятий погодинний вихід | Прийняті запчастини/дотримані години виробництва | Показує придатний вихід із тестованого пакету продукту | Підрахунок продувки, налаштування або відхилених деталей |
| Змінити результат | Прийнятий вихід після мінус прийнятий вихід до, за відповідних умов | Перевіряє, чи зміна покращила реальну мету | Порівняння різних продуктів, змін або комунальних послуг |
Крім швидкості, повідомляйте про якість. Включіть результати ваги та стінок, критичні розміри, результат функціонального тестування, кількість брухту або утримання, стан корисності та перегляд рецепту. Двосекундне скорочення не має окремого значення без початкового циклу, кількості деталей, прийнятного ресурсу та умов випробувань. Тому ця стаття не публікує цільового відсотка покращення. Результат повинен виходити з лінійних даних покупця.
Для нової машини або прес-форми визначте метод виведення перед випробуванням. Kinggle'sпосібник із заводських приймальних випробуваньпояснюється, як пов’язати виміряний пробіг із точним продуктом, матеріалом, формою та умовами використання. Використовуйтеконтрольний список запускущоб встановити стабільний стан до часу, ікерівництво по переходущоб втрати налаштувань були відокремлені від стабільного виробництва.
09 / МежіЗупиніть судовий процес, коли процес втрачає контроль
Зупиніть і відновіть схвалений стан, якщо захист, блокування, аварійна зупинка або керування небезпечною енергією не функціонують належним чином. Зупиніться через несподіваний рух машини, ризик зіткнення, незвичайну гідравлічну або пневматичну роботу, пошкоджені компоненти тиску, електричний перегрів, витоки або розбіжність між відображеним зворотним зв’язком і фізичним положенням. Робота за циклом ніколи не дозволяє роботу навколо несправності.
Часткові докази також можуть зупинити судовий процес. Слідкуйте за заготовкою, яка більше не надходить у правильне положення, неповним закриттям форми, спалахом, що піднімається, нестабільною вагою, тонкими критичними стінками, вибухами, неповними деталями, залипанням, пошкодженням обрізки, викривленням, овальними шийками, днищами коромисел, усадкою або невдачею функціонального тестування. Керівництво з процесу Formosa пов’язує деякі з цих симптомів із надмірним нагріванням, недостатнім охолодженням, коротким циклом або станом каналу охолодження. Використовуйте симптом, щоб знову відкрити правильний діагноз, а не додавати широкий час охолодження без пошуку причини.
Ескалація, коли обмеження потребує зміни каналу прес-форми, модифікації матриці або роздувного штифта, зміни програми керування, зміни блокування, роботи системи тиску або роботи поза кваліфікованою смолою та вікном машини. Використовуйтепосібник з профілактичного обслуговуваннядля повторюваних висновків обладнання. Зношений механізм може уповільнити цикл, але швидша команда не відремонтує його.
Завершіть проект із опублікованою базовою лінією. Оновлюйте рецепт лише через процес затвердження заводу, додайте зразок і запис вимірювань, а також вкажіть, який продукт, форму, смолу та конфігурацію машини охоплює результат. Зберігайте відхилені випробування в журналі змін. Коли наступна зміна може відтворити прийнятий цикл і пояснити його межі, вдосконалення готове до нормального виробництва.
10 / ВідповідіЧасті запитання про тривалість циклу видувного формування
Що визначає час циклу екструзійно-видувного формування?
Тривалість циклу визначається найповільнішим необхідним шляхом через підготовку заготовки або дроблення, рух прес-форми, надування, охолодження, вихлоп, відкриття, виймання та подальше оброблення. Геометрія продукту, розподіл стінок, поведінка смоли, охолодження прес-форми, архітектура машини та критерії прийнятної частини – усе це впливає на цей шлях. Виміряйте фактичну послідовність і сигнали зворотного зв'язку, перш ніж вирішити, який таймер відповідає.
Чи завжди охолодження є найдовшою частиною циклу видувного формування?
Охолодження займає більшу частину циклу формування в багатьох поліолефінових застосуваннях, згідно з посібником LyondellBasell з видувного формування, але воно не є автоматично активним обмеженням на кожній лінії. Наступним запуском може керуватися доставка Парісон, наповнення акумулятора, перенесення прес-форми, очищення роботом, обрізка або тестування. Хронологічна шкала показує, чи змінить зменшення охолодження повний цикл чи лише викине більш гарячу частину.
Як можна зменшити час охолодження, не спричиняючи викривлення?
Спочатку перевірте умови подачі та повернення охолоджуючої рідини, баланс контуру, чистоту каналів, режим температури прес-форми та гаряче місце на деталі. Порівняйте розподіл стін із кресленням і затвердженим процесом. Змініть одну задокументовану умову, дайте процесу стабілізуватися та перевірте розміри та форму після необхідного інтервалу після викиду. Якщо залишається та сама локальна гаряча область, можливо, потрібно перевірити інженерну перевірку розподілу форми або стіни.
Чи завжди більш короткий цикл збільшує продуктивність видувного формування?
Ні. Результат збільшується лише тоді, коли змінений цикл є обмеженням рядка, а додаткові частини приймаються. Швидша машина може спричинити гарячіші деталі, більше браку, застрягання робота, пошкодження обрізки або відставання тестувальника. Порівняйте прийнятні частини за спостережувану годину за відповідних умов продукту, матеріалу, форми, корисності та якості. Тримайте рух за сухим циклом, теоретичний вихід і прийнятий обсяг виробництва як окремі цифри.
Як програмування parison впливає на час циклу?
Програмування Парісона змінює місце розміщення матеріалу вздовж продукту. Непотрібні важкі ділянки можуть вимагати більшого охолодження, тоді як занадто тонкі ділянки можуть не пройти випробування продукту. На безперервних машинах профіль стіни також можна синхронізувати з часом циклу, тому зміна часу може змінити розташування профілю. Перевірте розташування стін, вагу деталей і вирівнювання профілю після зміни циклу замість того, щоб припускати, що збережена крива залишається правильною.
Які дані потрібно надіслати в Kinggle для проблеми часу циклу?
Надішліть модель машини та версію контролера, креслення продукту, ідентифікатори прес-форми та інструментів, сорт смоли та партію, перегляд рецепта, відео циклу, зняте з безпечного місця, часову шкалу подій, історію тривог, вагу деталі та карту стіни, критичні розміри, фотографії дефектів, спостереження за повітрям на вході машини та охолоджувальною водою, причини зупинки на нижній частині та прийнятний вихід протягом визначеного періоду. Ці докази допомагають відокремити охолодження, інструменти, засоби керування, комунальні послуги, матеріали та причини балансу лінії.

Обговоріть продукт і цикл як єдину систему
Надішліть фактичне креслення деталі, смолу, прес-форму, конфігурацію машини, графік поточного циклу, спостереження за корисністю та виміряні результати якості. Kinggle може переглядати докази щодо машини, інструментів, елементів керування та виробничої цілі.
Надішліть свої виробничі даніДжерела, використані для цього посібника
Посібники, розміщені на Kinggle, містять твердження про задокументовані елементи керування та послідовність машин. Напрямні виробника полімерів підтримують співвідношення охолодження та дефектів. Джерела OSHA включені для кордону безпеки Сполучених Штатів. Жодне з цих джерел не забезпечує універсальний цільовий цикл для кожного продукту чи машини.
- Посібник з експлуатації автоматичної машини для видувного формування, розміщеної в Kinggle, доступ 8 вересня 2026 р.
- Посібник контролера товщини стінки Moog DigiPack III Parison, MRJ06301, організований Kinggle, доступ 8 вересня 2026 р.
- LyondellBasell, Керівництво з видувного формування поліолефіну, доступ 8 вересня 2026 р.
- Formosa Plastics, екструзія поліетилену з видувним процесом, доступ 8 вересня 2026 р.
- OSHA 29 CFR 1910.147, Контроль небезпечної енергії, доступ 8 вересня 2026 р.
- OSHA 29 CFR 1910.212, Загальні вимоги до всіх машин, доступ 8 вересня 2026 р.