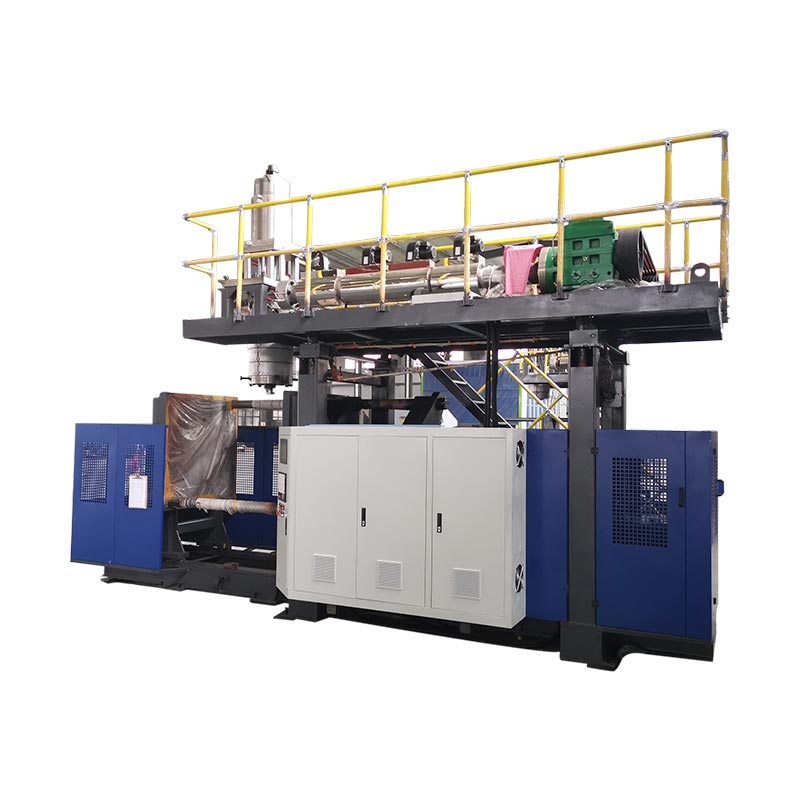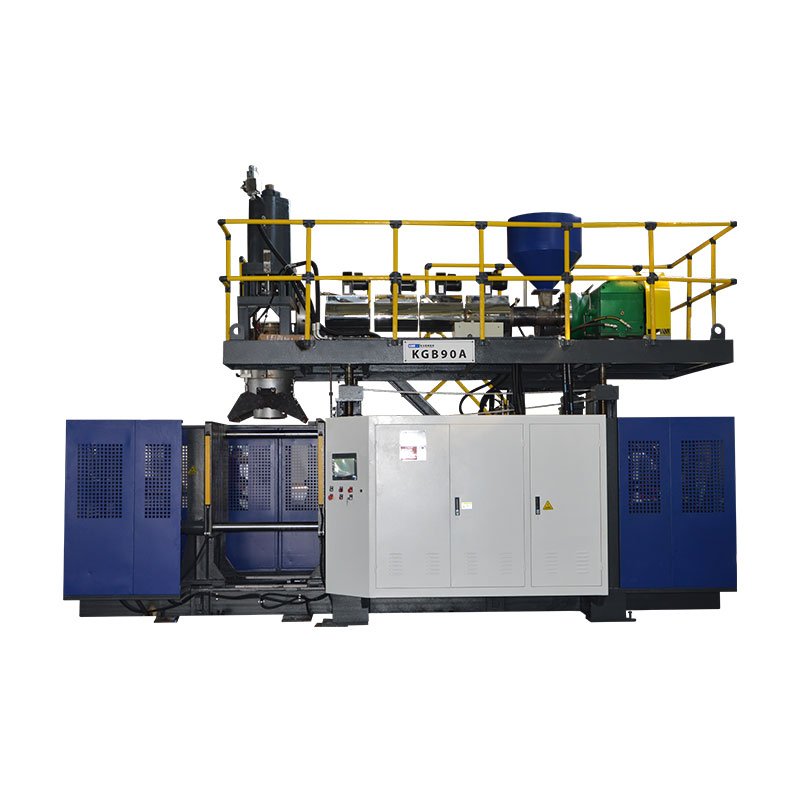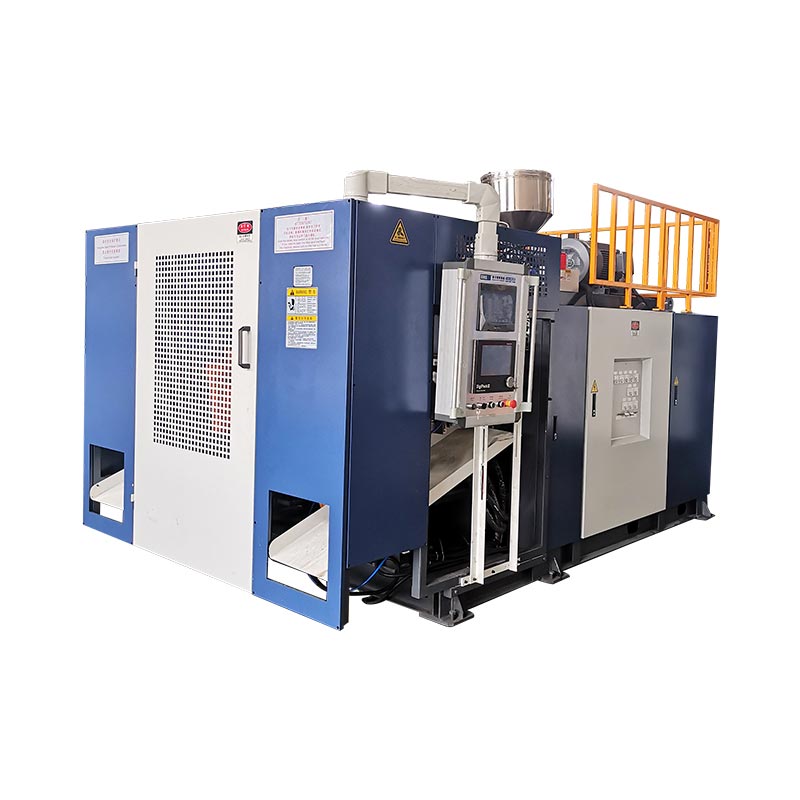
Перехід на машину для видувного формування завершується лише тоді, коли нова форма, шлях матеріалу, інструменти, рецепт і подальші налаштування правильно визначені, а нова деталь пройшла визначені перевірки.Запуск автоматичних циклів є проміжною віхою, а не доказом завершення. Найбезпечніший і найшвидший практичний метод полягає в тому, щоб підготувати все можливе перед зупинкою, ізолювати небезпечну енергію для відкритої роботи, відновити функції в контрольованому порядку та виміряти час до першого прийнятого виробничого вікна з визначенням приймання, втратою переходу, відповідальним затверджувачем і необхідними доказами, записаними до того, як команда почне наступну виробничу кампанію з контрольованої та відстежуваної базової лінії виробництва.

Термінологічна примітка:Виробничі групи можуть описати цю роботу як зміну екструзійно-видувної машини, зміну прес-форми для видувного формування, зміну прес-форми, зміну інструменту, зміну лінії пляшок, зміну кольору видувного формування, зміну смоли для видувного формування або зміну рецепта видувного формування. Ці позначки збігаються, але вони не завжди описують той самий обсяг. У пакеті завдань має бути точно вказано, які фізичні, матеріальні, цифрові та подальші елементи будуть змінені.
П'ять рішень, які контролюють перехід
- Визначте кінцеву точку як прийняту деталь і стабільне виробниче вікно.
- Ідентифікуйте кожен змінений елемент: прес-форму, інструменти для штампів, роздувний штифт, смолу, колір, рецепт і наступне обладнання.
- Перемістіть перевірку, постановку та документацію за вікно зупиненої машини, де це безпечно.
- Використовуйте дозволену процедуру роботи з небезпечною енергією, перш ніж будь-хто увійде у відкриту небезпечну зону.
- Запишіть затверджену установку та докази, щоб наступний запуск починався з контрольованої базової лінії.
| Змінити домен | Що має відповідати новій роботі | Перезапустити докази | Типова прихована залежність |
|---|---|---|---|
| Форма та інтерфейси | Правильна ревізія, монтаж, охолодження, взаємозв’язок «видувний штифт/сердечник» і витяг | Керований ручний рух і герметичні з'єднання | Прокладка шланга, положення датчика або відстань за потоком |
| Штамп і заготовка | Затверджена ідентичність інструменту, механічне положення та калібрування | Пряма, стійка заготовка, розташована для форми | Файл інструментів не відповідає встановленому обладнанню |
| Матеріал і колір | Правильний сорт смоли, партія, маткова суміш і затверджене правило повторного подрібнення | Чистий однорідний розплав і простежуваний перехід матеріалу | Стара смола або колір залишаються під час транспортування та плавлення |
| Рецепт і елементи керування | Випущена версія рецепту для встановленого пакету продуктів | Команда та фактичний стан узгоджуються через контрольований цикл | Старе значення продукту збереглося поза збереженим рецептом |
| Приймання деталей і ліній | Креслення, візуальна межа, вага, стінка, розміри та функціональні випробування | Визначене послідовне або тимчасове вікно прийняття | Триммер, тестер витоків, конвеєр або пакувальна машина все ще використовують старий SKU |
Перехід вважається завершеним лише після схвалення нової пляшки
Рослини часто використовують це словоперехіддля кількох різних заходів. Один наглядач може зупинити годинник, коли нова форма затиснута. Інший може зупинити його, коли почнеться перший автоматичний цикл. Якість може визначати завершення як першу деталь, яка проходить перевірку, у той час як виробництво може вимагати тривалої серії прийнятих деталей. Ці визначення дають різні числа, тому порівняння часу перемикання не має сенсу, доки не буде зафіксовано початкову та кінцеву точки.
Для лінії екструзійно-видувного формування корисною початковою точкою є остання прийнята деталь із вихідного завдання. Корисною кінцевою точкою є перше прийняте робоче вікно для вхідного завдання. Рослина повинна визначити це вікно. Це може бути встановлена кількість послідовних частин, визначений час за стабільних умов або правило відбору проб на станціях, порожнинах або вихідних отворах матриці. Вимога належить до специфікації контрольованого продукту чи процесу, а не до пам’яті оператора.
Це визначення розкриває роботу, яку приховує лише метрика форми. Для вхідного продукту може знадобитися ще одна матриця або оправка, ударний штифт, інструмент для горловини, рух серцевини, профіль заготовки, смола, колір, правило повторного подрібнення, програма перевірки на герметичність, пристосування для обрізки, етикетка, направляюча конвеєра або шаблон пакування. Навіть коли фізична форма залишається встановленою, зміна матеріалу та рецепту все ще може бути повною зміною виробництва пластикових пляшок.
Розділіть результат на чотири вимірювання: час зупинки машини, час до першої сформованої деталі, час до першої прийнятої деталі та час до прийнятого виробничого вікна. Запишіть відхилення налаштування та кількість очищення, крім цього часу. Це не означає, що кожне число впаде. Це робить втрату видимою та запобігає повідомленню про швидкий перезапуск як про успішну зміну екструзійно-видувної машини, коли нижча лінія або ворота якості все ще відбраковують частини.
Плануйте нову упаковку продукту до того, як машина зупиниться
Перехід повинен початися як перевірка інформації, поки вихідне завдання все ще виконується. Створіть один випущений пакет завдань, який визначає креслення та перегляд деталі, клас смоли, маткову суміш, дозволене повторне подрібнення, цільову вагу деталі, критичні розміри, розташування товщини стінок, візуальні критерії, функціональні випробування та очікувану упаковку. Додайте ідентифікаційні форми для прес-форми, інструментів для штампу, видувного штифта, вставки, виносу та наступного кріплення. Якщо два предмети мають спільну назву, використовуйте довговічні ідентифікатори або перевірені фотографії, щоб команда встановлення не вибирала за зовнішнім виглядом.
Кінгл опублікувавпроцес продажупросить покупців надати фотографії або креслення продукту, вагу, розмір, матеріал, товщину, продуктивність і потреби щодо хімічної стійкості, перш ніж буде обрано машинне рішення. Ті самі вхідні категорії є цінними під час наступних переналаштувань, оскільки вони пов’язують налаштування машини з деталлю, яку необхідно виготовити. Виробничий пакет має бути більш конкретним, ніж початковий запит, і повинен містити лише затверджені значення для фактичної комбінації машини, прес-форми та матеріалу.
Розмістіть наступну форму та перевірені допоміжні елементи у визначеній зоні, не перекриваючи виходи, охорону чи потік матеріалу. Перевірте точки підйому та план підйому заводу, але не робіть висновок про вантажопідйомність з номінального розміру прес-форми. Переконайтеся, що з’єднання охолодження, повітряні з’єднання, датчики, кабелі та кріплення присутні та правильно визначені. Підготуйте чисте обладнання для транспортування матеріалів та окремі контейнери для вихідної смоли, перехідного матеріалу та бракованих частин. Якщо лінія включає в себе тример, тестер витоку, етикетку або конвеєр, включіть його рецепт і змінні частини в той самий огляд готовності.
Тримайте коротке рішення про готовність перед останньою старою частиною. Налаштувач форми підтверджує готовність інструментів і підйому, обробка матеріалів підтверджує правильні партії та чистий маршрут, оператор підтверджує доступ до рецепту, технічне обслуговування підтверджує будь-яку заплановану роботу, а якість підтверджує план зразка. Якщо потрібний елемент відсутній, залиште вихідне завдання запущеним, коли це можливо. Виявлення проблеми до запланованої зупинки перетворює час простою на підготовчий час без використання безпечного швидкого шляху.
Контролюйте небезпечну енергію перед роботою з формою або інструментом
Зміна прес-форми для видувного формування може наражати людей на рухи затискачів, рухомих плит, видувних штифтів, фрез, роботів, гідравлічного тиску, пневматичного тиску, електричної енергії, гарячого полімеру та нагрітого інструменту. Натискання звичайної кнопки зупинки не створює безпечних умов для роботи в небезпечній зоні. Роботодавець повинен визначити, які завдання стосуються обслуговування або технічного обслуговування, ідентифікувати всі джерела енергії та застосувати процедуру контролю енергії для конкретної машини за допомогою навченого та уповноваженого персоналу.
Для робочих місць у Сполучених Штатах,OSHA 29 CFR 1910.147стосується обслуговування та технічного обслуговування, коли несподіване включення, запуск або звільнення накопиченої енергії може травмувати працівника. Для цього потрібна програма контролю за енергією, задокументовані процедури, де це можливо, навчання та періодична перевірка.OSHA 29 CFR 1910.212забезпечує загальні вимоги щодо охорони машини. Підприємства за межами Сполучених Штатів повинні дотримуватися законів, стандартів і процедур роботодавця, які діють на їх території.
План змін також повинен стосуватися завдань, які потребують тимчасової енергії для тестування або позиціонування. Це не дозвіл на імпровізацію. Відповідальний роботодавець повинен визначити відповідну послідовність для очищення інструментів і людей, відновлення лише необхідної енергії, проведення випробування, повторне знеструмлення, коли це необхідно, і повторне застосування засобів керування перед відновленням відкритої роботи. Світлова завіса, блоковані двері або аварійна зупинка можуть захищати нормальну роботу, але їх не можна випадково розглядати як заміну відповідної процедури використання небезпечної енергії.
Захищайте обладнання так само ретельно, як і людей. Кінггл приймавінструкція з експлуатації автоматичної машини для видувного формуванняпопереджає, що рух видувного штифта має бути узгоджено з відкритим станом прес-форми, і описує функції позиціонування платформи та головки. Точний інтерфейс і логіка безпечного руху відрізняються залежно від моделі, параметрів і версії програмного забезпечення. Таким чином, команда з налаштування повинна визначити дозволені рухи, що стосуються конкретної машини, перед зупинкою, а не виявляти їх під час підвішеної форми або відкритого інструменту.
Виконайте одну контрольовану послідовність між прес-формою, матеріалом і контролем
Наступна послідовність із восьми етапів навмисно написана як потік керування, а не універсальна механічна процедура. Детальні етапи видалення прес-форми, значення кріпильних елементів, метод шланга, межі температури інструментів і тестові рухи повинні бути взяті з інструкцій фактичної машини, форми та установки. Цінність загальної послідовності полягає в тому, що вона дає операції, інструменти, технічне обслуговування, матеріали та якість однакові точки передачі.
-
Звільнити вихідне завдання.Визначте останню прийняту стару деталь, збережіть необхідний запис процесу та звірте вихідну смолу, етикетки та незавершене виробництво. Зберігайте схвалений зразок, якщо цього вимагає план контролю підприємства.
-
Зупинка в затвердженому стані.Дотримуйтесь інструкцій щодо вимкнення машини та смоли. Враховуйте перебування в гарячому стані та матеріал, що залишився в бункері, екструдері, головці або накопичувачі, а не припущення, що звичайна пауза підходить для заміни смоли.
-
Ізолювати для відкритих робіт.Уповноважений персонал застосовує процедури використання небезпечної енергії та підйому. Перевірте ізоляцію та врахуйте накопичену гідравлічну, пневматичну, гравітаційну та теплову енергію, перш ніж хтось увійде у визначену небезпечну зону.
-
Видаліть і захистіть вихідні компоненти.Від'єднайте, підніміть і зберігайте прес-форму та відповідні інструменти відповідно до їх контрольованих інструкцій. Закрийте або захистіть чисті з’єднання та зафіксуйте пошкодження, витік або ненормальний знос замість того, щоб передавати це до наступного запуску.
-
Перегляньте загальні інтерфейси.Перевірте монтажні поверхні, особливості вирівнювання, з’єднання охолодження та повітря, датчики, кабелі та доступну охоронювану зону. Прихована проблема інтерфейсу може виникнути за новою формою та виглядати як помилка рецепту.
-
Встановіть перевірений вхідний пакет.Зіставте фізичні ідентифікатори з випущеним пакетом завдань. Прокладіть з’єднання, щоб уникнути небезпеки защемлення, нагрівання та руху, а потім виконайте зазначені перевірки монтажу та з’єднання.
-
Відновлення функцій шляхом авторизації.Очистіть персонал та інструменти, перевстановіть захисні пристрої, дотримуйтеся схваленого процесу відновлення живлення та підтвердьте дозволені рухи вручну в контрольованих умовах. Переконайтеся, що команда, зворотний зв’язок і фізичний рух узгоджуються.
-
Ознайомтеся з матеріалом і кваліфікуйте продукт.Завершіть схвалений перехід смоли або кольору, завантажте випущений рецепт, сформуйте діагностичні частини, виправте одну підтверджену причину за раз і запустіть виробництво лише після того, як пройде визначене вікно приймання.
Власник сцени повинен підписувати або цифрово підтверджувати кожну передачу. Цей невеликий елемент керування запобігає двозначним заявам, таким як «форма готова», коли охолодження не підключено, або «рецепт завантажено», коли один допоміжний пристрій все ще містить попередній SKU. Він також показує, де насправді було втрачено час: очікування авторизації, визначення місцезнаходження апаратного забезпечення, виправлення інтерфейсу, очищення старого кольору, стабілізація паризону чи повторення перевірки якості.
Щоб отримати докладніші відомості про взаємозв’язок інструментів, використовуйте KinggleЕкструзійно-видувне формування посібник з проектування. Для контрольованого повернення від зупиненої машини до виробництва використовуйтеКонтрольний список для запуску видувної машини. Ці статті розширюють окремі етапи; ця сторінка переходу володіє міжфункціональним перенесенням від одного схваленого завдання до іншого.
Розглядайте смолу та зміну кольору як рішення щодо шляху матеріалу
Зміна матеріалу для видувного формування не завершується, коли наступний мішок досягає бункера. Вихідна смола або барвник можуть залишатися в конвеєрних лініях, завантажувачах, бункерах, змішувачах, живильних горловинах, шнеку та стовбурі, адаптерах, екструзійній головці, шляхах потоку накопичувача та інструментах для матриці. У плані переходу має бути визначено, які з цих томів задіяні та де збиратимуть змішані або неоднорідні матеріали. У ньому також має бути зазначено, чи може перехідний матеріал бути відновлений, чи повинен бути поміщений на карантин або чи повинен бути утилізований відповідно до правил заводу про матеріали.
Дотримуйтеся затверджених постачальником смоли вказівок щодо вимкнення, запуску та очищення, а також інструкцій до машини. Не думайте, що для кожного полімеру, барвника та екструзійної системи підходить універсальний матеріал для очищення, температура чи кількість. Перехід від природного до темного матеріалу створює іншу проблему видимості від темного до природного. Перехід між марками того самого полімеру все ще може змінити міцність розплаву, набухання, охолодження та поведінку при затвердінні. Перехід між сімействами полімерів може вимагати більш конкретної перевірки сумісності та деградації. Kinggle'sКерівництво з видувного формування HDPE проти PPпояснює, чому необхідно переглянути частину, процес і пакет перевірки, а не розглядати назву матеріалу як просту заміну.
LyondellBasell'sпосібник з усунення несправностей видувного формуванняідентифікує зовнішнє забруднення та деградовану смолу як джерела штампових ліній, смуг, некольорових часток і дірок. У ньому зокрема вказується на обробку матеріалів, забруднене повторне подрібнення, погану продувку між смолами та погану практику вимкнення або запуску як можливі внески. Це діагностичні зв’язки, а не робочі задані значення Kinggle.
Вбудуйте позитивну ідентифікацію матеріалу в передачу. Запишіть постачальника смоли, сорт, партію, маткову суміш, співвідношення, джерело повторного подрібнення та час, коли нова суміш надійшла в систему подачі. Зберігайте етикетки або записи штрих-кодів із збереженими зразками, коли це необхідно. Якщо на перших нових частинах з’являються чорні плями, смуги або залишки кольору, позначка часу та запис шляху матеріалу допомагають відрізнити передбачуваний перехід від забруднення чи деградації. Theпосібник з дефектів екструзійно-видувного формуваннязабезпечує ширшу матрицю від симптомів до доказів.
Відновіть рецепт без імпортування припущень старого продукту
Збережений рецепт корисний лише тоді, коли його ідентичність і область застосування зрозумілі. У вхідному записі має бути зазначено версію продукту, комбінацію форми та інструменту, клас смоли, відповідний файл контролера, статус затвердження та дату останньої перевірки. Права доступу мають відрізняти опубліковані виробничі рецепти від тестових випробувань. Перед завантаженням файлу оператор повинен підтвердити, що фізичний стан машини відповідає файлу, а не використовувати назву рецепта як доказ того, що апаратне забезпечення правильне.
Обсяг рецептів можна розподілити між системами. Основний HMI може містити положення відкритої та закритої форми, швидкість руху, затримки, час видування, час охолодження, логіку виймання та вибір функцій. Окремий контролер товщини стінки може зберігати інформацію про постріли або цикли, значення зазору між матрицями та профіль заготовки. На наступному обладнанні можуть зберігатися настройки обрізки, тестування на герметичність або конвеєра. Кінггл приймавMoog DigiPack III посібникпояснює, що збережені контейнерні файли можуть містити запрограмований профіль parison і інформацію про калібрування інструментів. У ньому також зазначено, що точне калібрування зазору інструменту є важливим при переході з одного контейнера на інший.
Ці докази підтверджують життєво важливе правило: не від’єднуйте програмний файл від інструменту, для роботи якого він був відкалібрований. У тому ж посібнику контролера зазначається, що зміна прес-форми також може вимагати зміни інструментів для зазору матриці. Файл, який створив прийнятий контейнер з одним штампом, оправкою та калібруванням, не є автоматично дійсним після зміни цих елементів. Якщо завод має затверджені головні налаштування, порівняйте завантажену версію з оприлюдненим записом і задокументуйте будь-які навмисні відмінності. Не перезаписуйте майстер під час налаштування перших частин.
Використовуйте ручний режим або режим налаштування, щоб перевірити лише ті рухи, які дозволені спеціальною процедурою машини. Перед автоматичним циклом перевірте зазор у прес-формі, взаємозв’язок видувного штифта чи сердечника, положення головки вирізу та валика, вихідний шлях, захисні кожухи та зворотний зв’язок. Посібник з експлуатації Kinggle описує ручні функції та попереджає, що рух видувного штифта має бути скоординовано з відкритою формою. Оскільки інтерфейси та додаткові функції відрізняються,Керівництво з налаштувань HMI та нагадуваньслід читати разом із інструкцією до машини, а не використовувати як заміну.
Коли починається налаштування, змініть одну контрольовану змінну із зазначеної причини, запишіть старі та нові значення та дочекайтеся реакції процесу, перш ніж оцінювати її. Розподіл Парісона, вага частини, поведінка екструзії, охолодження та положення форми взаємодіють. Theдовідник з програмування parisonпояснюється, як з’єднати профіль із виміряними місцями розташування стін замість згладжування точок лише за зовнішнім виглядом.
Перевірте перші частини перед вимірюванням успішності переходу
Перша закрита частина відповідає лише на одне питання: лінія може щось утворювати. Це не доводить, що деталь відповідає кресленням, функціональним або технологічним вимогам. Розглядайте ранні зразки як діагностичні зразки. Позначте їх за послідовністю, часом, станцією, порожниною або вихідним отвором матриці. Тримайте їх у порядку достатньо довго, щоб побачити, чи процес збігається, дрейфує чи повторює специфічний для сторони дефект.
Почніть з ідентичності та грубого стану. Підтвердьте правильну частину та ревізію, смолу та колір, геометрію горловини чи межі, повне формування, маршрут обрізки та очевидні пошкодження. Потім застосуйте контрольований план щодо ваги деталей, розподілу стінок, критичних розмірів, зовнішнього вигляду та необхідних функціональних випробувань. Випробування на герметичність, падіння, тиск, навантаження, хімічну стійкість або придатність є специфічними для продукту; включайте лише ті, які вимагаються кресленням покупця, стандартом або планом перевірки. Не вигадуйте універсальний допуск або кількість проб.
Приймальний зразок повинен відображати реальну виробничу схему. На машині з двома станціями відбирайте проби з обох сторін. У налаштуваннях із кількома голівками чи порожнинами збережіть ідентичність головки чи порожнини, щоб середнє значення не могло приховати один невдалий результат. Якщо тример або тестер для витоків є частиною процесу продажу деталей, кваліфікуйте це обладнання також. Пляшка, яка пройшла форму, але вийшла з ладу після обрізки, не є прийнятним результатом виробництва. Theпосібник із заводських приймальних випробуваньпоказує, як продукт, процес і докази випробувань можуть бути пов’язані разом перед відправленням; той самий принцип відстеження застосовується під час зміни виробництва.
Охоронці, зворотний зв'язок, комунальні послуги, рухи вручну та потік матеріалів узгоджуються із затвердженою установкою.
Ідентифіковані зразки відповідають вимогам до креслень, візуальних, розмірних, стінових і функціональних вимог.
Визначене заводом послідовне або часове виробниче вікно проходить через усі відповідні випуски.
Відпускайте лінію тільки через уповноважену установу. Запишіть прийняті зразки та зміну рецепта, яка їх створила. Якщо процес не може досягти схваленого вікна без виходу з кваліфікованого діапазону, припиніть ескалацію налаштувань і вивчіть інструменти, утиліти, матеріал, стан машини або початковий проект процесу. Kinggle'sпосібник з вимог до комунальних послугдопомагає відокремити проблему налаштування машини від нестабільного повітря, води чи електропостачання.
Скоротіть час перемикання, перемістивши заготівлю за межі упору
Найбезпечнішою можливістю зазвичай є не швидша робота гайковим ключем. Це усуває роботу, яка не мала бути всередині зупиненого вікна. Перегляньте записаний перехід і класифікуйте кожну затримку: очікування форми, підтвердження ревізії, пошук шланга, очищення контейнера для матеріалу, завантаження файлу, визначення місцезнаходження тестового пристрою, очікування якості або виправлення пошкодженого з’єднання. Багато з цих завдань можна виконати або перевірити до останньої прийнятої старої частини, за умови, що підготовка не заважає виробництву чи охороні.
Створіть готовий до запуску набір для кожного повторюваного сімейства продуктів. Він може включати перевірені схеми з’єднань, захищені кріпильні елементи, шланги з маркуванням, кронштейни датчиків, затверджені посилання на рецепти, зразки планів і подальші зміни деталей. Використовуйте візуальну ідентифікацію, яка виживає в середовищі магазину. Зберігайте форми та інструменти так, щоб точки підйому та з’єднувальні поверхні залишалися доступними та захищеними. Набір повинен зменшити пошук та інтерпретацію; він ніколи не повинен заохочувати заміну, коли контрольований елемент відсутній.
Стандартизуйте інтерфейси лише після інженерної перевірки. Послідовне розташування шлангів, ідентифікація роз’ємів, посилання на монтаж і назва рецептів можуть скоротити час прийняття рішення, але вони повинні відповідати тиску, температурі, потоку, руху та вимогам безпеки. Якщо розглядається функція швидкої зміни, оцініть повну систему, включаючи позитивне блокування, зворотний зв’язок, витік, технічне обслуговування, захист від помилок та оцінку ризиків сайту. Не перетворюйте швидкісний проект на недокументовану модифікацію обладнання.
Використовуйте запис переходу, щоб вибирати одне покращення за раз. Якщо домінує очищення кольору, дослідіть маршрутизацію матеріалу та затверджену стратегію очищення. Якщо вирівнювання домінує, перевірте зберігання, розташування елементів і стан форми. Якщо домінує налаштування першої частини, перевірте управління рецептами, калібрування інструментів і докази процесу. Якщо домінує очікування якості, попередньо відкалібруйте вимірювальні прилади та визначте, хто може звільнити роботу. Метою є повторюване перше прийняте виробниче вікно, а не рекордна суха зміна з подальшим брухтом.
Роботи з технічного обслуговування також повинні бути чітко сплановані. Перехід може надати доступ для перевірок, але об’єднання завдань змінює обсяг, потреби в персоналі та контролі за енергією. Використовуйтеконтрольний список профілактичного обслуговуваннявирішити, що належить до планового втручання. Зберігайте результати технічного обслуговування окремо від змін у налаштуваннях продукту, щоб повторювані проблеми з обладнанням залишалися видимими.
Створіть запис про перехід, який полегшить наступний запуск
Корисний запис достатньо короткий, щоб завершити, і достатньо конкретний, щоб реконструювати пробіг. Почніть з ідентичності: дата й час, версії машини, вихідних і вхідних продуктів, ідентифікатори прес-форм і інструментів, класи матеріалів і партії, версії рецептів, члени команди та повноваження випуску. Додайте чотири моменти часу, визначені раніше, а також кількість або вагу продувного матеріалу, бракованих установок і затриманого продукту. Якщо завод не може надійно виміряти одне поле, позначте його як недоступне, а не оцінюйте.
Запис винятків доступною для спостереження мовою. «Повернення охолодження з контуру прес-форми B не виявило потоку» є більш корисним, ніж «проблема з водою». «Файл рецепту 14 завантажено; вихідний тестер залишився на SKU X» визначає помилку передачі. Сфотографуйте неочікуваний знос, витік, пошкоджені з’єднувачі або повторювані дефекти деталей за допомогою відповідного маркера ідентифікації. Пов’яжіть коригувальну роботу з системою технічного обслуговування або невідповідності замість того, щоб ховати її в коментарі оператора.
| Блок запису | Мінімум корисних полів | Запитання, на яке воно відповідає наступного разу |
|---|---|---|
| Ідентичність роботи | Перегляд машин, продуктів, форм, інструментів, матеріалів і рецептів | Чи збігався фізичний і цифровий пакет? |
| час | Остання прийнята стара частина, перша сформована нова частина, перша прийнята частина, випуск стабільного вікна | Де зупинений інтервал став кваліфікаційним часом? |
| Втрата | Обсяг очищення, відхилення налаштувань, утримувані продукти та робота за ролями | Чи коротший стоп просто переніс втрату в інше місце? |
| Код затримки | Очікування, пошук, ремонт, очищення, налаштування, тестування або авторизація | Яку підготовку чи системну проблему слід покращити? |
| Прийняття | Ідентифікатори зразків, вимірювання, тести, затвердження та остаточний перегляд рецепту | Які докази підтверджують, що лінія була випущена? |
| Виняток | Виявлена проблема, власник, стримування та пов’язана дія | Що потрібно виправити, перш ніж повернутися на ту саму роботу? |
Переглядайте повторювані зміни за сімейством продуктів, а не покладайтеся на один найкращий запуск. Шукайте медіану та розкид кожного етапу синхронізації, повторювані винятки та повторювані режими браку. Одна надзвичайно швидка подія могла опустити перевірку, скористатися ідеальними умовами або використати інше визначення прийняття. Мета даних — покращити стандарти та підготовку, а не тиснути на операторів, щоб вони обходили заходи безпеки.

Закрийте запис поточною затвердженою базовою лінією та наступною дією. Якщо зміна призвела до кращих налаштувань, проведіть переглянуті значення через процес затвердження на підприємстві перед оновленням основного. Якщо це виявило проблему з проектом, тримайте тимчасову оболонку видимою, доки інженери не закриють її. Ця дисципліна перетворює кожну зміну видувної машини на корисний доказ, а не на чергову ізольовану зміну.
Часті запитання щодо переходу на видування
Що входить у перехід на машину для видувного формування?
Повна зміна може включати прес-форму, матрицю та оправку, роздувний штифт, серцевину або вставки, смолу, маткову суміш, лінійку повторного подрібнення, рецепт HMI, профіль товщини стінки, винос, тример, тестер для витоку, напрямні конвеєра, етикетки та упаковку. Точний обсяг залежить від відмінностей між вихідними та вхідними пакетами продуктів. Визначте ці відмінності перед зупинкою. Якщо в списку вказано лише прес-форму, команда може перезапустити роботу зі старим маршрутом матеріалу, файлом контролера або подальшими налаштуваннями.
Коли має починатися та закінчуватися час переходу?
Практичне визначення починається з останньої прийнятої деталі з вихідного завдання та закінчується в першому прийнятому виробничому вікні для вхідного завдання. Також запишіть проміжний час для першої сформованої частини та першої прийнятої частини. Завод повинен визначити виробниче вікно, наприклад певну кількість послідовних деталей або вибірку на основі часу для всіх відповідних станцій, порожнин або головок. Використання того самого визначення робить майбутні порівняння значущими.
Як завод може безпечно скоротити час зміни форми видувного формування?
Перенесіть ідентифікацію, постановку, очищення, перевірку рецептів, підготовку вимірювальних приладів і планування якості за межі зупиненого інтервалу, де ці дії можна виконувати без втручання у виробництво. Позначайте інтерфейси, захищайте сховище, готуйте комплекти для конкретної роботи та призначайте власників для кожної передачі. Аналізуйте час очікування та корекції окремо від фізичної роботи з формою. Не скорочуйте час, обходячи охорону, пропускаючи контроль над небезпечною енергією, використовуючи підйомне обладнання без номінальних характеристик або приймаючи частини до того, як необхідні перевірки пройдуть.
Завантаження збереженого рецепту завершує налаштування?
Ні. Збережений рецепт має відповідати встановленій прес-формі, штамповому інструменту, видувному штифту, версії матеріалу та продукту. Деякі параметри також можуть зберігатися в окремому контролері parison або на наступній машині. Підтвердьте повний набір файлів, підтвердьте дозволені рухи вручну та порівняйте фактичну поведінку машини з опублікованою базовою лінією. Посібник DigiPack III від Moog пов’язує збережені файли-контейнери з інформацією про калібрування інструментів для профілю заготовки та зазору, тому ідентифікація апаратного забезпечення та ідентифікатор файлу повинні залишатися пов’язаними.
Чому після зміни матеріалу з’являються чорні плями або кольорові смуги?
Можливі причини включають старий матеріал, що залишився на шляху транспортування або плавлення, забруднену смолу або повторне подрібнення, деградовану смолу, що виділяється із застійної зони, нерівномірне змішування кольорів, несправності нагрівача або невідповідне відключення та продувку. Збережіть смолу та запис переходу перед зміною налаштувань. Дотримуйтесь процедури, затвердженої машиною та постачальником смоли, перевірте маршрут матеріалу та визначте, чи є дефект випадковим чи фіксованим навколо паризону. Не думайте, що один універсальний метод очищення є безпечним для кожної смоли та головки.
Яку інформацію слід надіслати Kinggle про складний перехід?
Надішліть ідентифікацію машини та контролера, вихідні та вхідні креслення продукту, ідентифікатори прес-форм та інструментів, сорти та партії смоли, деталі маткової суміші та повторного помелу, перегляди рецептів, історію аварійних сигналів, показники комунальних послуг, часову шкалу переходу на інше, позначені фотографії зразків і виміряні дані про несправності. Включайте відео лише тоді, коли його можна зняти без входу в небезпечну зону. Конкретні докази дозволяють обговоренню більш ефективно розділяти проблему шляху матеріалу, інструментів, керування, корисності чи конструкції деталей.
Плануйте машину навколо упаковки продукту
Для нової прес-форми, нового матеріалу або проблеми з повторним переходом надішліть фактичне креслення деталі, смолу, цільові випробування, деталі прес-форми та інструменту, поточну інформацію про машину та спостережений запис про заміну. Kinggle може обговорити верстат, інструменти, елементи керування та вимоги до виробництва з того самого набору доказів.
Надішліть інформацію про свій проектПеревірені джерела та методика доказів
Перші сторінки Kinggle і посібники, розміщені на Kinggle, використовувалися для заяв про машинний інтерфейс, вхідні дані проекту та обсяг навчання. Посібник виробника контролера використовувався для зв’язків між збереженим файлом і калібруванням інструментів. Для визначення шляхів забруднення матеріалу та розкладання використано офіційний посібник виробника смоли. Правила OSHA використовувалися лише для опису кордону безпеки Сполучених Штатів. Жодне джерело нижче не представлено як універсальний рецепт.
- Посібник з експлуатації автоматичної машини для видувного формування, розміщеної в Kinggle, доступ 8 вересня 2026 р.
- Посібник контролера товщини стінки Moog DigiPack III Parison, MRJ06301, організований Kinggle, доступ 8 вересня 2026 р.
- Процес продажу KinggleіПісляпродажне обслуговування, доступ 8 вересня 2026 р.
- LyondellBasell, Як вирішити проблеми видувного формування, доступ 8 вересня 2026 р.
- OSHA 29 CFR 1910.147, Контроль небезпечної енергії, доступ 8 вересня 2026 р.
- OSHA 29 CFR 1910.212, Загальні вимоги до всіх машин, доступ 8 вересня 2026 р.