На цій сторінці
- Що таке видувна машина для пластику?
- Типи видувних машин для пластмас
- Ключові компоненти та їх вплив на вихід
- Тенденції 2026 року в видувному формуванні
- Як правильно вибрати машину
- Монтаж, підключення та пусконалагоджувальні роботи
- Поширені проблеми та усунення несправностей
- Прогноз ринку 2026–2030
- FAQ
- Висновок
Що таке видувна машина для пластику?
Видувне формування - це процес виробництва порожнистих пластикових деталей. Машина розплавляє пластикову смолу, формує її в м’яку форму та використовує стиснене повітря, щоб надути цю форму до стінок форми; коли охолоне, деталь зберігає форму форми. Чотири етапи визначають кожну машину —нагрівання (пластифікація), формування (заготовка або преформа), видування та охолодження— і відмінності між типами машин зводяться до того, як створюється м’яка форма перед подачею повітря.
Машини для видувного формування пластику виробляють величезний асортимент товарів повсякденного та промислового призначення: напої та фармацевтичні товари.пляшки, мастильні та хімічніканістри, промисловабарабани та цистерни IBC, автомобільні паливні баки та повітропроводи, дорожні бар'єри та незліченні контейнери. Матеріал залежить від деталі:ПЕТдля прозорих пляшок для напоїв,HDPEі HMW-HDPE для банок, бочок і резервуарів,ппдля термостійкої та тонкостінної упаковки та ПВХ або інженерних смол, таких як ПА, для спеціальних і бар’єрних застосувань.
Типи видувних машин для пластмас
Є три основні типи процесів, а також швидко зростаюча категорія приводів, яку покупці тепер зважують окремо у 2026 році.
Екструзійно-видувна машина (EBM)
Як це працює:екструдер розплавляє смолу та проштовхує її через головку матриці, щоб утворити підвісну трубку, заготовку; форма закривається навколо нього, і повітря роздуває його проти порожнини. Оскільки корпус, рукоятка та горловина формуються за один раз, екструзійно-видувне формування є процесом для ручок і великих деталей.Переваги:низька вартість інструменту, швидка заміна та найширший діапазон розмірів деталей — від 100 мл пляшок до 220 л бочок і більше.Застосування:каністри, хімічні бочки, баки для води та палива, ящики для інструментів, дорожні бар'єри, іграшки. Це природна придатність для великих промислових контейнерів і процес, на якому ми спеціалізуємося; побачити нашбезперервнийіакумуляторекструзійні машини.
Інжекційно-видувна машина (IBM)
Як це працює:точна преформа формується під тиском на стрижні серцевини, а потім передається на станцію видування, де її надувають повітрям. Оскільки шия виготовлена за допомогою лиття під тиском, IBM забезпечує чудову точність грифа та гладку обробку. Це підходитьневеликі високоточні пляшки та банки— фармацевтичні флакони, косметичні контейнери — у невеликих обсягах з дуже низьким браком. Він не виробляє контейнери з ручками та не підходить для великих частин.
Інжекційна розтяжна видувна машина (ISBM)
Як це працює:ПЕТ преформу вводять, а потім розтягують аксіально під час видування. Ця двоосьова орієнтація вирівнює полімер, утворюючи стінку, яка є чіткішою, міцнішою та легшою для заданої ваги. ISBM є стандартом дляПЕТ пляшки для води та безалкогольних напоїв, де легкість і прозорість є вирішальними. Це сімейство продуктів, відмінне від промислових деталей ПНД.
2026: повністю електричні та сервоприводні машини для видувного формування
Окрім типу процесу, покупці у 2026 році все частіше порівнюютьтехніка приводу. У традиційних машинах використовується гідравліка з фіксованим об’ємом, яка працює на повну потужність незалежно від навантаження.Повністю електричниймашини замінюють гідравліку серводвигунами, ігідравлічний сервопривідмашини керують головним насосом за потребою — і різко скорочують споживання енергії, і покращують повторюваність. Повністю електричні конструкції поширені на невеликих високоточних машинах; для великих промислових деталей, які потребують дуже високої сили затиску, aгідравлічний сервопривідмашина зазвичай забезпечує найкращий баланс енергозбереження та тоннажу. Саме з цієї причини в наших машинах використовується головний сервонасос із керуванням перетворенням частоти.
Таблиця 1 · Тип машини в порівнянні з матеріалом, потужністю, застосуванням і перевагою 2026
| Тип | Матеріали | Типова місткість | Кращі програми | 2026 перевага |
|---|---|---|---|---|
| Екструзія (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 мл – 2000 л | Каністри, бочки, баки, автозапчастини | Багатошарові головки запускають ПЛР/перешліфовані шари |
| Injection (IBM) | ПЕ, ПП, ПС | ≤ ~0,5 л | Фармацевтичні та косметичні пляшечки | Дуже низький лом, точні шийки |
| Розтяжка під тиском (ISBM) | ПЕТ | 0,2 – 10 л | Пляшки для води та безалкогольних напоїв | Легкість, прозорість |
| Серво / повністю електричний | Будь-який (драйв-техніка) | Варіюється | Енергокритичні лінії великого обсягу | Найбільший важіль енергоефективності |
Ключові компоненти та їх вплив на вихід
Дві машини можуть мати однакову потужність, але працювати по-різному, тому що якість і продуктивність живуть у компонентах. Дешевша машина зі слабким контролем стінки зазвичай виявляється дорогою — смола, яку вона витрачає на кожну частину, переважує розрив у ціні протягом кількох місяців.
- Шнек / пластифікатор.Розплавляє та дозує смолу. Діаметр шнека (зазвичай 50–100 мм) і співвідношення L/D (24–25) визначають однорідність розплаву та продуктивність; нестабільний розплав проявляється у вигляді неузгоджених частин нижче за течією.
- Контроль над головою та парою.Формує перегородку і профілює її стінку по довжині. Контролер товщини стінки з високою роздільною здатністю (наприклад, 100-точкова система MOOG) є найбільшим важелем впливу як на вартість смоли, так і на міцність деталей.
- Затискний вузол.Закриває та утримує форму від внутрішнього тиску удару. Синхронне затискання з блокуванням прямим тиском утримує пластини паралельними; занадто малий тоннаж створює спалах і слабкі частини.
- Система охолодження.Встановлює деталь на форму. Охолодження зазвичай є найдовшим кроком у циклі, тому конструкція охолодження, а не екструдер, встановлює реальну продуктивність і контролює викривлення.
- Система управління та автоматики.Запускає та автоматизує лінію. Надійний ПЛК/ІЧМ (Mitsubishi, Weinview), а також робот, що знімає та видаляє плями, захищають узгодженість і OEE під час безпілотних пробігів.
Таблиця 2 · Компонент проти функції, метрика якості та що запитувати під час покупки
| компонент | функція | Порушено показник якості | Запитайте у постачальника |
|---|---|---|---|
| Шуруп / пластифікатор | Розтопіть і відміряйте смолу | Однорідність розплаву, вихід | Діаметр шнека, L/D, HDPE кг/год? |
| Die head / parison control | Форма і профіль приходу | Однорідність товщини стінок, використання смоли | Скільки точок товщини стінки? |
| Затискний вузол | Закрийте й утримуйте форму | Flash, частина цілісності | Сила затиску і тип замикання? |
| Система охолодження | Встановити деталь | Час циклу, короблення | Конструкція охолодження та характеристики води? |
| Контроль / автоматизація | Запуск і автоматизація | Консистенція, OEE | Бренд PLC/HMI, робот-автомат? |
Тенденції 2026 року в видувному формуванні
Сумісність з ПЛР і вторинною смолою
Бренд і регуляторні цілі підштовхують перероблений вміст (PCR) до упаковки. Робота змінного, іноді забрудненого переробленого розплаву вимагає суворішого контролю температури та температури, а також частобагатошарова головкатаким чином ядро повторного подрібнення або ПЛР можна затиснути між незайманими оболонками. Машини з точним контролем товщини стінок і стабільними температурними зонами обробляють перероблену смолу набагато поблажливіше.
ШІ та розумний моніторинг
Лінія стає все більш інструментальною.Приладові панелі OEE, прогнозне обслуговування, дистанційна діагностика та автоматичне налаштування параметрів переходять від преміум-опцій до очікувань. Навіть базова бортова система сигналізації, яка дозволяє постачальнику діагностувати несправності дистанційно, може перетворити багатоденну зупинку на виправлення в той же день — що, якщо цілодобова лінія працює 7 днів на тиждень, коштує більше, ніж невелика різниця в ціні машини.
Енергоефективність
Енергія — це регулярні витрати, які тривають протягом усього терміну служби машини, тому вони дедалі частіше визначають рішення про покупку. Основними важелями є aголовний насос сервоприводу, оптимізоване використання стисненого повітря (повітря є одним із найдорожчих засобів на заводі) та ефективне охолодження. Оскільки енергія є реальною складовою вартості пляшки, ефективний накопичувач часто окупається швидше, ніж будь-яке інше оновлення на лінії великого обсягу.
Таблиця 3 · Тенденція 2026 року та вплив заводу, точка купівлі та рентабельність інвестицій
| Тренд | Вплив на фабрику | Пункт купівлі | Значення ROI |
|---|---|---|---|
| ПЛР / перероблена смола | Необхідно запускати змінний, забруднений розплав | Багатошарова головка + сильний контроль стінки | Відповідає вимогам бренду/нормативним вимогам щодо вторинної переробки |
| AI / розумний моніторинг | Менше простоїв, швидше налаштування | ОЕЕ панель приладів, дистанційна діагностика, сигналізація | Більший час безвідмовної роботи, менший брак |
| Енергоефективність | Постійна енергія = поточні витрати | Сервонасос, оптимізоване повітря, ефективне охолодження | Нижча вартість деталі, швидша окупність |
Як правильно вибрати машину для видувного формування пластику
Найнадійніший спосіб визначити машину – це працювати від деталі назовні та оцінювати загальну вартість володіння, а не ціну на наклейці:
- Спочатку визначте товар.Найбільший розмір, незалежно від того, чи є у нього ручка, смола, характеристики стіни та будь-яка сертифікація (випробування на падіння, ООН).
- Потім визначте вихід.Перетворіть сухий цикл на реальну продуктивність і добовий об’єм перед тим, як вибрати одиночну або подвійну станцію або акумулятор.
- Зібрати тип машини.Ручка/великий → екструзія; малий точний → впорскування; прозорий ПЕТ → розтягнути.
- Зважте енергію та автоматизацію.Сервопривод і робот-автомат підвищують ціну, але знижують експлуатаційні витрати.
- Перевірка обслуговування, запчастин, встановлення та навчання.Машина – це стосунки, що тривають десятиліття; служба підтримки визначає час безвідмовної роботи.
- Судіть за TCO, а не за ціною.Смола, енергія, брухт і час простою затьмарюють різницю в ціні між двома машинами протягом терміну служби.
Таблиця 4 · Контрольний лист покупця
| Критерій | Що підтвердити |
|---|---|
| Ємність | Максимальний обсяг деталі + реалістична щоденна продуктивність |
| Енергія | Сервопривід, встановлені кВт, використання повітря та води |
| Сумісність матеріалів | Вміст HDPE / PP / PVC / PA / PCR |
| Швидкість перемикання | Час зміни прес-форми, одна чи кілька матриць |
| Післяпродажна підтримка | Гарантія, встановлення, навчання, запчастини |
| Безпека та відповідність | Світлова завіса, CE, випробування на падіння / UN, якщо потрібно |
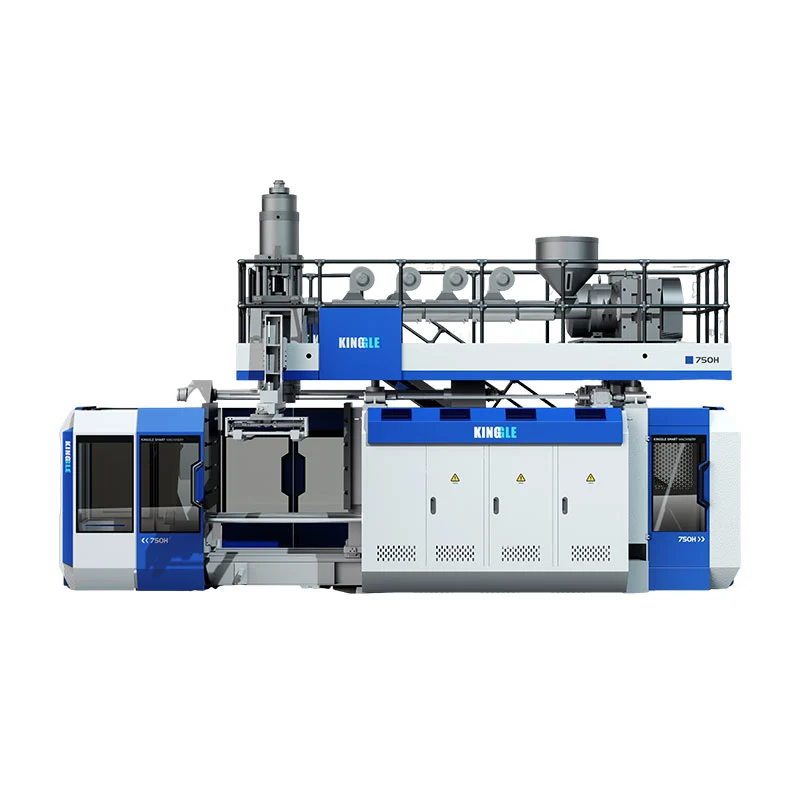
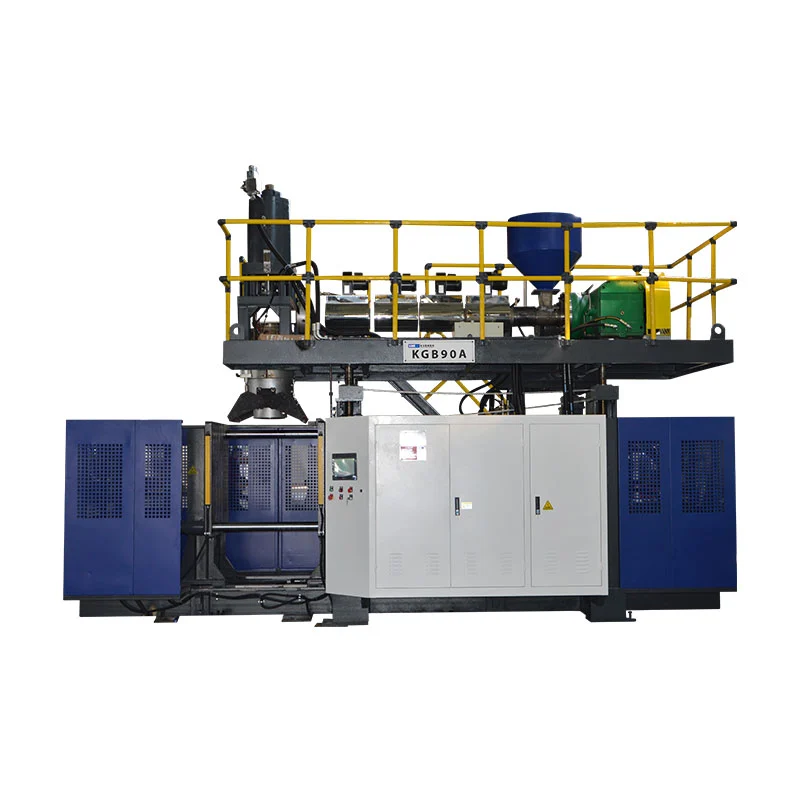
 Безперервний — 5 л одна станція
 Безперервний — 15 л одна станція
 Акумулятор — 60л для великих деталей
Монтаж, підключення та пусконалагоджувальні роботи
Лінія видувного формування потребує великих витрат на комунальні послуги, і більшість затримок у запуску пов’язані з готовністю місця, а не самої машини. Підтвердьте основні моменти до прибуття машини:
- Комунальні послуги.Правильне електроживлення та електропроводка, чисте стиснене повітря під необхідним тиском, потік і тиск охолоджувальної води та гідравлічні з’єднання, де це можливо.
- Сайт і фундамент.Рівна підлога, що витримує навантаження на вагу машини, а також вільний простір навколо валика, екструдера та виносу для експлуатації та обслуговування.
- Послідовність введення в експлуатацію.Запустіть масляний насос, нагрійте машину до температури (зачекайте кілька годин із увімкненою охолоджувальною водою), запустіть екструзію та регулятор товщини стінки, потім запустіть ручні цикли перед перемиканням на автоматичний режим.
- Приймання (пробний пуск).Перевірте продуктивність сухого циклу, однорідність товщини стінок, вагу деталей і обробку, а також функції безпеки перед підписанням.
Наші інженери виїжджають на ваш завод для встановлення, введення в експлуатацію та навчання операторів, тож лінія досягає стабільного виробництва швидше, ніж при самостійному встановленні.
Поширені проблеми та усунення несправностей
Більшість дефектів видувного формування походять від чотирьох важелів — профілю товщини стінки, температури розплаву, сили затиску та охолодження. Ця таблиця відображає дефекти, про які найчастіше запитують покупці, на їхні звичайні причини та способи їх усунення.
Таблиця 5 · Дефект проти ймовірної причини та усунення
| Дефект | Ймовірна причина | Перше виправлення для спроби |
|---|---|---|
| Витік | Слабке защемлення / тонка стінка в місці зварювання | Відрегулюйте профіль стіни та відщип, час удару |
| Нерівномірна товщина стінок | Профіль Парісона вимкнено / матриця не відцентрована | Перепрофільуйте заготовку, відцентруйте головку матриці |
| Нестійкий паризон | Температура розплаву/такт зберігання | Перевірте температурні зони та хід зберігання |
| Помутніння / відбілювання | Температура плавлення або занадто агресивне охолодження | Налаштувати температуру розплаву та швидкість охолодження |
| Коромисло дно | Базове охолодження / тиск надування | Відрегулюйте охолодження основи та тиск надування |
| Надлишок спалаху | Недостатній затиск / зношена форма | Перевірте силу затиску, огляньте форму |
| Викривлення / деформація | Недостатнє охолодження | Збільшити час охолодження, знизити температуру води |
Коли продуктивність падає, а не якість, причиною частіше є хід зберігання або охолодження, ніж екструдер — це перше місце, де слід шукати. Постійний брак і незаплановані зупинки також є найбільшою прихованою перешкодою для OEE, тому стабільний контроль стіни та надійна автоматизація окупаються набагато більше, ніж їх основна вартість.
Прогноз ринку 2026–2030
Попит стабільний і широкий. За даними Grand View Research, світовий ринок машин для видувного формування пластику був приблизно3,2 мільярда доларів США у 2024 році та, за прогнозами, досягне приблизно 4,0 мільярда доларів США до 2030 року, CAGR приблизно 4,2%. Зростання відбувається за рахунок упаковки, автомобільних компонентів, промислових контейнерів і охорони здоров’яАзіатсько-Тихоокеанський регіон є найбільшим регіоном із приблизно 39% ринку. Екструзія залишається найбільшим сегментом процесу для промислових порожнистих деталей, у той час як ПЕТ-формування з роздуванням лідирує в упаковці для напоїв.
Для покупців практичним сигналом є те, що це ринок модернізації, а не бум: зростання зосереджено там, де машини додають ефективності, можливості переробленого вмісту та автоматизації. Ось чому рішення про покупку в 2026 році стосується не основних характеристик, а більше енергоефективності, сумісності з ПЛР, часу безвідмовної роботи та загальної вартості володіння.
Отримайте пропозицію на машину для видувного формування пластику
Повідомте нам свій продукт, розмір, смолу та щоденну продуктивність — ми порекомендуємо правильний тип і конфігурацію з реальними характеристиками та цифрами циклу.
Отримати цінову пропозицію Спілкуйтеся в WhatsAppЧасті запитання
Що таке видувна машина для пластику?
Він виготовляє порожнисті пластикові вироби, нагріваючи смолу, формуючи її в м’яку форму, надуваючи її стисненим повітрям у формі та охолоджуючи — виробляючи пляшки, каністри, бочки, баки та контейнери. Основними видами є екструзія, інжекція та роздувне формування.
Які основні типи видувних машин?
Екструзія (EBM) для ручок і великих деталей з HDPE, ін'єкція (IBM) для маленьких точних пляшок і ін'єкція розтягування (ISBM) для прозорих ПЕТ пляшок. Машини також описуються як безперервні, акумуляторні, багатошарові та серво/повністю електричні.
Які матеріали можна використовувати?
HDPE і HMW-HDPE, PP, PVC і PA на екструзійних машинах; ПЕТ на ін'єкційних стретч машинах. HDPE є стандартом для банок, бочок і резервуарів; ПЕТ для прозорих пляшок.
Скільки коштує видувна машина для пластику?
Вартість залежить від розміру деталі та сили затиску, кількості різьбових головок, одношарових або багатошарових стінок і автоматизації. Малі однопостові верстати є найдоступнішими; великі акумуляторні барабанні лінії коштують набагато дорожче. Загальна вартість володіння — енергія, брухт і технічне обслуговування — зазвичай має більше значення, ніж ціна наклейки.
Яка різниця між екструзією та литтям під тиском?
Екструзія видавлює порожнисту заготовку та видуває її, створюючи ручки та великі деталі. Лиття під тиском спочатку формує точну преформу, а потім видуває її — ідеально підходить для маленьких акуратних пляшок, але не для ручок чи великих деталей.
Як вибрати правильний розмір машини?
Почніть із найбільшого обсягу запчастин і щоденного виробництва. Помножте продуктивність сухого циклу на коефіцієнт корисної дії 0,75–0,85 і кількість годин роботи, щоб перевірити реальну потужність, а потім виберіть одиночну чи подвійну станцію або акумулятор для великих деталей.
Як зменшити кількість дефектів і браку?
Більшість дефектів пов’язані з товщиною профілю стінки, температурою розплаву, силою затиску або охолодженням. Точний контроль товщини стінки заготовки, правильний тоннаж затискача та адекватне охолодження усувають більшість проблем, пов’язаних із витоками, спалахами, нерівними стінками та викривленнями.
Чи варті повністю електричні видувні машини у 2026 році?
Повністю електричні машини та машини з сервоприводом скорочують споживання енергії та покращують повторюваність, тому вони найшвидше окупаються на енергоємних лініях із великим об’ємом. Для великих промислових деталей гідравлічна машина з сервоприводом часто забезпечує найкращий баланс енергозбереження та високої сили затиску.
Висновок
Вибір машини для видувного формування пластику — це послідовність, а не окрема специфікація: визначте деталь, розмір виходу, відповідність типу процесу, потім зважте енергію, автоматизацію та підтримку. Екструзія охоплює більшість промислових контейнерів, ін’єкційне впорскування підходить для маленьких прецизійних пляшок, а розтяжне видувне формує ПЕТ-пої — із сервоприводом і повністю електричними приводами, які тепер працюють у всіх трьох випадках. У 2026 році є рішення, які відрізняють хорошу покупку від дорогоїенергоефективність, сумісність з PCR, автоматизація, OEE та загальна вартість володіння— за підтримки реальної сервісної підтримки. Зробіть це правильно, і машина заробить на десятиліття.