На цій сторінці
- Що таке видувна машина?
- Як працює роздування
- Типи за процесом: EBM, IBM, ISBM
- Всередині машини: деталі, які вирішують якість
- Види за будовою і модельним рядом
- Матеріали, які ми запускаємо
- Що роблять видувні машини
- Продуктивність і вартість: важливі цифри
- Як ми допомагаємо вам вибрати
- Якість, тестування та те, що ми дивимося
- Від чого залежить ціна машини
- Купівля у виробника
- FAQ
Що таке видувна машина?
Машина для видувного формування перетворює пластикову смолу на порожнисті деталі шляхом її плавлення, формування м’якої форми та вдування стисненого повітря всередину цієї форми, щоб вона притискалася до форми. Коли пластик охолоне і форма розкриється, ви отримаєте готовий порожнистий виріб — пляшку, бідон, бочку, бак. Майже кожен жорсткий пластиковий контейнер, з яким ви працюєте, починався на машині видувного формування того чи іншого типу.
Категорія широка, оскільки деталі дуже різні: пляшка з очною піпеткою об’ємом 100 мл і бочка для хімікатів об’ємом 220 л є «видувними», але в обох машинах немає нічого однакового. Правильний вибір означає розуміння двох речей — як формується м’яка форма (тип процесу), і як машина побудована для його доставки (структура). Ми візьмемо обидва по черзі.
Як працює роздування
Екструзійно-видувне формування — процес, який лежить в основі більшості промислових контейнерів — проходить у щільному циклі. Розуміння цього робить кожне наступне рішення (вартість, результат, якість) очевидним:
- Розтопити і виміряти.Шнек екструдера розплавляє смолу та штовхає постійний однорідний потік до головки матриці.
- Сформуйте прихід.Розплав виходить із головки матриці у вигляді порожнистої трубки — заготовки. Регулятор товщини стінки профілює цю трубу вздовж, щоб пластик знаходився там, де потрібна міцність.
- Затискач.Форма замикається навколо парисона. Синхронне затискання та фіксація прямим тиском утримують пластини паралельно, щоб деталь не спалахувала.
- удар.Видувний штифт нагнітає повітря (з нижньою системою нагнітання на багатьох частинах), і заготовка надувається в порожнину, набуваючи остаточної форми.
- крутоДеталь прилягає до охолодженої форми. Зазвичай це найдовший етап, і він, а не екструдер, визначає тривалість циклу.
- Витягніть і закінчіть.Форма відкривається, робота-рука витягує деталь, і спалах обрізається. На автоматизованій лінії це працює без людей.
Два з цих кроків тихо вирішують економіку всієї лінії. Профілювання Парісона визначає, скільки смоли містить кожна частина; охолодження визначає, наскільки швидко ви можете їх зробити. Зробіть ці два правильно, і решта машини здебільшого подбає про себе — саме тому вони заслуговують на більше уваги, ніж основні характеристики, які покупці зазвичай порівнюють у першу чергу.
Типи за процесом: EBM, IBM та ISBM
Існує три основних типи процесу видувної машини. Різниця цілком уяк створюється м'яка формадо того, як вибухне.
| Тип | Як формується фігура | Найкраще для | Типові продукти |
|---|---|---|---|
| Екструзія (EBM) | Парісон екструдований у вигляді труби, потім роздутий | Оброблені та великі порожнисті частини | Каністри, бочки, баки, пляшки |
| Injection (IBM) | Преформа формується під тиском, потім видувається | Малі, високоточні контейнери | Фармацевтичні флакони, косметичні банки |
| Розтяжка під тиском (ISBM) | Заготівлю вводять, розтягують і видувають | Прозорі міцні ПЕТ-пляшки | Пляшки для води та безалкогольних напоїв |
Екструзійно-видувне формування (EBM)це робоча конячка для промислових контейнерів і процесу, який ми створюємо. Оскільки тіло, рукоятка та шийка формуються в одному кадрі, EBM виготовляє ручки та великі деталі, які інші процеси не можуть.Інжекційне видування (IBM)спочатку формує точну преформу, забезпечуючи відмінну точність шийки маленької пляшки, але без ручок і великих деталей.Розтяжка під тиском (ISBM)розтягує ПЕТ-преформу для забезпечення прозорості та міцності, яку ви бачите в пляшках для води — сімейство продуктів, відмінне від промислових деталей з ПНД.
На практиці вибір рідко буває неоднозначним. Банка, бочка, резервуар або будь-який контейнер із ручкою або великий контейнер є частиною екструзії; IBM і ISBM належать до маленьких точних пляшок і прозорого ПЕТ. Дізнавшись, до якої групи належить ваш продукт, ще до того, як ви виберете машину, ви заощаджуєте порівняння пропозицій для двох процесів, які ніколи не підходять.
Всередині машини: деталі, які визначають якість
Дві машини можуть мати однакову головну потужність і поводитися абсолютно по-різному, тому що якість живе в компонентах. Наші інженери найбільше піклуються про такі частини:
| компонент | Що він робить | Чому це важливо |
|---|---|---|
| Екструдер і шнек | Розплавляє та дозує смолу | 50–100 мм гвинти з 24–25 L/D дають стабільний, однорідний розплав HDPE — основу послідовних деталей |
| Die head + parison controller | Формує та профілює стіну паризону | 100-точковий контролер товщини стінки MOOG є найбільшим важелем впливу на вартість смоли та міцність деталей |
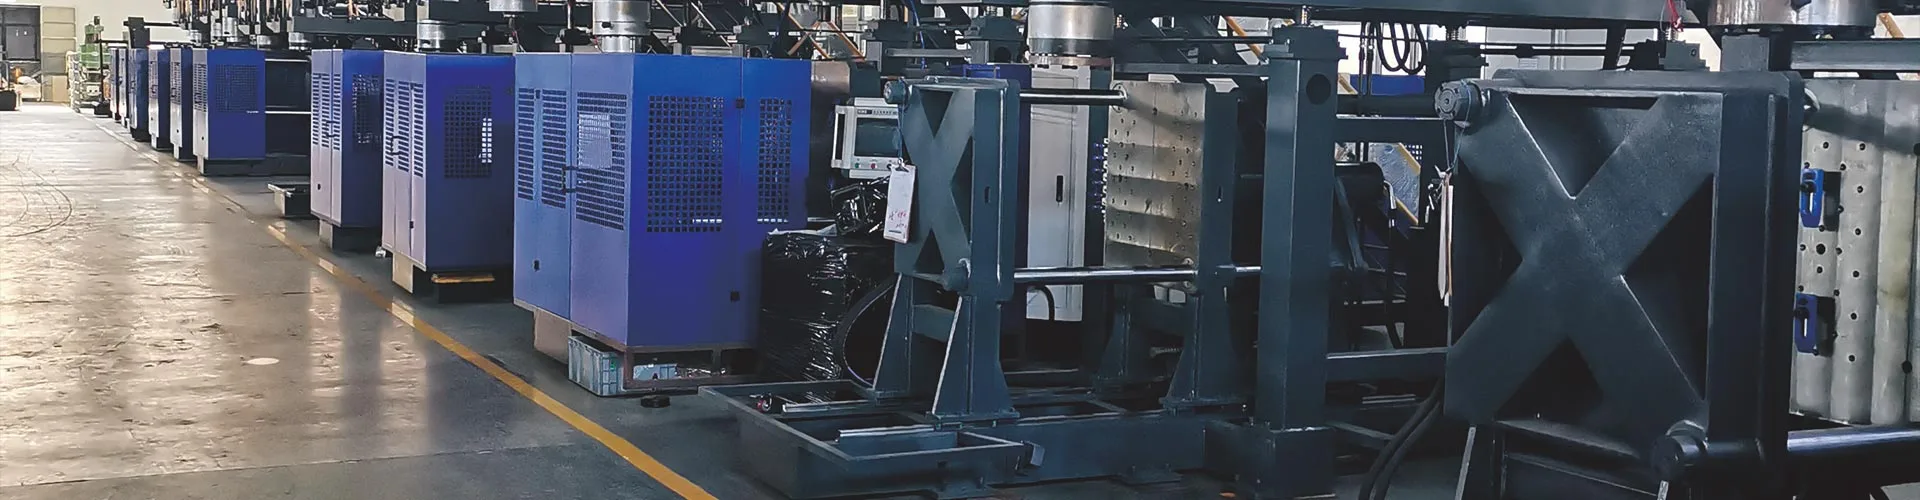
| Затискний вузол | Закриває та утримує форму | Подвійне синхронне затискання тягової тяги + фіксатор прямого тиску масляного циліндра утримують валики паралельними під великим тоннажем |
| Обдув і охолодження | Надуває і вставляє деталь | Видувний штифт + нижня форма видувної частини; конструкція охолодження забезпечує реальний час циклу |
| Привід і контроль | Живить і запускає машину | Основний насос сервоприводу знижує енергію; Mitsubishi PLC + Weinview HMI захищають час безвідмовної роботи на лініях 24/7 |
| автоматизація | Вивіз, розпалювання, огляд | Рука робота + обрізка за потоком забезпечують стабільну якість під час безпілотних прогонів |
На лінії, що працює цілодобово, надійність керування — це те, що захищає врожайність — саме тому імпортовані компоненти в останньому ряду важливіші, ніж вони виглядають. Mitsubishi PLC, Weinview HMI і MOOG контроль товщини стінки не є значками; це перевірені деталі, які залишаються придатними до експлуатації майже в будь-якій точці світу, тож через несправність у Лагосі чи Лімі лінія не простоює тижнями.
Види за будовою і модельним рядом
У межах екструзії машини групуються за тим, як доставляється заготовка та як будується стіна. Тут ви підбираєте машину до розміру та об’єму вашої деталі.
- Машина безперервного видувного формування.Запор видавлюється без зупинки, а форма переміщається, щоб уловити його — висока швидкість на малих і середніх деталях приблизно до 30 л, і там, де головка з декількома матрицями запускає кілька пляшок вгору.
- Акумуляторна (накопичувальна) видувна машина.Розплав зберігається в головній частині та швидко стріляє, зупиняючи провисання великих запорів — типу для барабанів, баків IBC, паливних баків і бар’єрів.
- Багатошарова видувна машина.2–6-шарова головка штампа спільно екструдує бар’єрні, шліфовані або кольорові шари в одну стінку — використовується для паливних баків і бочок для хімікатів з високими специфікаціями.
- Автоматична видувна машина.Будь-який із перелічених вище варіантів із повною автоматизацією — робот виймає, видаляє опалення та перевіряє безпілотну стабільну роботу.
Наш власний асортимент охоплює бочки об’ємом від 100 мл до 220 л (і більші за запитом), тому той самий завод покриває невелику пляшку для олії та хімічну бочку з рейтингом ООН:
| Ємність | Тип машини | Приклади моделей | Вихід сухого циклу* | Затискні |
|---|---|---|---|---|
| 100 мл – 2 л | Безперервний, один/багато матриць | 2л одноразовий/ подвійна ст | до 1200/год | 40 кН |
| 3 – 15 л | Суцільний, одинарний/подвійний | 5 л / 15 лстанція | 450–1000/год | 65–200 кН |
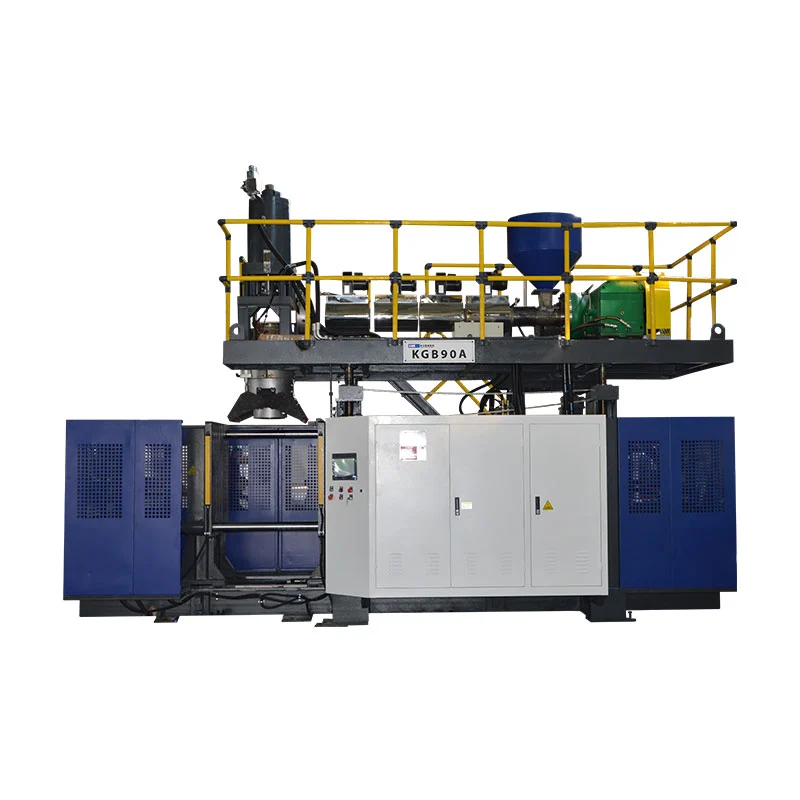
| 20 – 60 л | Акумулятор | KGB70A / 80A /90А | 500–700/год | 130–280 кН |
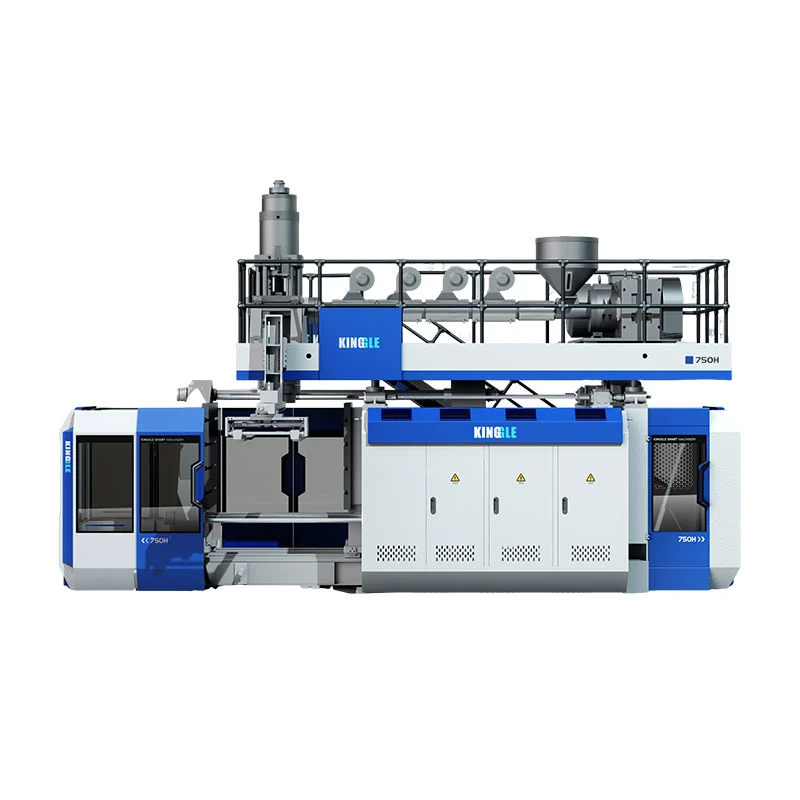
| 120 – 160 л | Акумулятор | KGB100B /110А | 300–320/год | 440–760 кН |
| Бочки 220 л+ | Хімоствол спец | 250л спец | 17–20/год | на замовлення |
*Сухий цикл — теоретичний максимум; реальний випуск нижчий. Повні технічні характеристики та робочі цифри дивіться в нашому детальному аналізіканістра машинаінакопичувати машину.
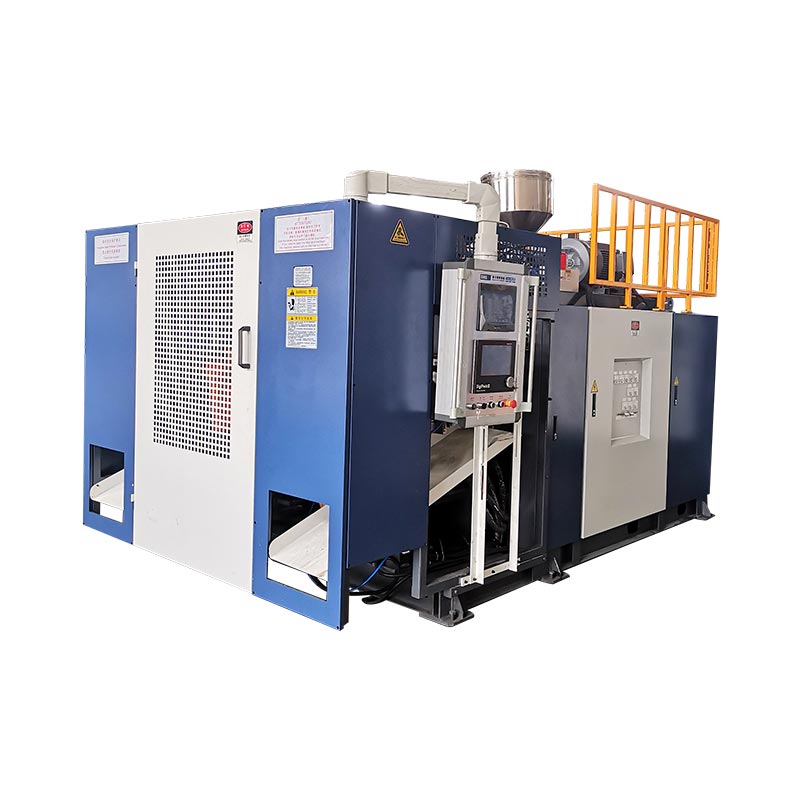
 Безперервний — 5 л одна станція
 Акумулятор — 60л для великих деталей
 Акумулятор — бочки та баки 250л
Матеріали, які ми запускаємо
Машина задає процес; смола задає властивості. Наші екструзійні машини запускають промислове сімейство нижче в одно- або багатошарових стінках.
| матеріал | Чому він використовується | Типові частини |
|---|---|---|
| HDPE | Жорсткий, хімічно стійкий, низька вартість | Каністри, пляшки, баки |
| HMW-HDPE | Висока стійкість до ударів і розтріскування | Хімічні бочки, паливні баки |
| пп | Варіанти термостійкості, прозорості | Контейнери тонкостінні та гарячого заповнення |
| ПВХ/ПА | Бар'єрні та спеціальні властивості | Спеціальні пляшки, бар'єрні шари |
Що роблять видувні машини
Змініть форму, і одне сімейство машин обслуговуватиме багато галузей. Це області застосування, для яких ми використовуємо більшість інструментів:
| Промисловість | Продукти |
|---|---|
| Упаковка | Пляшки для олії та миючих засобів, каністри, хімічні бочки, резервуари IBC |
| Автомобільний | Паливні баки, повітроводи, спойлери |
| Дорожня адміністрація | Огородження, конуси, ізоляційні опори |
| Плаваючий | Буйки, поплавці, понтони |
| Логістика та інше | Піддони, ящики для інструментів, столи та стільці, іграшки |
Продуктивність і вартість: важливі цифри
Два розрахунки вирішують, чи підходить машина вашому бізнесу — і обидва легко запустити, перш ніж купувати.
Приклад — 5-літрова банка з циклом 7,2 с, одна головка:
(3600 ÷ 7,2) × 0,8 =400 банок/год· дві зміни ≈6400/день
Смола = вага деталі × ціна смоли → напр. 0,20 кг × 1,30 $ =0,26 долара США
Енергія = кВт машини × $/кВт-год ÷ частин/год → напр. 15 × 0,12 ÷ 400 =0,0045 доларів США
Зауважте, що смола затьмарює вартість енергії та праці за деталлю. Цей єдиний факт є основою для точного контролю товщини стінок: обрізка 5% смоли з деталі, яка постачається мільйонами, економить набагато більше, ніж будь-який рахунок за електроенергію — і саме тому дешевша машина зі слабким контролем стінки зазвичай виявляється дорожчою.
Як ми допомагаємо вам вибрати
Коли покупець надсилає запит, ми працюємо з деталлю, а не з машиною. Дайте відповіді на ці запитання, і правильна конфігурація зазвичай стане зрозумілою:
- Найбільша частина і форма.Розмір і наявність ручки вирішують екструзію чи ін’єкцію, безперервну роботу чи акумулятор.
- Смола та специфікація стін.Бар'єрні або шліфовані шари потребують багатошарової головки; Бочки з рейтингом ООН потребують ретельного контролю товщини стінок.
- Щоденний вихід.Перш ніж вибрати одиночну або двозмінну станцію, виконайте обчислення результатів роботи у дві зміни.
- Атестація.Випробування на падіння або вимоги ООН змінюють інструменти та перевірку.
- Автономна або під ключ.Лінії масштабування виграють від централізованого живлення, води та дроблення, що постачаються разом.
Якість, тестування та те, що ми дивимося
Послідовність — це вся гра в видувному формуванні, і саме тут проявляються два десятиліття створення одних і тих самих машин. Кілька речей, які ми робимо та спостерігаємо:
- Однорідність товщини стінки.Профільовано точково, щоб кожна деталь відповідала вимогам випробування на падіння з найменшою кількістю смоли — перевіряється перед відправленням.
- Тест на падіння та підтвердження ООН.Інструмент для хімічних барабанів проходить випробування на падіння з 3-метрової висоти та сертифікацію ООН, перш ніж залишити наш цех.
- Там, де зазвичай починається падіння виходу.Повільніші цикли частіше пов’язані з процесом зберігання або охолодження, ніж з екструдером — це перше місце, на яке слід звернути увагу, а не останнє. (Більше вщо спричиняє повільне зберігання матеріалу.)
Від чого залежить ціна машини
Немає єдиної прейскурантної ціни на "видувну машину", оскільки специфікація коливає вартість. Основні драйвери:
- Розмір деталі та сила затиску.Більші деталі потребують важчих рам і значно більшого тоннажу — найбільший фактор витрат.
- Кількість різьбових головок.Подвійний/декілька матриць збільшує продуктивність і ціну.
- Одношаровий проти багатошарового.Багатошарова головка збільшує можливості та коштує.
- Автоматика та управління.Роботизовані засоби виносу, видалення блиску та керування преміум-класом підвищують ціну, але знижують експлуатаційні витрати.
- Системи під ключ.Центральне живлення, вода та дроблення додають ціну, але зменшують відходи та робочу силу.
Купівля у виробника
Машина — це стосунки, що тривають десятиліття, тому хто за нею стоїть, має не менше значення, ніж характеристики. Як фабрика, ми підтримуємо кожну машину:
- Гарантія.Основні компоненти мають гарантію 1–2 роки; зношені частини замінюються безкоштовно протягом першого року.
- Установка та навчання.Наші інженери виїжджають на ваш завод, щоб встановити, ввести в експлуатацію та навчити ваших операторів.
- Віддалена підтримка.Бортова система сигналізації дозволяє нам дистанційно діагностувати та усувати проблеми.
- Індивідуальні рішення.Форми за вашими кресленнями та конфігураціями, налаштованими на вашу деталь, смолу та вихід.
Розкажіть свою частину — ми розглянемо специфікацію машини
Надішліть свій продукт, розмір, смолу та щоденну продуктивність. Ми порекомендуємо правильний тип, конфігурацію та силу затиску з реальними цифрами циклу.
Отримати цінову пропозицію Спілкуйтеся в WhatsAppЧасті запитання
Що таке видувна машина?
Він виготовляє порожнисті пластикові вироби шляхом плавлення смоли, формування м’якої форми та надування повітрям у формі — використовується для пляшок, каністр, бочок, баків, паливних баків тощо.
Які бувають види машин для видувного формування?
За процесом: екструзія (EBM), ін'єкція (IBM) і ін'єкційний розтяг (ISBM). За будовою: суцільні, накопичувальні та багатошарові. По режиму роботи: автоматичний. Екструзія є найпоширенішою для промислових контейнерів ПНД.
Скільки коштує видувна машина?
Ціна залежить від розміру деталі та сили затиску, кількості різьбових головок, одношарових чи багатошарових, а також автоматизації. Маленька одностанційна машина коштує набагато дешевше, ніж велика акумуляторна барабанна лінія — поділіться своєю деталлю та продукцією для точної ціни.
Як вибрати правильний?
Почніть із деталі: найбільший розмір, ручка чи ні, смола, специфікація стіни, сертифікація, а потім щоденна продуктивність. Для ручних і великих деталей використовується екструзія (безперервна для малих і середніх, накопичувальна для великих); точні маленькі пляшки використовують ін'єкції; прозорі ПЕТ-пляшки використовують ін'єкційний розтяг.
З яких матеріалів він може працювати?
Екструзійні машини обробляють PE (HDPE та HMW-HDPE), PP, PVC та PA в одно- або багатошарових стінках. Машини для розтягування під тиском використовують ПЕТ для прозорих пляшок.
Як вимірюється вихід?
Технічні характеристики показують вихід сухого циклу (теоретичний). Реальний вихід – сухий цикл × приблизно 0,75–0,85, оскільки час охолодження та вага частини подовжують реальний цикл.