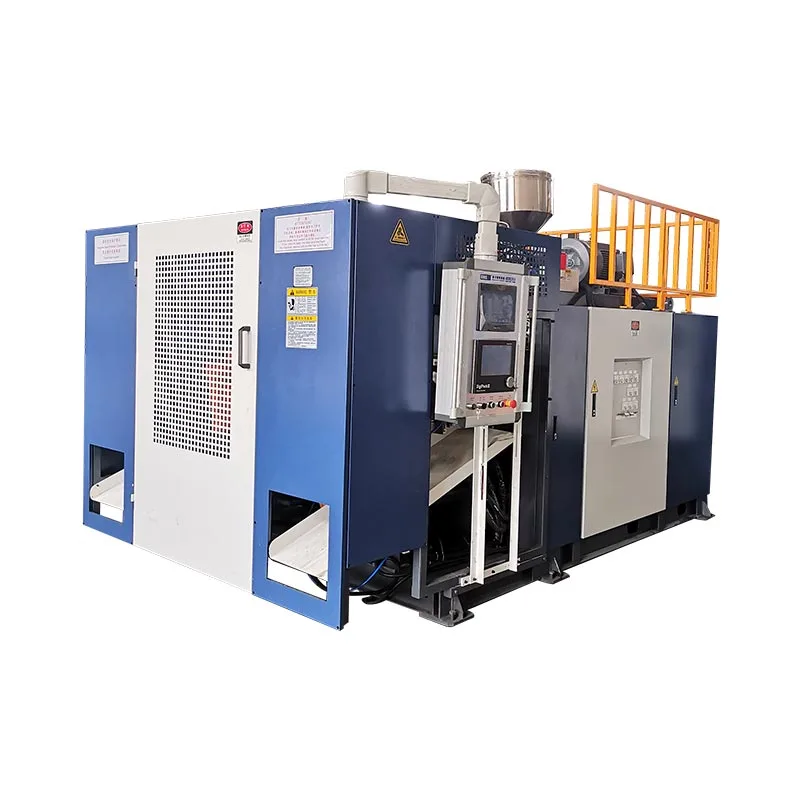
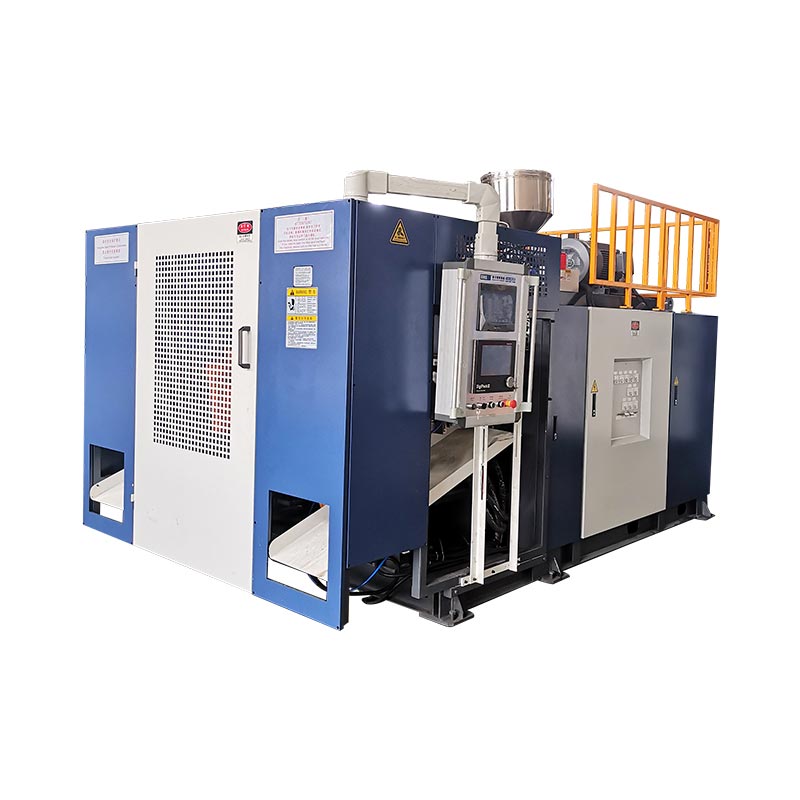
KGB100B є кандидатом для великих порожнистих виробів лише тоді, коли деталь, прес-форма, загальна заготовка та фабрика відповідають опублікованим обмеженням. Kinggle вказує максимальну місткість контейнера 120 л, максимальний розмір форми 920 x 1200 мм, еталонний акумулятор 12(20) л і 9(15) кг поліетиленового акумулятора. Ці цифри починають інженерну перевірку, але креслення продукту та план випробувань повинні вирішити остаточний вибір.
Покупець, який шукає машину для видувного формування 120 л, зазвичай має на увазі реальну деталь. Це може бути хімічний барабан, шлагбаум, поплавок, резервуар, іграшка або великий технічний компонент. Мітка об’єму є корисною, але вона не описує найскладніші ділянки, рух форми, розподіл стінок або потребу в охолодженні.
У цьому посібнику KGB100B розглядається як виробнича система. Він пояснює, що кожен опублікований номер може розповісти вам, а що ні. Він також показує, що надіслати із запитом пропозицій, щоб обговорення перейшло від загальної назви машини до рішення, яке можна перевірити.

Шість питань для швидкої перевірки продукту
- Чи вся прес-форма відповідає валику, конверту форми та діапазону товщини?
- Чи може охолоджена частина вийти з форми через наявний отвір?
- Чи відповідає загальна маса паризона вибраній конфігурації акумулятора?
- Чи може екструдер отримати достатньо матеріалу для цільового циклу?
- Чи може сила затиску втримати узгоджену проектовану площу та тиск удару?
- Чи може завод забезпечити стабільне електропостачання, охолоджуючу воду та стиснене повітря?
Межа специфікації:цифри в цьому посібнику взято з течіїСторінка продукту Kinggle KGB100B. Їх було перевірено 15 вересня 2026 р. Розглядайте їх як опубліковані посилання на скринінг. Затверджена пропозиція, макет, креслення машини та технічна угода повинні визначати замовлену машину.
Етикетка 120 л є відправною точкою, а не схваленням продукту
Kinggle публікує 120 л як максимальну місткість контейнера KGB100B. Це дає покупцям швидкий маркер діапазону. Тут не сказано, що кожна частина менше 120 л працюватиме на машині. Компактний барабан і довгий транспортний бар’єр можуть мати дуже різну ширину прес-форми, проектовані площі, довжину заготовки та шляхи видалення.
Номінальний обсяг також може приховати попит на матеріал. Великий тонкостінний поплавок може містити більше повітря, але менше смоли, ніж менша технічна частина з товстими ребрами, ручками та зонами затискання. Машина повинна сформувати повну гарячу заготовку, включно з матеріалом, який пізніше стане флешом або обрізкою. Таким чином, лише вага готового продукту занижує постріл, який має виконати голова.
Геометрія знову змінює рішення. Ділянки глибокої витяжки можуть сильно розтягнути заготовку. Для широких панелей може знадобитися більше зусилля затиску. Довгі деталі можуть бути обмежені відстанню від матриці до прес-форми або простором для виймання, перш ніж обсяг контейнера стане актуальним. Вставки під горловину, внутрішні різьби та дуття знизу можуть додати більше руху в циклі.
Використовуйте опис 120L, щоб створити короткий список. Потім порівняйте справжню деталь і форму з машиною. Ось чому Кінгл власнийпроцес продажузапитує фотографії продукту, креслення, вагу, розмір, матеріал, товщину та вимоги до продукції перед рекомендацією моделі.
Ця послідовність зберігає ярлик ємності у належній ролі: спочатку швидка перевірка, потім інженерне підтвердження.
Перетворіть специфікацію KGB100B на питання покупця
Таблиця специфікацій є найбільш корисною, коли кожне число веде до перевірки. Сторінка KGB100B охоплює розміри машини, затиск, екструзію, головку акумулятора та довідкові матеріали. Деякі значення мають чіткі межі. Інші описують опубліковану конфігурацію або стан машини без навантаження.
На сторінці вказано акумулятор 12(20) л, а вага PE акумулятора 9(15) кг. Здається, дужки вказують на перераховані альтернативи, але на сторінці не визначено правило вибору. Тому в ціновій пропозиції має бути названа одна головна схема та її матеріальний обсяг. Не поєднуйте більшу цифру зі стандартним машинним припущенням, якщо Кінгл не підтвердить це для проекту.
| Опубліковано поле | Посилання на KGB100B | Питання це повинно викликати |
|---|---|---|
| Максимальна місткість контейнера | 120 л | Чи відповідає фактична геометрія продукту та загальний розмір, а не лише його номінальний об’єм? |
| Вихід | 320 шт/год, сухий цикл | Яку продуктивність може забезпечити машина з виробничою формою, смолою, охолодженням і правилами якості? |
| Розмір машини | 5,9 х 3,8 х 4,6 м | Чи достатньо встановленого простору для доступу, платформ, шлангів, транспортування та обслуговування? |
| Вага машини | 18 т | Який план фундаменту та такелажу слідує за остаточним кресленням загального розташування? |
| Сила затиску | 440 кН | Чи достатньо для проектованої площі продукту при узгодженому тиску процесу? |
| Посилання на валик і форму | валик 1200 х 1200 мм; Максимальний розмір форми 920 x 1200 мм | Чи підходять корпус прес-форми, схема монтажу, служби та з’єднання? |
| Відкриття і рух | отвір від 500 до 1400 мм; 600 мм рухомого ходу | Чи може деталь звільнитися та вийти без зіткнення або пошкодження гарячих поверхонь? |
| Товщина форми | від 510 до 600 мм | Чи включає встановлена товщина опорні пластини, адаптери та необхідні інструменти? |
| Екструдер | гвинт 100 мм; 24 L/D; Двигун 55 кВт | Чи підходить обраний гвинт і технологічне вікно для зазначеної смоли? |
| Опублікована потужність плавлення HDPE | 160-200 кг/год | Чи є валовий попит на матеріал нижчим від підтвердженого стабільного виробництва для фактичної рецептури? |
| Акумуляторна головка | 12(20) л; 9(15) кг ПЕ еталон | Який варіант наведено в котируванні, і чи охоплює він валову масу паризона з корисним запасом процесу? |
| Діаметр штифта | Максимум 450 мм | Який комплект матриць і інструментів потрібен для діаметра заготовки та компонування продукту? |
| Посилання на охолоджуючу воду | 0,3 МПа; 120 л/хв | За якої температури на вході, якості води та обсягу контуру це стосується? |
| Опублікована лінія середньої енергії | від 52 до 60 кВт | Які кВт-год/кг і кВт-год на прийняту частину вимірюються під час стабільного випробування? |
На сторінці продукту також публікується тиск удару 0,8 МПа та показник повітряного потоку 1,8, але його видима одиниця відображається як M2/MIN. Ця одиниця потребує виправлення або підтвердження, перш ніж вона введе специфікацію об’єкта. Відповідальний RFQ має позначити невизначеність, а не мовчки змінювати одиницю.
Прочитайте разом пов’язані рядки. Розмір форми залежить від отвору та товщини. Акумуляторна маса належить до обраної смоли та валового пострілу. Здатність до плавлення відноситься до часу відновлення та стабільної якості розплаву. Розміри машини належать до доступу для обслуговування та допоміжного обладнання. Це підключене читання запобігає тому, що одне сприятливе число приховує інше обмеження проекту.
Перевірте форму та шлях видалення частини
Опублікований максимальний розмір форми становить 920 x 1200 мм. Розмір валика 1200 х 1200 мм, діапазон товщини прес-форми від 510 до 600 мм. Ці значення описують пов’язані розміри, але вони не є взаємозамінними. Прес-форма може відповідати заявленим розмірам лицьової поверхні та все ще конфліктувати зі стяжними стрижнями, трубами, монтажними отворами чи рухомим обладнанням.
Почніть зі складального креслення, а не з ескізу виробу. Покажіть обидві половини прес-форми, опорні пластини, водяні колектори, ударні штифти, горловини або нижні інструменти, гідравлічні пристрої, датчики та електричні коробки. Визначте центральну лінію та схему кріплення. Позначте кожен предмет, який виходить за межі форми під час відкриття.
Далі імітуйте видалення. Сторінка KGB100B публікує посилання на відкриття валика від 500 до 1400 мм і хід переміщення валика 600 мм. Готовій деталі потрібен вільний простір, щоб звільнити, повернути, якщо необхідно, і залишити машину. Спалах, хвостики, ручки та гарячі гнучкі стінки можуть збільшити реальну область видалення.
Жорсткість деталей також має значення. Велика порожниста частина може деформуватися, якщо робот схопить її до того, як стіна буде готова. Просте падіння може пошкодити шию або залишити слід на теплій панелі. Час охолодження всередині форми та опора після викиду входять до огляду макета.
Вигляд заводу:зберігайте малюнок форми поруч із загальним розташуванням машини. Додайте шлях гака крана, шлях прес-форми, зазор з боку обслуговування та безпечний доступ оператора. Опубліковані розміри машини 5,9 x 3,8 x 4,6 м не є повною площею камери.
Належний огляд також включає вагу форми та точки підйому, навіть якщо загальнодоступна сторінка продукту не публікує обмеження ваги форми. Попросіть Kinggle підтвердити допустиму вагу форми та рекомендований метод обробки для точної конфігурації. TheЕкструзійно-видувне формування посібник з проектуваннянадає повний контрольний список для охолодження, віджиму та вентиляції.
Розмір акумулятора вибирайте з маси брутто
Акумуляторна головка зберігає розплав і виштовхує великий запор за потреби. Відповідною кількістю матеріалу є повний постріл, який залишає голову. Сюди входять придатні для продажу деталі, верхня та нижня накладки, обрізки ручок або шийки та будь-який інший оброблений матеріал, створений за допомогою вибраного інструменту.
Загальна маса заготовки = маса готової деталі + маса плавлення та обрізки + контрольований технологічний припуск
Надбавка не є універсальним відсотком. Він повинен виходити з затвердженої частини, концепції прес-форми, поведінки матеріалу та результатів випробування.
Kinggle публікує 9(15) кг як еталонну вагу акумулятора PE для KGB100B. Це не обіцянка, що готовий продукт може важити 9 або 15 кг. Його також не можна автоматично перенести на PP, ABS або наповнений склад. Щільність смоли, міцність розплаву, температура та стан головки впливають на придатне для використання вікно процесу.
Такого ж догляду потребує лінійка акумуляторних ємностей 12(20) л. Ємність у літрах описує об’єм усередині системи, тоді як креслення продукту та план матеріалів зазвичай керуються масою. Запитайте, яка опція головки включена, яка смола підтримує опубліковану масу та скільки матеріалу залишається в головці в узгодженій робочій точці.
За замовчуванням не запускайте теоретичний ліміт. Проекту потрібен достатній діапазон керування, щоб виправити розподіл стін і варіацію від кадру до кадру. Якщо загальна заготовка займає майже всю доступну ємність, пізніша зміна матеріалу або локальна корекція товщини може видалити цю кімнату. Випробування має продемонструвати стабільну масу уколу, повторювану довжину паризона та прийнятну подушку для обраної голови.
Для багатокомпонентної прес-форми підраховуйте кожну заготовку, що випускається за цикл. Повний знімок повинен охоплювати кожну активну розетку та її обрізку. Кількість голів і порожнин може змінити математику, тому вкажіть їх окремо в запиті пропозицій. Theголовка і направляюча порожнинипояснює цю різницю.
Підберіть екструдер до вимог матеріалу та часу відновлення
На сторінці KGB100B перераховано шнек діаметром 100 мм, співвідношення L/D 24, двигун екструдера потужністю 55 кВт і чотири зони нагріву. Він публікує діапазон продуктивності плавлення HDPE від 160 до 200 кг/год. Цей діапазон є посиланням у межах матеріалу. Це не слід розглядати як гарантований вихід для кожного сорту, маткової суміші, коефіцієнта повторного подрібнення або температурного вікна.
Перетворіть цільове виробництво в валову погодинну потребу. Використовуйте валову масу заготовки, а не готову масу. Включайте всі активні позиції та використовуйте заплановані події на годину. Це дає швидкість матеріалу, яку повинні підтримувати екструдер і головка, поки машина виготовляє прийнятні деталі.
Валова потреба в матеріалі, кг/год = маса брутто заготовки на подію, кг х формування за годину х активна заготовка за подію
Порівняйте результат із випробуванням на фактичній рецептурі. Асортимент брошур сам по собі не може визначити якість розплаву або маржу відновлення.
Час відновлення повинен відповідати машинному циклу. Якщо прес-форма залишається закритою для охолодження, екструдер часто використовує цей час для зарядки акумулятора. Тому коротший цикл охолодження може збільшити необхідну швидкість розплаву. Швидший рух форми не має значення, якщо голова не готова до наступного пострілу.
Поводження з матеріалами може стати прихованим обмеженням. Великі деталі швидко вбирають смолу. Завод потребує надійного транспортування, сушіння, коли цього вимагає матеріал, змішування та контролю забруднення. Повторне подрібнення може змінити насипну щільність і поведінку при подачі. Письмове формулювання є більш корисним, ніж широке позначення, таке як «HDPE плюс повторне подрібнення».
Попросіть у звіті про випробування вказати марку смоли, постачальника, кольорову упаковку, відсоток повторного помелу, налаштування температури, швидкість шнека та фактичну масу брутто. Якщо планується інший матеріал, вимагайте докази, пов’язані з матеріалом. Kinggle'sІнструкція з обробки HDPE та PPпояснює, чому сама полімерна етикетка не вирішує налаштування машини.
З’єднайте силу затиску, проектовану площу та умови удару
Сторінка KGB100B публікує 440 кН сили затиску. Більше число автоматично не є кращим, і мітка об’єму не може підтвердити затиск. Прес-форма сприймає розділову силу вздовж спроектованої області, що піддається внутрішньому тиску. Форма виробу, контактна площина, дизайн віджиму та тиск процесу впливають на реальні вимоги.
Проекційна площа - це силует порожнини під тиском на площині розділення форми. Широкий плоский компонент може створити більше розділяючого навантаження, ніж глибший, але вужчий контейнер. Огляд повинен використовувати фактичний малюнок порожнини. Він також повинен включати вибраний тиск удару та будь-який погоджений коефіцієнт безпеки.
На публічній сторінці вказано 0,8 МПа як еталонний тиск удару. Це не означає, що кожен продукт має працювати з однаковими налаштуваннями. Температура смоли, вентиляція, товщина стінки, деталі поверхні та стратегія охолодження впливають на процес. Під час заводських випробувань слід використовувати задокументований виробничий період, який виробляє прийнятні деталі без спалаху або нестабільної поведінки цвілі.
Відщипний дизайн є частиною тієї ж системи. Слабке ущільнення може призвести до витоку або крихкого зварювання. Надлишок матеріалу може збільшити спалах і ускладнити обрізання. Вирівнювання прес-форми, рух затискача та розміщення заготовки мають підтримувати інструмент, а не компенсувати його.
Попросіть постачальника форми та постачальника машини переглянути той самий креслення. Це запобігає загальним розбіжностям, коли кожна сторона затверджує лише своє власне обладнання. Остаточна технічна угода повинна вказувати проектовану площу, тиск процесу, вимоги до затискачів, товщину форми, деталі монтажу та з’єднання.
Плануйте фабрику навколо повної формовочної камери
На сторінці KGB100B публікується машина розміром 5,9 x 3,8 x 4,6 м і вагою 18 тонн. Це цінні відправні точки для компонування та оснащення. Вони не включають кожну платформу, систему смол, холодильну машину, компресор, пристрій для виносу, конвеєр, тример або межу безпеки.
Почніть над машиною. Перевірте чисту висоту будівлі, вантажопідйомність крана, шлях видалення голови та доступ до обігрівачів і гідравлічних компонентів. Потім працюйте назовні. Операторам потрібен простір, щоб оглянути прес-форму, видалити застряглу частину та дістатися до звичайних точок обслуговування. Для доставки матеріалів і обробки готових деталей потрібні маршрути, які не перетинають небезпечні зони.
Вода для охолодження заслуговує більше, ніж оцінка розміру труби. На сторінці зазначено 0,3 МПа та 120 л/хв, але для установки також потрібна необхідна температура на вході, прийнятне підвищення температури, якість води, умови фільтрації та повернення. Контури форми та охолодження масла можуть потребувати окремого контролю. У кінцевому аркуші корисності має бути зазначено, що включено до опублікованого потоку.
Стиснене повітря потребує такої ж обробки. На веб-сайті наведено еталонний тиск 0,8 МПа, але одиниця видимого повітряного потоку є непостійною. Запит на скоригований попит на вході машини, піковий попит, якість повітря, точку роси та розмір підключення. Для підтримки стабільного тиску під час сильних вітрів може знадобитися ресивер.
На сторінці продукту від 52 до 60 кВт зазначено «середнє енергоспоживання». Оскільки кВт є одиницею потужності, використовуйте цифру лише як опубліковану потужність. Не перетворюйте його в кВт-год на частину. Енергія, пов’язана з виробом, залежить від форми, смоли, циклу, допоміжних засобів і прийнятної продукції.
EUROMAP 46.2визначає вимірювання, пов’язані з продуктом, для даної екструзійно-видувної машини, прес-форми та зазначеного продукту. Він вимагає стабільної роботи та якості продукції, що відповідає вимогам замовника. Це надійна основа для приймального випробування. Kinggle'sпосібник з вимог до комунальних послугможе допомогти структурувати паспорт заводу.

Сухий цикл 320 штук/год не є виробничим виходом
Kinggle маркує 320 шт./год як продуктивність сухого циклу KGB100B. Сухий цикл вимірює рух машини без підтвердження повного виробничого процесу. Це не включає відновлення смоли, падіння заготовки, видування, охолодження, видалення деталей, обрізку або перевірку якості за запланованих умов виробництва.
Великі частини часто обмежені охолодженням. Товсті ручки, кути та зони затискання можуть потребувати більше часу, ніж широкі стіни. Швидший рух відкривання не може звільнити деталь, яка все ще занадто м’яка, щоб утримувати форму. Автоматизація також може задавати темп, якщо робот, тример або конвеєр повільніші за формувальну машину.
Використовуйте три окремих вихідних значення. По-перше, записуйте сухий цикл лише як орієнтир руху. По-друге, виміряйте загальну кількість формованих деталей за годину під час виробничого випробування. По-третє, звітуйте про прийняті частини на годину після узгоджених перевірок якості та підрахованих зупинок.
Прийнятий вихід = валові формовані деталі - забраковані деталі - деталі, втрачені під час підрахованих зупинок
Для планування зміни задокументуйте період вимірювання та категорії зупинок. Коротке спостереження найкращого циклу не є стабільним темпом виробництва.
У плані приймання повинні бути названі деталь, прес-форма, смола, колір, правила перемелювання, дії оператора та допоміжне обладнання. Він також повинен визначати стандарт якості. Вага, розміри, герметичність, стан спалаху, зовнішній вигляд і товщина стінок є загальними категоріями, але проект повинен вибрати ті, які мають значення.
Використовуйте цільовий цикл як бюджет. Розділіть його на розряд акумулятора, рух прес-форми, видування, охолодження, вихлоп, відкриття, вилучення та відновлення. Це показує, чи походить обмеження від машини, форми, матеріалу чи подальшої роботи. Theпосібник з оптимізації часу циклупояснює, як покращити один етап, не переміщуючи дефект в інше місце.
Настінне програмування має відповідати продукту, а не скопійованій кривій
Великі екструзійно-видувні деталі розтягуються нерівномірно. Матеріал біля плеча, кута, ручки або глибокої витяжки може просуватися далі, ніж матеріал на широкій панелі. Рівномірний проміжок матриці може залишити одну ділянку занадто тонкою, а інша матиме непотрібну вагу.
На сторінці KGB100B сказано, що стандартна модель містить контролер товщини MOOG 100. У пропозиції необхідно вказати точний встановлений контролер, роздільну здатність профілю та пакет опцій. АПосібник Moog DigiPack III, розміщений у Kinggleпоказує, як контролер накопичувальної машини може зв'язати положення інструменту з запрограмованим профілем. У ньому також перераховані функції розміру пострілу, амортизації та положення акумулятора. Цей посібник ілюструє логіку керування, але його не слід використовувати для припущення точного інтерфейсу KGB100B.
Створіть перший профіль із відомої геометрії та часу формування. Потім виріжте або виміряйте деталі у визначених місцях. Змінюйте один регіон за раз і записуйте перегляд. Важча частина не означає автоматично кращу частину. Мета полягає в тому, щоб мати достатню кількість матеріалу там, де його потребує продуктивність, і зменшувати надлишки там, де його немає.
Профільна робота повинна залишатися пов'язаною з масою удару та довжиною паризона. Розширення однієї області профілю змінює матеріал, доступний в інших місцях. Температура і здуття також можуть змінити результат. Збережіть схвалений рецепт із маркою матеріалу, кольором, температурою головки, параметрами порції та версією форми.
Theдовідник з програмування parisonзабезпечує покроковий метод налаштування. Для цього проекту FAT має порівняти остаточний збережений профіль із виміряною настінною картою та діапазоном часткової ваги.
Виконайте заводські випробування, щоб прийняти рішення про покупку
Корисне заводське приймальне випробування не є демонстрацією машини. Це контрольована спроба виготовити узгоджений продукт у задокументованих умовах. Результат повинен показати, що було перевірено, як було виміряно і що залишилося за межами тесту.
EUROMAP 46.2 пропонує корисну дисципліну вимірювань. Він вимагає, щоб машина була в стабільному стані, якість продукту відповідала вимогам замовника, а ключові дані процесу були задокументовані. Процес продажів Kinggle також говорить, що клієнтів можна запросити приєднатися до тестування. Перетворіть цю можливість на письмовий протокол до початку судового розгляду.
- Заморозити тестову статтю.Визначте версію частини, прес-форму, розташування головки, кількість порожнин або вихідних отворів і кожну встановлену опцію.
- Запишіть формулювання.Перелічіть сорт смоли, постачальника, упаковку кольорів, добавки та правило повторного подрібнення. Зберігайте достатньо матеріалу з однієї відомої партії, якщо це можливо.
- Перевірте налаштування.Записуйте температуру стовбура та головки, налаштування пострілу, файл профілю, умови видування, умови охолодження води та стан автоматизації.
- Досягти стабільної роботи.Не вибирайте першу прийнятну частину. Узгодьте правила стабілізації та вікно зразка перед вимірюванням ефективності.
- Виміряйте баланс маси.Зважте готову деталь, спалах та іншу обрізку. Перевірте валову масу паризона в порівнянні з наведеним акумулятором.
- Перевірте якість продукції.Використовуйте затверджені місця та методи для визначення товщини стінки, розмірів, ваги, герметичності та видимих дефектів.
- Підрахувати прийнятий вихід.Звіт про загальні цикли, валові частини, брак та зупинки протягом узгодженого періоду. Зберігайте сухий цикл як окремий запис.
- Виміряти комунальні послуги.Записуйте напругу, потужність, тиск і потік стисненого повітря, температуру охолоджувальної води, тиск і потік на визначених границях.
- Виклик повторюваності.Перевірте масу порції, положення заготовки та вимірювання продукту у вікні зразка, а не лише на одному вибраному шматку.
- Близькі відхилення.Позначте власника, дії, вимоги до доказів і дату виконання для кожного невдалого товару перед затвердженням відправлення.
Зберігайте необроблені показання з підписаним резюме. Фотографії повинні показувати ідентифікацію зразка та місце вимірювання. Файли рецептів, сигнали тривоги та повідомлення про відхилення є частиною доказів. Theвидувна машина FAT guideмістить більш повну структуру прийняття.
Відбір зразків також потребує правила. Пронумеруйте частини послідовно і не замінюйте невдалий зразок кращим. Якщо налаштування змінюються, створіть нову групу зразків і запишіть час зміни. Це забезпечує відстеження результату. Це також відокремлює нормальну варіацію від навмисного розвитку процесу.
Перед затвердженням відправлення порівняйте протокол тестування з підписаною матрицею вимог. Пройшла перевірку машинного руху не може закрити відкритий елемент якості продукту. Будь-який тест, який не вдалося завершити, має залишатися видимим із причиною та узгодженим методом подальшого спостереження.
Підготуйте RFQ, який може розробити машинобудівник
Розпливчастий запит на «одну 120-літрову машину для видувного формування» вимагає нечіткої пропозиції. Натомість надішліть компактний технічний пакет. Він не повинен бути ідеальним, але він повинен відокремлювати відомі вимоги від відкритих рішень.
Почніть із креслення продукту з розмірами або 3D-файлу. Додайте фотографії, коли вони пояснюють горловини, вставки, ручки чи оздоблення. Вкажіть цільову готову вагу та визначте критичні ділянки стін. Назвіть марку матеріалу та будь-яке дозволене повторне подрібнення. Якщо хімічна стійкість або нормативний тест мають значення, вкажіть точний стандарт і стан продукту.
Потім визначте виробництво. Укажіть прийняті частини за годину або за день, доступні зміни, заплановану автоматизацію та наступні кроки. Вкажіть, чи включає проект нову форму. Якщо прес-форма вже існує, надайте її складальне креслення, вагу, товщину, монтажні та сервісні з’єднання.
Інформація про об’єкт має включати електропостачання, частоту, потужність стисненого повітря, умови охолодження води, чисту висоту, двері доступу, кран і дані про підлогу. Не чекайте встановлення, щоб порівняти ці елементи з машиною. Проекти з великими деталями можуть бути обмежені монтажем і транспортуванням продукту так само легко, як і екструзією.
Додайте до запиту
Креслення продукту та прес-форми, деталі смоли, вихідний показник, критерії якості, умови використання, обмеження компонування та бажаний обсяг автоматизації.
Прохання в пропозиції
Остаточний варіант головки, гвинт і привід, заява про придатність прес-форми, межі мережі, макет, протокол приймання, додаткові опції та технічні винятки.
Попросіть заповнену матрицю вимог. У кожному рядку має бути написано «відповідає», «вимагає змін» або «не включено», а потім посилання на пропозицію. Це легше перевірити, ніж розрізнені заяви в електронній пошті. Kinggle надає aобласть завантаженнядля технічної документації та aформа запиту на проектдля початкового контакту.
Коли KGB100B належить до короткого списку
KGB100B заслуговує на більш ретельний огляд, коли продукт підходить для застосування у великих частинах, а інженерні перевірки відповідають. Сторінка продукту називає хімічні бочки, автозапчастини, дорожні бар'єри, поплавці, іграшки та меблі як застосування. Цей список показує призначене поле, але це не доказ того, що певна частина буде працювати.
Переконливий кейс має чотири особливості. Форма відповідає простору для пересування та послуг. Загальна маса паризона відповідає підтвердженому варіанту напору. Екструзійне відновлення підтримує необхідний цикл із запланованим матеріалом. Фабрика може постачати комунальні послуги та обробку в узгоджених межах.
Перейдіть до іншої конфігурації, якщо одна з цих умов не виконується. Більший акумулятор може вирішити масу порції, але не ширину форми. Валик більшого розміру може вирішити проблему оболонки форми, але не відновлення екструзії. Машина іншого розміру може бути економнішою, якщо деталь набагато менша за робочий діапазон платформи.
Також призупиняти, коли дані неповні. Потрібні письмові роз’яснення щодо головних цифр веб-сайту в дужках і непослідовного блоку повітряного потоку. Номер сухого циклу не може закрити гарантію виходу. Це звичайні пункти технічної угоди, а не підстави гадати.
Рішення про покупку має закінчуватися частковим пробним планом. Якщо машина може виготовляти стабільні, прийнятні деталі за узгодженою швидкістю та межею корисності, модель підходить для роботи. Якщо ці докази відсутні, короткий список залишається тимчасовим.
Часті запитання
Які продукти може виготовляти видувна машина KGB100B 120L?
На сторінці KGB100B Kinggle перераховує хімічні бочки, автозапчастини, огорожі, поплавці, іграшки та меблі. Це посилання на заявки, а не автоматичні затвердження. Справжній продукт все ще потребує перевірки розміру прес-форми, маси брутто, вимоги до затискачів, матеріалу, шляху видалення та охолодження.
Чи означає, що 120 л підійде для будь-якої ємності менше 120 л?
Ні. Номінальний об’єм контейнера – це лише одне значення скринінгу. Деталь об’ємом менше 120 л все ще може перевищувати межу форми, ліміт проектованої площі, потребу в накопичувачі або доступний простір для видалення. Надішліть креслення продукту та прес-форми для перевірки конкретної моделі.
Чи може KGB100B виготовити 15 кг готового продукту HDPE?
Не робіть цього припущення з публічного столу. Сторінка публікує 9(15) кг як довідкову вагу акумулятора PE, очевидно, поряд із двома переліченими напорами. Загальна маса заготовки включає деталь і всю обробку. Вибраний напор, смола та придатний для використання запас технологічного процесу мають бути підтверджені Kinggle та перевірені під час випробування.
Чи є очікуваною продуктивністю 320 штук/год?
Ні. Kinggle етикетки 320 шт./год як сухий цикл. Фактично прийнятний вихід включає екструзію, формування заготовок, видування, охолодження, видалення, обрізання, бракування та зупинки. Вкажіть необхідний прийнятний вихід і перевірте його за допомогою виробничої форми та матеріалу.
Як порівнювати використання енергії?
Порівняйте енергію, пов’язану з виробом, за тієї самої форми, виробу, смоли, правил якості та меж тесту. Сторінка KGB100B публікує від 52 до 60 кВт як середню лінію енергії, яка є еталонною потужністю. Вимірюйте кВт-год/кг і кВт-год на прийняту частину під час стабільного виробництва замість конвертації значення сторінки.
Яку інформацію я повинен надіслати, щоб отримати пропозицію KGB100B?
Надішліть креслення та фотографії продукту, розміри, готову вагу, вимоги до стінок, клас матеріалу, правило повторного подрібнення, прийнятний вихід, тести якості, дані прес-форм, умови використання та потреби автоматизації. Чітко позначайте невідомі предмети. Це дає постачальнику достатньо інформації для підтвердження головки, відповідності форми та обсягу випробувань.
Перевірте свою частину перед вибором машини
Надішліть Kinggle креслення продукту, приблизну вагу брутто, дані про смолу, прес-форму, цільову продуктивність і заводські умови використання. Команда може перевірити, чи платформа KGB100B і обрана конфігурація акумулятора відповідають проекту.
Запит на перевірку відповідності продукту