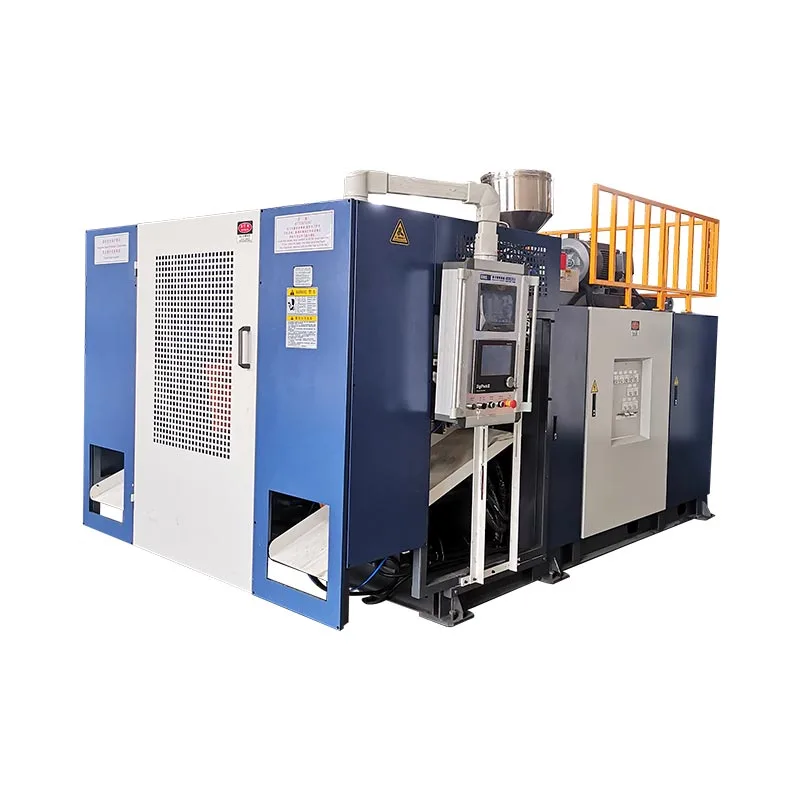
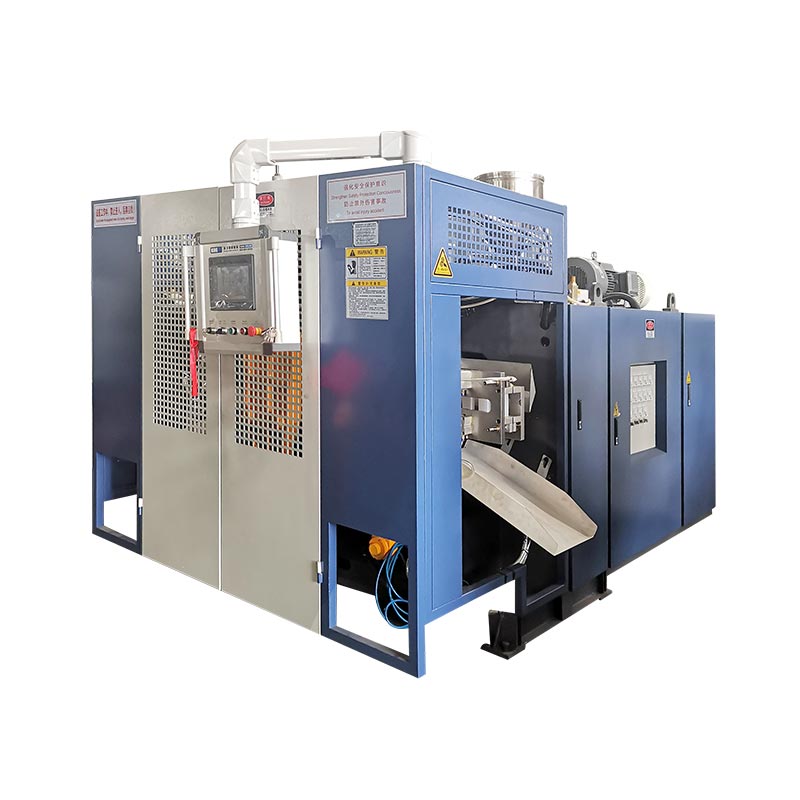
Програмування Парісона змінює зазор під час екструзії, щоб матеріал розміщувався там, де це потрібно готовій деталі. Хороший профіль захищає кути, ручки, плечі та зони защемлення, не обтяжуючи весь контейнер.

Що насправді контролює парисонське програмування
При екструзійно-видувному формуванні розплавлений пластик виходить із матриці у вигляді трубки, яка називається заготовкою. Сила тяжіння, міцність розплаву, здуття матриці, розтягнення та геометрія прес-форми впливають на те, як ця труба стає частиною. Рівномірний зазор рідко створює однорідну готову стінку, якщо деталь має плечі, кути, ручку або глибоку витяжку.
Контролер переміщує інструменти, щоб зробити вибрані секції товщими або тоншими. Метою є контрольований розподіл матеріалу: достатньо матеріалу в сильно розтягнутих або сильно навантажених областях, з меншою непотрібною вагою в секціях, які легко формуються.
| Дія профілю | Ефект процесу | Що перевірити |
|---|---|---|
| Збільште відкриття у вибраних точках | Додає матеріал до цієї частини паризону | Тонкі кути, коріння ручок, плечі, низ і відщип |
| Зменшити відкриття у вибраних точках | Зменшує кількість матеріалу в цій частині | Важкі прямі стіни, зони повільного охолодження та надлишкова вага деталей |
| Зсунути профіль | Переміщує товсту і тонку зони по заготовці | Чи суміщається запрограмована зона з передбачуваною частиною |
| Вага загальної ваги профілю | Змінює повний профіль | Загальна вага і мінімальна стінка, а не тільки середня |
Корисний виробничий запис зберігає файл профілю разом із номером прес-форми, класом смоли, кольором або станом повторного помелу, температурним рецептом, розміром порції, часом охолодження та затвердженими розмірами деталей.
Безперервні та накопичувальні системи використовують різні посилання
На амашина безперервного видувного формування, парозон формується безперервно. Профіль зазвичай синхронізується за часом або довжиною паризону. Стабільність екструзії має значення, оскільки зміна результату може перемістити запрограмовану точку вздовж деталі.
На анакумуляторна видувна машина, розплав зберігається та проштовхується через фільєру. Профіль можна прив'язати до положення акумулятора. Розмір порції, консистенція наповнення та калібрування перетворювача стають частиною проблеми товщини стінки.

ЧиновникMOOG DigiPack III посібникдокументує як акумуляторні, так і безперервні екструзії. Це не означає, що кожна машина Kinggle використовує той самий контролер. Підтвердьте модель контролера, ємність профілю, привод та інструменти в пропозиції проекту.
Керована послідовність налаштування
- Підтвердьте правильний рецепт.Зіставте прес-форму, матеріал, матрицю та версію продукту.
- Стабілізуйте розплав.Дозвольте фактичній температурі встановитися та підтвердьте послідовну подачу та екструзію.
- Перевірте нуль і діапазон інструментів.Перевірте рух на предмет застрягання, витоку або зміщення.
- Встановіть довжину заготовки та розмір удару.Заготовка повинна досягти правильного положення при закритті форми.
- Почніть із простого профілю.Широкі зміни легше діагностувати, ніж багато різких виправлень.
- Формуйте кілька стабільних циклів.Не судіть про першу частину після серйозних змін процесу.
- Вимірювання фіксованих місць.Запишіть мінімальну стінку, вагу деталей, зовнішній вигляд і функціональні результати.
- Змінюйте одну область за раз.Зберігайте нову версію тільки після повторного вдосконалення.
Усунення несправності товщини стінки за ознакою
| Симптом | Оглянути | Наступний крок |
|---|---|---|
| Тонкий низ або плече | Положення профілю, час прогину, розтягування та удару | Підтвердьте вирівнювання перед додаванням загальної ваги |
| Одна сторона постійно тонша | Центрування матриці, вирівнювання форми, охолодження та контакт із заготовкою | Виправте асиметричну фізичну причину |
| Товщина змінюється від циклу до циклу | Температура розплаву, вихід, розмір пострілу, зворотний зв'язок і гідравлічна стабільність | Стабілізуйте процес перед редагуванням точок |
| Важка стіна, але слабке відщипування | Розташування матеріалу, відщипний дизайн і положення заготовки | Перемістіть матеріал у зону затискання замість того, щоб підвищувати вагу повної частини |
| Хороший розподіл, але надмірна вага | Загальний масштаб і невиправдано важкі розділи | Зменште вимірювані кроки, захищаючи місця з мінімальною кількістю стін |
| Команда змінюється, але частина ні | Привід, клапан, електропроводка, калібрування або обмеження | Порівняйте команду та відгук, а потім перейдіть до технічного обслуговування |
Фабричний погляд: повторюваність важлива більше, ніж один ідеальний зразок
Профіль готовий до виробництва лише тоді, коли він переживає звичайні зміни, такі як теплий перезапуск, зміна партії матеріалу, зміна зміни та очікуваний діапазон умов охолодження води. Один хороший контейнер доводить, що машина може зробити деталь; стабільний хід доводить, що процесом можна керувати.
Перед прийманням узгодьте місця вимірювання, кількість зразків, функціональні випробування та затверджений перегляд рецепту. Захистіть базовий файл, надаючи підготовленим операторам задокументований маршрут для внесення та скасовування контрольованих коригувань.
Якщо нестабільність профілю з’являється разом із сигналами тривоги, розбіжністю позиції або зміною послідовності, використовуйтеHMI та посібник із сигналізації. Покупці, які все ще визначають обладнання, можуть почати з Kinggleпосібник з вибору машини.
Часті запитання
Що таке парисонське програмування?
Програмування заготовки змінює відкриття зазору під час екструзії, щоб різні секції заготовки отримували різну кількість матеріалу.
Чи може програмування parison вирішити кожну проблему з тонкими стінками?
Ні. Він не може надійно виправити зсув матриці, нестабільну екструзію, пошкоджені інструменти, погане охолодження, неправильну конструкцію форми або несправний привод.
Мені спочатку змінити окремі бали чи загальну вагу?
Використовуйте загальну вагу лише тоді, коли вся деталь стабільно легка або важка. Використовуйте локальні зміни точки, коли вимірювання показують повторювану проблему в певній області.
Чому профіль рухається на частині?
Поширені причини включають зміни швидкості екструзії, довжини заготовки, консистенції накопичувача, температури матеріалу, затримки запуску або калібрування датчика.
Скільки точок профілю потрібно машині?
Необхідна кількість залежить від геометрії деталі та конфігурації контролера. Більше балів не компенсує нестабільний процес.