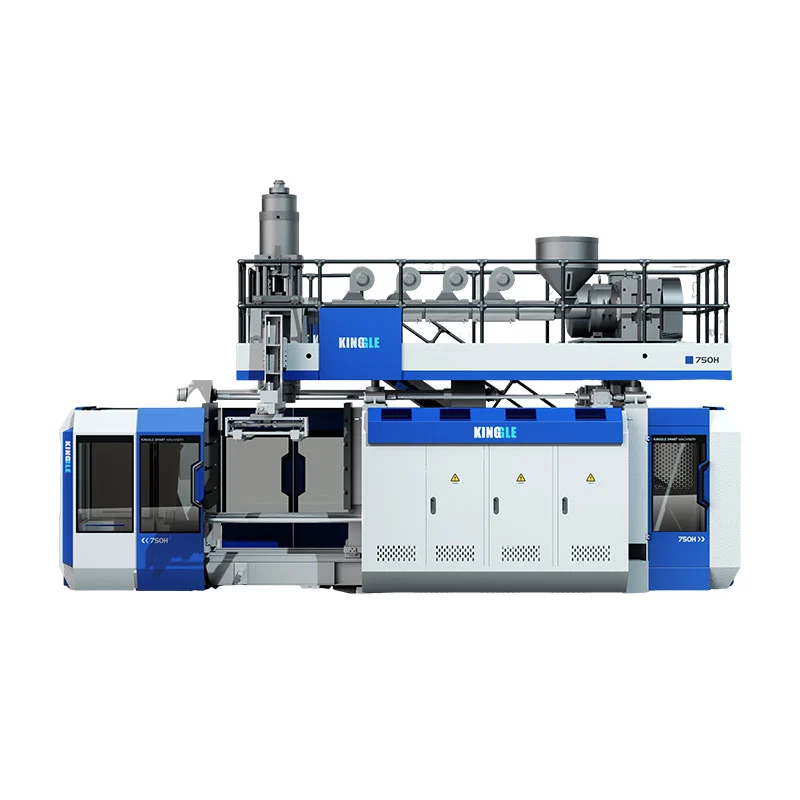
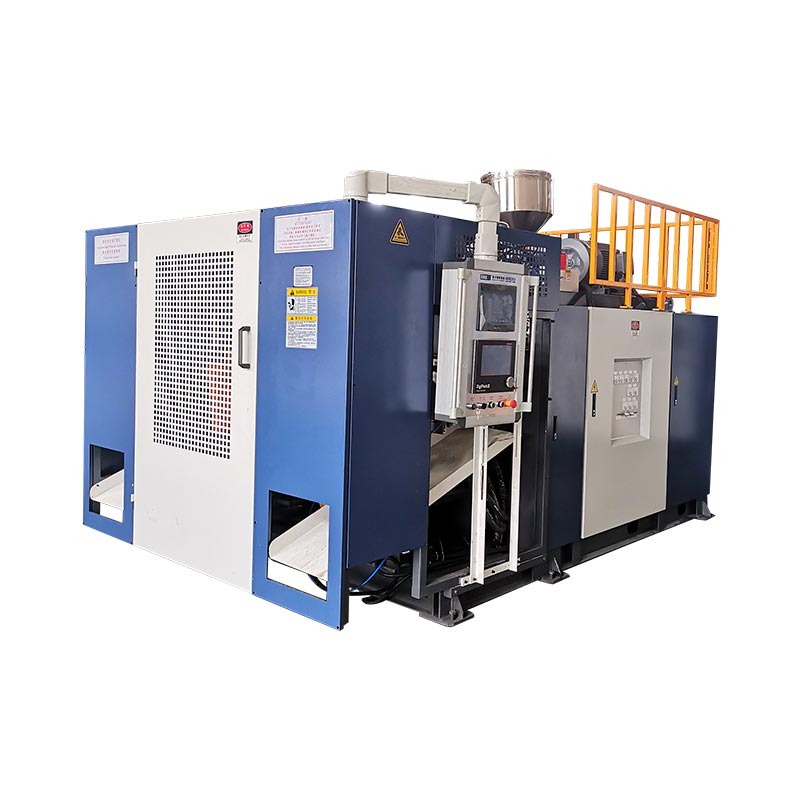
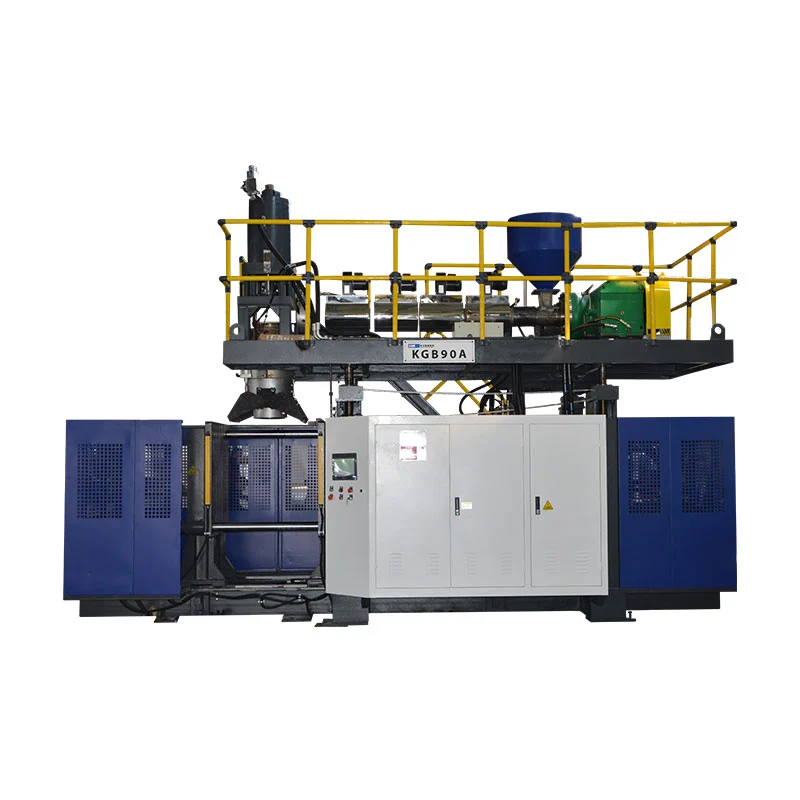
Вибирайте між KGB80A та KGB80AP залежно від кількості потоків матеріалу, необхідних для вашого продукту. В опублікованій Kinggle таблиці KGB80A вказано один 80-мм гвинт, тоді як у таблиці KGB80AP перелічено два 70-мм гвинти та описано двошарове або двокольорове виробництво. Їхні опубліковані посилання на конверт прес-форми, затискач, акумулятор і корисність в іншому випадку однакові, тому для прийнятого рішення все ще потрібні фактичні деталь, форма, план смоли та критерії випробування.
Дві машини можуть мати однакову етикетку 30 л і при цьому вирішувати різні виробничі проблеми. Хімічний барабан, виготовлений з одного потоку смоли, не створює такого ж завдання екструзії, як коробка з інструментами з двома кольорами або стінка, виготовлена з двох шарів матеріалу. Лише купівля за обсягом контейнера приховує цю різницю.
Це порівняння розглядає KGB80A та KGB80AP як платформи продуктів, а не як список прикметників для брошур. Це відповідає даним, опублікованим на сторінках двох продуктів Kinggle. Там, де веб-сайт залишає відкритим питання щодо конфігурації, це вказується в статті та переміщує цей елемент у цінову пропозицію або заводське випробування.
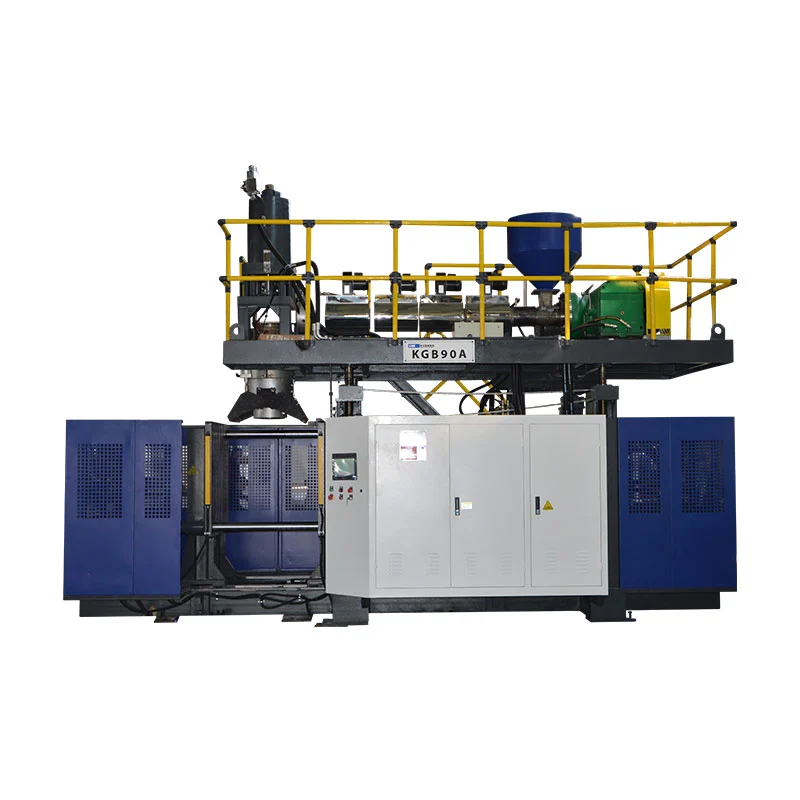
П’ять балів, які потрібно вирішити перед тим, як запитувати пропозицію
- Визначте, чи потрібен стіні один потік розплаву, два шари, два кольори, смуга огляду чи інша структура.
- Перевірте прес-форму на відповідність опублікованому валику, конверту форми, ходу відкриття та діапазону товщини.
- Порівняйте валову потребу в парізоні з еталонними акумуляторами PE 5 л і 3,75 кг.
- Розглядайте 650 шт./год як цифру сухого циклу, а не як обіцяну продуктивність.
- Запишіть правила приймання матеріалів, якості, продуктивності та корисності до плану випробувань.
Межа даних:специфікації, наведені нижче, походять від поточногоСторінка KGB80AіСторінка KGB80AP, перевірено 11 вересня 2026 р. Це посилання для порівняння. Затверджена пропозиція, креслення машини та технічна угода контролюють поставлену конфігурацію.
Почніть зі стіни продукту, а не з назви машини
Перше питання полягає не в тому, чи вміщує продукт 20 або 30 літрів. Запитайте, скільки незалежно контрольованих потоків розплаву має надходити в головку матриці. Для звичайної одноматеріальної стіни потрібен один певний шлях нанесення смоли. Двоколірна деталь потребує двох кольорових потоків. Для двошарового продукту потрібні два потоки, які зустрічаються всередині коекструзійної головки. Ці потоки можуть використовувати той самий основний полімер або різні матеріали, але їх сумісність і вікна обробки все ще потребують перегляду.
Цю відмінність легко втратити, оскільки покупці також чують про головки та порожнини. Шар - це матеріальна зона через стіну. Розетка матриці створює одну перегородку. Порожнина форми створює одну частину. Двошарова машина автоматично не є машиною з двома головками, а форма з двома порожнинами не створює двох шарів матеріалу. Kinggle'sголовка, порожнина та направляюча шарузберігає ці підрахунки окремо.
Загальнодоступний опис KGB80AP є конкретним щодо цього питання. Він представляє модель як платформу подвійної екструзії для двошарової або двокольорової роботи. У таблиці вказані два шнеки діаметром 70 мм і два двигуни екструдера потужністю 22 кВт. У таблиці KGB80A вказано один гвинт 80 мм і один двигун потужністю 37 кВт. Ця відмінність архітектури корисніша, ніж розпливчасте твердження, що одна машина є більш досконалою.
Є один пункт для письмового уточнення. В описі продукту KGB80A згадуються одношарові та багатошарові варіанти, а в опублікованій таблиці специфікацій показано один екструдер. Ці твердження можуть бути можливими, лише якщо остаточний пакет опцій змінює стандартну архітектуру. Не вгадуйте, який пакет призначений. Попросіть у пропозиції назвати кожен екструдер, призначений для нього матеріал, структуру головки головки та регульований діапазон шарів.
Що зараз публікує Kinggle для обох платформ 30L
У таблиці нижче відтворено поля, які можна порівняти безпосередньо на двох поточних сторінках продукту. Більшість даних платформи однакові. На обох сторінках зазначено максимальну місткість контейнера 30 л, силу затиску 215 кН, акумулятор 5 л і 3,75 кг PE акумулятора. Важливими опублікованими відмінностями є розташування екструзії та вага машини.
| Опубліковано поле | KGB80A | KGB80AP | Як ним користуватися |
|---|---|---|---|
| Максимальна місткість контейнера | 30 л | 30 л | Тільки скринінгова етикетка; це не підтверджує придатність цвілі, дробу чи продукту |
| Вихід | 650 шт/год, сухий цикл | 650 шт/год, сухий цикл | Посилання на рух машини, не прийнятий вихід продукту |
| Розмір машини | 4,7 х 3,5 х 4 м | 4,7 х 3,5 х 4 м | Початковий конверт для планування макета |
| Вага машини | 12 т | 13 т | Вхідні дані для огляду підлоги та обробки, за умови остаточного креслення |
| Сила затиску | 215 кН | 215 кН | Порівняйте з проектованою площею та погодженими умовами удару |
| Максимальний розмір форми | 520 х 860 мм | 520 х 860 мм | Перевірте фактичне креслення форми та з’єднання |
| Діапазон товщини форми | від 360 до 420 мм | від 360 до 420 мм | Перевірте встановлену товщину форми, пластини та адаптери |
| Початковий хід | від 350 до 850 мм | від 350 до 850 мм | Перевірте розблокування деталей, вставки та вихідний шлях |
| Розташування гвинтів | 1 х 80 мм | 2 х 70 мм | Основна опублікована відмінність архітектури |
| Розташування двигуна екструдера | 1 х 37 кВт | 2 х 22 кВт | Підтверджує один проти двох опублікованих приводів екструзії |
| Опублікована потужність плавлення HDPE | 120-140 кг/год | 120-140 кг/год | Посилання на матеріал; порівняти з валовим попитом |
| Ємність акумулятора | 5 л | 5 л | Перевірте повний валовий парисон |
| Опублікована вага акумулятора PE | 3,75 кг | 3,75 кг | Не така ж, як вага готового продукту |
| Довідник продувки повітрям | 0,8 МПа; 0,7 м³/хв | 0,8 МПа; 0,7 м³/хв | Підтвердьте остаточну вимогу до входу машини |
| Посилання на охолоджуючу воду | 0,3 МПа; 70 л/хв | 0,3 МПа; 70 л/хв | Підтвердьте температуру, якість, повернення та обсяг контуру |
| Опублікована лінія середньої енергії | від 27 до 37 кВт | від 27 до 37 кВт | Еталонна потужність, не гарантована кВт-год на прийняту частину |
Спільні номери не роблять машини взаємозамінними. Другий потік матеріалу додає шлях подачі, стовбур, привід, історію температури та послідовність очищення. На сторінці продукту може бути той самий зовнішній конверт і посилання на утиліту, але метод виробництва все одно відрізняється. Таким чином, файл проекту повинен визначати остаточне електричне навантаження, обсяг обробки матеріалів і пакет керування замість того, щоб покладатися лише на порівняльну таблицю.
Напрямок KGB80A
Почніть тут, коли в описі продукту використовується один визначений потік розплаву та опублікована підгонка прес-форми та конверта.
Напрямок KGB80AP
Почніть тут, коли для створення шару або кольору потрібні два незалежно подаваних потоки розплаву.
Де KGB80A є чистішою відправною точкою
Таблиця KGB80A описує один шнек 80 мм, один двигун екструдера потужністю 37 кВт і опублікований діапазон продуктивності плавлення HDPE від 120 до 140 кг/год. Для продукту, визначеного навколо одного матеріального потоку, це простіша опублікована базова лінія. У плані матеріалів є один основний шлях подачі для ідентифікації, сушіння або кондиціонування, коли це необхідно, фарбування, дозування, очищення та відстеження за партією.
Простіше не означає автоматично. Сорт смоли, маткова суміш, пакет добавок і правило повторного подрібнення все ще потребують письмового рецепту. Для хімічної бочки може знадобитися інша смола та план перевірки, ніж для ящика з інструментами чи контейнера для води. Kinggle'sПосібник HDPE проти PPпояснює, чому назва сімейства полімерів не встановлює температуру плавлення, час охолодження або характеристики продукту.
На сторінці KGB80A перераховані бочки для упаковки хімічних речовин, контейнери для штабелювання, контейнери для води, ящики для інструментів, розпилювачі, іграшки та частини, пов’язані з автомобілями, як групи застосувань. Ці приклади показують передбачуваний діапазон; вони не доводять, що кожен продукт у цих групах підходить. Широкий ящик для інструментів може не пройти перевірку форми-конверта, навіть якщо його внутрішній об’єм менше 30 л. Важка технічна частина може перевищити загальний попит на порцію, хоча вміщує набагато менше 30 л.
Вважайте модель кандидатом після того, як продукт пройшов чотири перевірки: підрахунок потоку матеріалу, інтерфейс прес-форми, загальний попит і прийнятний вихід. Якщо проект потребує смуги перегляду, спеціального кольорового шляху або додаткового шару, попросіть Kinggle показати точний варіант KGB80A у пропозиції. Багатошарове формулювання загальнодоступної сторінки ніколи не повинно замінювати схему запропонованого шляху матеріалу.
Де KGB80AP отримує свою другу екструзійну систему
KGB80AP є більш чітким опублікованим вибором, коли деталь потребує двох незалежних потоків розплаву. Kinggle описує це для двошарового або двокольорового виробництва та перераховує два 70-мм гвинти з двома двигунами по 22 кВт. Кожен потік може отримати власну подачу матеріалу та параметри обробки перед тим, як розплави зустрінуться в головці головки.
Другий екструдер повинен задовольнити певну вимогу до стінки. Він може розділяти два кольори, розміщувати різні матеріали у два шари або підтримувати іншу затверджену двопотокову конструкцію. Його не слід додавати, тому що «подвійний шар» звучить більш ефективно. Покупець повинен вказати, що містить кожен струмок, навіщо потрібен розділ і як буде перевірятися готова стіна.
Коефіцієнт шару є окремою проблемою контролю. Загальнодоступні розміри гвинтів не повідомляють покупцеві про діапазон регулювання шару або стабільність цього співвідношення для конкретної пари смол. Пропускна здатність також має бути збалансована між двома потоками. Якщо один шар постачає невелику частину стіни, його екструдер все одно потребує стабільного робочого вікна з необхідною швидкістю. Запитайте про запропоновану конструкцію вирізної головки, призначення матеріалу, діапазон співвідношення шарів і метод відбору зразків.
Програмування товщини стінки не замінює контроль співвідношення шарів. Розміщений KinggleMoog DigiPack III посібникпояснюється, як акумуляторна машина може зв'язати свій профіль стінки з положенням акумулятора під час виштовхування. Ця функція розподіляє валову стіну вздовж перегородки. Система спільної екструзії все ще має контролювати те, як два потоки розплаву ділять цю стінку.
Два потоки також змінюють щоденну роботу. Фабрика повинна запобігати заміні матеріалів, керувати двома маршрутами бункера, відстежувати дві історії температур і планувати очищення для кожного шляху. Перехід із двоколірного ящика для інструментів на одноколірний барабан може заощадити матеріал, лише якщо виробнича команда зможе очистити та задокументувати обидва контури. Включіть цю роботу вплан переходу.
Етикетка об’ємом 30 л не може підтвердити придатність до цвілі чи заготовки
Місткість контейнера - це лише етикетка обсягу. Підгонка машини залежить від зовнішньої геометрії та маси пластику, яку має доставити головка. Почніть з креслення готового виробу. Додайте до огляду прес-форми відщипну ділянку, гнізда, інструменти для горловини, розташування шпильок, вставки, з’єднання для охолодження, точки підйому та будь-який зазор для виймання.
Обидві сторінки продукту публікують максимальний розмір форми 520 x 860 мм, діапазон товщини форми від 360 до 420 мм і діапазон ходу відкриття від 350 до 850 мм. Порівняйте ці значення з повною формою, а не з видимими розмірами продукту. Перехідні пластини та сервісні з’єднання можуть займати простір. Глибокі частини також можуть потребувати більшого зазору для відкривання та виймання, ніж спочатку передбачає креслення форми.
Еталонний затиск 215 кН потребує окремого розрахунку. Тиск удару діє вздовж спроектованої площі, яку видно на площині розділення. Орієнтація продукту, область спалаху та кількість активних позицій впливають на цю область. Не схвалюйте затиск лише за обсягом. Надішліть запропонований макет прес-форми та технологічний тиск у Kinggle для підтвердження проекту. Theкерівництво з проектування екструзійно-видувної формиописує інтерфейс більш детально.
маса готової деталі + верхня пластина + нижня пластина + обробка горловини або ручки + інший захоплений технологічний брак
Порівняйте цей валовий попит із напором, а не лише чистою вагою пляшки. Обидві сторінки містять дані про вагу акумулятора 5 л і 3,75 кг поліетиленового акумулятора. Значення 3,75 кг залежить від матеріалу і не повинно розглядатися як універсальне обмеження часткової ваги. Щільність смоли, поведінка розплаву, конструкція матриці, необхідна подушка та технологічний запас – усе це має значення.
Корисний огляд проекту показує баланс маси. Зважте або оцініть кожну відібрану секцію з репрезентативного інструменту, запишіть клас смоли та вкажіть заплановану подушку. Якщо загальна частина знаходиться занадто близько до опублікованого посилання, запитайте, чи інша модель головки чи машини забезпечує більш стабільне вікно. Номінальна 30-літрова машина не є автоматично правильною 30-літровою бочкою для будь-якої форми.
Прочитайте рядок 650 шт./год як дані машини, а не як обіцянку продажу
Обидві таблиці Kinggle позначають 650 шт./год як «Вихід (сухий цикл)». Сухий цикл вимірює рух машини без перевірки доставки розплаву, видування, охолодження, видалення деталей, обрізки чи перевірки. Він також не визначає контейнер, товщину стінки, смолу, температуру форми чи правило браку. Цифра може допомогти порівняти механічну платформу, але її не можна скопіювати в бізнес-план як товарні частини за годину.
Почніть планування випуску з повного виробничого циклу. Записуйте заповнення накопичувача, виштовхування заготовки, закриття форми, видування, вихлоп, охолодження, відкриття форми, виймання та обробка за потоком. Найдовша необхідна подія контролює час повторення. Охолодження товстої хімічної бочки може бути обмежено. Двоколірний продукт може бути обмежений повільнішим потоком розплаву або подальшим процесом.
валові події формування х частини на подію х швидкість приймання, поділена на виміряний час роботи в годинах
Опублікований діапазон продуктивності плавлення HDPE становить від 120 до 140 кг/год для обох моделей. Використовуйте його лише як еталон HDPE. Порівняйте його з валовим погодинним попитом, який включає спалах та інший знятий матеріал. Якщо KGB80AP використовує два різні матеріали, задокументуйте необхідну масову швидкість для кожного потоку. Комбінована сума може приховати нестабільний низькошвидкісний шар.
Виміряйте прийнятний вихід на стабільному вікні за допомогою фактичної форми та зазначеної смоли. Позначте зупинки, ручне втручання, зміни рецептів і відхилені частини. Kinggle'sпосібник з оптимізації часу циклупоказує, як знайти граничний крок. Theпосібник із заводських приймальних випробуваньперетворює результат на повторюваний запис приймання.
Опублікований відбиток – це лише центр заводської комірки
На обох сторінках зображено машинний конверт розміром 4,7 x 3,5 x 4 м. Вони вказують 12 т для KGB80A і 13 т для KGB80AP. Ці цифри допомагають на ранній стадії компонування, але придатна для використання клітина також потребує доступу до прес-форми, головки матриці, подачі матеріалу, видалення робота чи деталей, обрізання, обробки брухту та обслуговування. Затверджений генеральний план має встановити остаточну межу.

Рядки комунальних послуг також ті ж: 0,8 МПа і 0,7 м³/хв для повітря, що продувається, плюс 0,3 МПа і 70 л/хв для охолоджувальної води. Запишіть тиск і потік окремо. Додайте температуру на вході, якість води, розмір з’єднання та умови повернення. Колектор може показувати тиск, тоді як гілка не може забезпечити достатній потік під час одночасного попиту.
Обидві сторінки позначають від 27 до 37 кВт як середнє споживання енергії. Одиниця кВт описує потужність. Це не підключене навантаження, і це не енергія на продукт. Опубліковані схеми двигунів відрізняються, тому остаточний електричний графік заслуговує на підтвердження проекту, навіть якщо середня лінія живлення збігається. Використовуйте Kinggleкерівництво по плануванню інженерних мережвідокремити основну машину, допоміжні та фабричні служби.
Для порівняння енергії потрібні однакові межі продукту.EUROMAP 46.2визначає вимірювання, пов’язані з продуктом, для певної екструзійно-видувної машини, прес-форми та продукту, який відповідає вимогам замовника. Ця логіка запобігає швидкому циклу сушіння або тесту з невеликим навантаженням для реального виробництва. Запишіть кВт-год на прийняту частину або на прийнятий кілограм відповідно до погоджених умов випробування.
Примітка щодо планування заводу:підтвердити остаточну вагу машини, центр ваги, навантаження на фундамент, спосіб підйому, встановлену потужність і точки підключення згідно із затвердженим кресленням. Загальнодоступна сторінка не є проектною документацією фундаменту чи електротехніки.
Нехай випробування продукту вирішить остаточний вибір моделі
Корисне випробування робить більше, ніж створення одного прийнятного зразка. Це показує, що вибрана архітектура матеріалу, форма та машина можуть забезпечити необхідний результат. Напишіть спосіб прийняття до початку випробування. В іншому випадку покупець і постачальник можуть спостерігати один і той самий пробіг і піти з різними інтерпретаціями.
- Заморозити перегляд продукту.Визначте креслення, розміри, вагу нетто, карту стіни, інтерфейс горловини або закриття та функціональні тести.
- Заморозити матеріальний план.Назвіть кожну смолу, постачальника, сорт, колір, добавку та правило повторного подрібнення. Для KGB80AP призначте кожен потік і співвідношення цільового шару.
- Запишіть конфігурацію машини.Перелічіть модель, гвинти, двигуни, різьбову головку, настінний контролер, прес-форму, систему видувних штифтів, обладнання для виносу та подальшого обладнання.
- Покажіть баланс маси.Запишіть вагу готової деталі, кожну секцію плавлення або обробки, валову масу заготовки та матеріал, що повертається в процес.
- Визначте стабільне вікно.Встановіть умови розігріву, перегляд рецепта, час вибірки, дозволені ручні втручання та мінімальний безперервний період спостереження.
- Виміряти якість продукції.Використовуйте схвалені покупцем перевірки щодо розмірів, розподілу по стінках, ефективності витоків, прилягання закриття, навантаження, падіння або хімічного обслуговування, якщо це застосовно.
- Підрахувати прийнятий вихід.Окремі валові події, валові частини, прийняті частини, забраковані, заплановані та незаплановані зупинки.
- Запис комунальних послуг та енергоносіїв.Зверніть увагу на умови повітря та води на вході машини. Якщо енергія має значення, визначте межу лічильника та розрахуйте її щодо прийнятного виробництва.
Для випробування KGB80AP пробуйте стіну за шарами, а також за загальною товщиною, якщо цього вимагає специфікація. Правильна загальна стіна все ще може приховати неправильний розподіл шарів. Використовуйте метод, погоджений для смоли та продукту. Зберігайте результат вимірювання поруч із рецептом і розташуванням зразка, щоб команда могла відстежити будь-які зміни.
Для будь-якої моделі перевірте кілька позицій уздовж продукту. Ручки, кути, зони затискання та широкі панелі можуть розтягуватися по-різному. Theдовідник з програмування parisonпояснює, як положення контролера має бути пов’язане з фізичними вимірюваннями стіни. Збережіть прийнятий профіль із інструментом і версією продукту.
Побудуйте RFQ навколо деталі замість того, щоб просити «одну машину 30 л»
Короткий запит моделі передає надто багато рішень постачальнику. Kinggle'sпроцес продажузапитує фотографії або малюнки продукту, вагу, розмір, матеріал, товщину, продуктивність і потреби щодо хімічної стійкості. Для цього порівняння визначення матеріального потоку має розташовуватися у верхній частині пакета.
Надішліть один контрольований набір файлів. Додайте креслення продукту та 3D-дані, якщо вони є. Додайте цільову вагу, вимоги до стінок, клас смоли, маткову суміш, добавки та політику повторного подрібнення. Вкажіть кожен необхідний колір, кількість шарів і призначення кожного шару. Потім додайте річну та погодинну допустиму продуктивність, структуру змін, наявні комунальні послуги, напругу на заводі, максимальну межу та обмеження доступу.
Потім опишіть тести, які випускають деталь. Хімічна бочка може вимагати перевірки витоку, закриття, транспортування або регламентованих перевірок упаковки. Для ящика з інструментами може знадобитися перевірка петлі, засувки, навантаження чи складання. Kinggle може запропонувати машину, прес-форму та подальший обсяг лише тоді, коли ці вимоги є видимими. Не імпортуйте тестові значення з іншого продукту лише тому, що він має таку саму номінальну потужність.
Запитуйте цінову пропозицію, щоб розділити стандартне обладнання, підтверджені опції та обладнання, надане покупцем. У ньому має бути вказано кількість екструдерів, розміри шнеків, конструкцію різьбової головки, стінковий контролер, пристрої подачі матеріалу, робота або винос, обрізку, шліфувальну машину, тест на витік, охолоджувальне обладнання та обсяг введення в експлуатацію. Такий рівень деталізації робить порівняння KGB80A проти KGB80AP технічним рішенням, а не суфіксом у прайс-листі.
Практичне рішення KGB80A проти KGB80AP
Виберіть напрямок KGB80A, якщо схвалений продукт використовує один потік розплаву та відповідає опублікованим посиланням на прес-форму, затискач і акумулятор із робочим запасом. Його поточна таблиця дає чітку базову лінію для одного екструдера. Якщо пропозиція додає опцію багатошаровості або перегляду смуг, вимагайте переглянуту діаграму шляху матеріалу та оновлений графік комунальних послуг.
Виберіть напрямок KGB80AP, якщо виріб потребує двох окремих потоків для створення кольорів або шарів. Перевірте, що обробляє кожен екструдер і як збалансовані два виходи. Визначте співвідношення цільового шару, допустиму варіацію та метод перевірки перед випробуванням форми.
Не обирайте жодну модель лише тому, що готова деталь називається бочкою на 30 л. Креслення виробу, загальна заготовка, складання прес-форми, план смоли та рівень приймання є реальними вхідними даними. Після того, як це буде виправлено, різниця в моделях стає простою, а решта роботи належить до технічної угоди.
Якщо обидва кандидати підходять, порівняйте роботу, яку вони створюють. Один потік матеріалу зазвичай означає менше шляхів подачі та коротший план очищення. Два потоки забезпечують окремий контроль, необхідний для певного шару або структури кольору, але обидва шляхи мають залишатися стабільними. Правильна машина – це та, яка виробляє схвалену стіну з повторюваним процесом, а не та з довшим списком обладнання.
Слідкуйте за остаточним рішенням. Додайте вибрану конфігурацію до версії продукту, креслення прес-форми, графіка матеріалів і звіту про випробування. Це запобігає пізнішому замовленню на купівлю або рецепту програмного забезпечення від втрати причини вибору моделі.
Перш ніж вибрати машину, надішліть Kinggle деталь
Поділіться кресленням продукту, вагою, розмірами, сортами смоли, кольором або планом шару, інформацією про форму, необхідним виходом, тестами якості та заводськими утилітами. Потім Kinggle може підтвердити, чи підходить KGB80A, KGB80AP або інша конфігурація для проекту.
Запит на пропозицію щодо продуктуЧасті запитання
У чому головна відмінність між KGB80A та KGB80AP?
Опублікована схема екструзії є основною відмінністю. Таблиця KGB80A містить один шнек діаметром 80 мм і один двигун екструдера потужністю 37 кВт. У таблиці KGB80AP перелічено два 70-міліметрові гвинти та два двигуни потужністю 22 кВт, а в описі продукту зазначено двошарове або двокольорове виробництво.
Чи може KGB80A зробити багатошаровий продукт?
В описі продукту KGB80A згадуються одношарові та багатошарові варіанти, але в поточній таблиці специфікацій зазначено один екструдер. Попросіть Kinggle визначити точний варіант, кількість потоків матеріалу, структуру різьбової головки та розклад комунальних послуг у пропозиції. Не припускайте, що стандартна опублікована таблиця описує багатошарову збірку.
Чи означає, що місткість 30 л підійде для будь-якого 30-літрового продукту?
Ні. Виріб і прес-форма мають відповідати валику, огину форми, ходу відкриття та діапазону товщини. Загальний попит, прогнозована площа, умови удару, дозвіл на винос і необхідні випробування якості також впливають на модельне рішення.
Чи є продуктивність цих машин 650 штук/год?
На обох сторінках продукту вказано 650 шт./год як показник сухого циклу. Фактично допустима продуктивність залежить від деталі, смоли, форми, утворення паростків, охолодження, обробки, перевірки, браку та зупинок. Підтвердьте вихід узгодженим продуктом під час стабільного випробування.
Що означає вага акумулятора PE 3,75 кг?
Це опублікована довідкова інформація про матеріал PE для акумулятора, а не гарантована вага готової деталі. Порівняйте напір із загальною масою заготовки, включно з продуктом, випаровуванням, обрізанням і запасом процесу. Підтвердьте кінцевий ліміт для вибраної смоли та головки.
Яку інформацію я повинен надіслати, щоб отримати пропозицію KGB80A або KGB80AP?
Надішліть креслення продукту, розміри, вагу, сорти смоли, кольори, структуру шарів, цілі стін, інформацію про форму, прийнятні вимоги до випуску, тести якості та заводські утиліти. Чітко вкажіть, чи потрібні один чи два незалежно контрольовані потоки матеріалу.
Джерела та перевірочні примітки
Технічні характеристики моделі в цій статті було перевірено на сторінках продукту Kinggle у реальному часі 11 вересня 2026 р. Сторінки компанії підтримують опубліковану конфігурацію та вхідні дані послуг; вони не є незалежним доказом продуктивності виробництва. Документ EUROMAP надає пов’язаний із продуктом метод вимірювання енергії, а не результат продуктивності жодної моделі Kinggle.
- Накопичувальна видувна машина Kinggle KGB80A 30 л, опис товару та таблиця характеристик.
- Акумуляторна видувна машина Kinggle KGB80AP 30 л, опис подвійної екструзії та таблиця специфікацій.
- Процес продажу Kinggle, запит на інформацію про покупця для пропозиції машини.
- Moog DigiPack III Посібник із встановлення, обслуговування та користувача, накопичувальний пристінно-профільний метод.
- EUROMAP 46.2, версія 1.0, січень 2014 р, пов'язане з продуктом вимірювання енергії для екструзійно-видувних машин.