Налаштуйте KGB110A на основі виміряного зразка продукту, а не лише назви 160L. Запишіть геометрію деталі, вагу нетто, настінну карту, смолу, обробку та ціль виробництва. Потім скористайтеся цими вхідними даними, щоб перевірити конверт прес-форми, валовий попит на паризон, відновлення екструзії, вимоги до затискачів і заводські комунальні послуги.
160-літрова видувна машина може виготовляти дуже різні вироби. Порожнистий дорожній бар'єр має широку площу проектування. Понтон може мати довгі зони витяжки та вимоги до ущільнення. Панель столу може бути широкою, але відносно неглибокою. Одна назва моделі не усуває цих відмінностей.
Найкориснішою відправною точкою часто є об'єкт, який уже є на столі покупця. Виміряйте його, зважте та позначте важливі ділянки. Цей зразок стає сполучною ланкою між дизайном продукту, інструментом, конфігурацією машини та приймальним випробуванням.

Зразок шестисторінкового файлу, який повинен керувати проектом
Креслення деталей з розмірами, загальний розмір, отвори, вставки та монтажні інтерфейси.
Маса нетто, сорт матеріалу, колір, добавки та дозволений повторний помел.
Карта товщини стінок із критичними місцями та вимогами до тестування продукту.
Карта обрізки, що показує верхню хвіст, нижню хвіст, брухт ручки та інші втрати.
Прийнятий цільовий обсяг виробництва, схема зміни, автоматизація та подальша робота.
Заводське живлення, повітря, вода, доступ, підйом і доступний простір камери.
Примітка до опублікованих даних:Поточна назва сторінки Kinggle і текст заявки відносять KGB110A до класу 160L. На тій самій сторінці наразі показано 120 л у підсумковій таблиці та таблиці максимального об’єму. Ця стаття відповідає опублікованому позиціонуванню продукту 160L, але точна замовлена ємність має бути підтверджена в пропозиції та технічній угоді.
Почніть із зразка товару, а не з етикетки каталогу
Зразок підкаже вам, де машинне рішення може виявитися невдалим. Його зовнішні розміри впливають на цвіль. Його вага і обрізки впливають на акумулятор. Його широкі поверхні впливають на площу проектування. Глибокі кути і ручки впливають на розподіл стін. Поведінка охолодження впливає на тривалість циклу та видалення.
Обсяг все ще корисний. Це допомагає розмістити проект у загальному діапазоні машин. Проте для двох виробів з однаковим закритим об’ємом можуть знадобитися різні головки, затискачі чи отвори для форми. Громіздкий поплавок може вмістити більше повітря, використовуючи менше смоли, ніж щільна технічна панель з локальними ребрами і товстими монтажними зонами.
Не покладайтеся на готову деталь конкурента як на єдине джерело. Якщо можливо, додайте оригінальний файл дизайну та передбачувані вимоги до продуктивності. Скопійований зразок може містити товщину стінки, яка компенсує стару форму або процес. Повторення цієї стіни без розуміння її роботи може збільшити вагу без покращення продуктивності.
Кінгл задокументованопроцес продажупочинається з фотографій продукту, малюнків, ваги, розміру та матеріалу. Він також запитує вимоги до товщини, продуктивності та хімічної стійкості. Цей порядок є практичним, оскільки рекомендація щодо машини відповідає свідченням продукту.
Зразок файлу повинен мати один номер версії. Якщо змінюється горловина, ручка, вкладиш або загальна довжина, оновіть файл до того, як машина та форма заморозяться. Це дозволяє уникнути проекту, де цінова пропозиція відповідає попередньому зразку, але виробниче креслення більше не відповідає комірці цитат.
Створіть зразок досьє, який може витримати інженерний огляд
Почніть з основних вимірювань. Запишіть загальну довжину, ширину та висоту. Додайте діаметр отвору, обробку горловини, розмір фланця, зазор ручки та положення будь-якої вставки. Позначте лінію проділу та видимі області защипування, якщо зразок їх виявляє.
Зважте весь продукт на каліброваних вагах. Потім відокремте будь-які знімні компоненти, які не були відформовані видувом. Ковпачок, пробка, металева вставка чи пінопласт не слід вважати формованим пластиком. Запишіть метод ідентифікації матеріалу замість того, щоб припускати полімер за зовнішнім виглядом.
Для товщини стінки потрібна карта розташування. Пронумеруйте точки на малюнку чи фотографії. Включіть кути, плечі, ручки, опорні контакти, монтажні зони та широкі панелі. Одна середня товщина приховує тонку область, яка може контролювати продуктивність.
Далі напишіть тести продукту. Поплавок, шлагбаум, меблева панель і промисловий контейнер не мають однакових критеріїв проходження. Використовуйте фактичний креслення покупця, нормативні вимоги або внутрішній тест. Не запозичуйте дані про висоту падіння, тест на навантаження чи витік від іншого продукту.
| Зразок доказів | Як це записати | Вплинуло на рішення машини |
|---|---|---|
| Загальна геометрія | Креслення з розмірами або перевірений 3D-файл | Конверт форми, центральна лінія, положення головки та шлях видалення |
| Чиста формована вага | Вага без окремо зібраних частин | Початкова точка для валової паризонної маси |
| Настінний розподіл | Пронумеровані місця з обраним методом вимірювання | Профіль Парісона, розподіл уколів і критерії випробувань |
| Система смол | Сорт, постачальник, колір, добавки та правило повторного подрібнення | Придатність шнека, швидкість плавлення та вікно обробки |
| Обрізка та спалах | Очікувані верх, низ, ручка та бічний лом | Потреба акумулятора та навантаження на перемелювання |
| Функціональні тести | Названий метод, умова, розмір вибірки та межа проходження | Конструкція прес-форми, охолодження, настінні мішені та масштаб FAT |
| Прийнятий вихід | Хороші частини за годину або зміну після перевірки | Швидкість відновлення, охолодження, автоматизація та продуктивність |
Зразок є доказом, а не повною специфікацією. Можливо, він зістарився, деформувався або ввібрав хімічні речовини. Використовуйте його, щоб поставити кращі запитання, а потім розмістіть затверджений креслення та стандарт тестування над фізичним зразком в ієрархії документів.
Прочитайте специфікацію KGB110A як набір перевірок
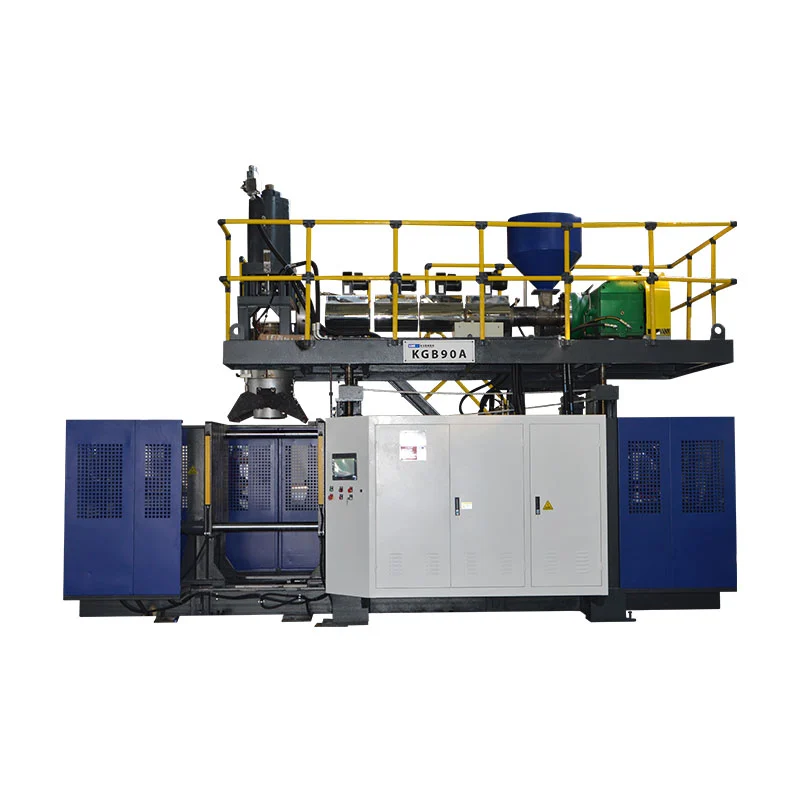
TheСторінка продукту KGB110Aпублікує розмір машини 6,6 x 4,2 x 5,2 м і вагу машини 22 т. Його затискна секція містить 760 кН, валик 1100 x 1400 мм і форму з максимальним розміром 1000 x 1400 мм. На сторінці також наведено діапазон товщини форми від 610 до 750 мм.
Для відкриття та руху сторінка показує від 600 до 1600 мм і рухомий хід 600 мм. Поруч із цими номерами потрібна форма. Корисне питання полягає в тому, чи може вся охолоджена деталь вивільнитися та залишити форму з роботом, вставками та обрізком, які все ще прикріплені.
Секція екструзії містить шнек діаметром 110 мм, співвідношення L/D 25, двигун екструдера потужністю 75 кВт і чотири зони нагріву. Опублікована продуктивність плавлення HDPE становить від 160 до 200 кг/год. Цей діапазон належить до формулювання HDPE на сторінці. Це не підтверджує однакову швидкість для іншого матеріалу чи рецептури.
У головному розділі вказано ємність акумулятора 12(20) л і вага акумулятора PE 9(15) кг. У ньому також зазначено максимальний діаметр штампа 450 (600) мм. Значення в дужках можуть відображати вибір конфігурації, але сторінка не визначає правило. У пропозиції повинні бути вказані обрана головка, інструмент для матриці та смоляна основа.
На сторінці описано стандартну модель із контролером товщини MOOG 100, рукою робота та системою видування знизу. Це заяви, опубліковані першою стороною. Цінова пропозиція має містити назву кожного постачаного елемента, його інтерфейс та будь-які зміни, пов’язані з проектом.
Заводські показання:не копіюйте таблицю в замовлення без запитань. Розмістіть вимірювання зразка, креслення прес-форми чи розрахунок корисності поряд із кожною специфікацією, якій він призначений задовольнити.
Переведіть форму продукту в простір для посадки та видалення форми
Креслення продукту стає прес-формою лише після додавання стратегії усадки, порожнинної сталі, охолодження, відщипування, вентиляційних отворів, інструментів для горловини та кріплення. Отримана збірка може бути набагато більшою за виріб. Частина, яка виглядає зручною в межах 1000 x 1400 мм, може стати тісною після додавання з’єднань і рухомих пристроїв.
Перевірте ширину, висоту та встановлену товщину окремо. Використовуйте повну збірку, включаючи опорні пластини та адаптери. Перевірте схему кріплення на валик розміром 1100 x 1400 мм. Покажіть водяні, гідравлічні, пневматичні та електричні з’єднання в їх встановлених положеннях.
Відкриття простору - це проблема руху. Для панелі столу може знадобитися очистити глибокі ребра. Бар'єр може залишати порожнину під кутом. Понтон може залишатися гнучким, коли він гарячий, і може потребувати опори під час винесення. Рукоятка робота та обертання частини потребують власної зони обертання.
Одночасно плануйте шлях зміни форми. Сторінка KGB110A надає вагу машини 22 т, але не публікує допустиму вагу форми. Попросіть у Кінггла кінцевий ліміт ваги прес-форми, точки підйому та креслення загального розташування. Потім перевірте заводський кран, висоту гака та підхід.
Охолодження форми може контролювати весь цикл. Для великих поверхонь потрібні збалансовані схеми, тоді як для товстих елементів може знадобитися цілеспрямоване охолодження. Theнаправляюча прес-форма для екструзіїбільш детально охоплює планування віджиму, вентиляції та схеми.
Розрахуйте валовий попит перед вибором голови
Акумулятор повинен доставляти весь матеріал, який залишає матрицю під час одного процесу формування. Маса готового продукту становить лише одну частину. Головка також подає спалах, хвостики, брухт ручок і будь-який матеріал, який видаляється в процесі обрізки.
Маса брутто заготовки = чистий формований виріб + вирівнювання та обрізка + документально підтверджена технологічна припустка
Використовуйте виміряні або отримані з форми значення. Універсального відсотка браку для поплавців, шлагбаумів, меблів і технічних частин немає.
Kinggle публікує 9 (15) кг як лінію акумуляторної ваги PE для KGB110A. Розглядайте це як довідник про голову та матеріал, а не як про потужність готового продукту. Сорт поліетилену, температура плавлення, перероблений вміст і налаштування матриці можуть змінити поведінку, яку можна використовувати. Ще одна смола вимагає окремого огляду.
Довжина паризона має значення для маси. Довга заготовка може провиснути або розтягнутися до того, як форма закриється. Широка матриця може зменшити необхідну витяжку навколо продукту, але може змінити вимоги до головки та інструменту. Запишіть розмір матриці, запрограмований зазор, час екструзії та положення заготовки під час випробування.
Валовий попит також впливає на доподрібнення. Важкий спалах може підходити до акумулятора, створюючи великий потік брухту. Гранулятор, система транспортування та змішування повинні йти в ногу з часом. Якщо повторне подрібнення повертається до продукту, його відсоток і контроль забруднення належать до затвердженої рецептури.
Залиште контрольний діапазон для корекції профілю. Голова, що рухається по своєму практичному краю, може мати мало місця для більш товстих кутів або довшої заготовки. Випробування має продемонструвати стабільну масу брутто, прийнятну подушку та повторюване розміщення паризона у визначеному вікні зразка.
Перетворіть настінну карту на контрольований профіль приходу
На стінній карті вказано, де виріб потребує матеріалу. Профіль заготовки вказує, коли зазор має змінитися, коли заготовка залишає голову. Поєднання цих двох записів корисніше, ніж копіювання профілю з іншої частини.
Пронумеруйте місця розташування стін на кресленні-зразку. Після кожного випробування виріжте або виміряйте ті самі місця в тому ж порядку. Записуйте вагу деталей і перегляд профілю для кожної групи. Якщо змінюються відразу кілька установок, команда втрачає причину результату.
На сторінці KGB110A названо регулятор товщини MOOG 100. АПосібник Moog DigiPack III розміщено на Kinggleпояснює метод контролера, який зберігає файли продукту та пов’язує запрограмовану товщину стінки з положенням машини. Це корисне свідчення процесу, але воно не визначає точний інтерфейс контролера, що постачається на кожному KGB110A.
Профіль не може виправити всі недоліки. Геометрія матриці та оправки, центрування головки, температура розплаву, розбухання заготовки та час формування все ще мають значення. Якщо заготовка потрапляє у форму не по центру, додавання матеріалу може приховати симптом, одночасно збільшуючи вагу.
Коли частина пройде, збережіть повний рецепт. Включіть матеріал, колір, температури, налаштування пострілу, файл профілю, видування, охолодження та перевірку форми. Theдовідник з програмування parisonзабезпечує більш повну послідовність налаштування.
Зіставте відновлення екструзії з охолодженням і прийнятним виходом
У загальнодоступній таблиці вказано діапазон продуктивності плавлення KGB110A HDPE від 160 до 200 кг/год. Виробниче питання полягає в тому, чи зможе обраний шнек поповнити акумулятор перед наступним пострілом, зберігаючи при цьому стабільну якість розплаву. Максимальна ставка брошури сама по собі не може відповісти на це питання.
Розрахуйте валову погодинну потребу від повної паризони. Використовуйте заплановані формування на годину та активні торгові точки. Потім порівняйте результат із перевіреною швидкістю плавлення для фактичної смоли, кольору та стану повторного подрібнення.
Валова потреба в матеріалі, кг/год = загальна маса заготовки x процеси формування за годину x активні заготовки за подію
На сторінці KGB110A вказано 320 шт./год, але вказано сухий цикл. Сухий цикл є еталонним рухом машини. Випуск продукції включає відновлення акумулятора, формування запору, видування, охолодження, випуск, відкриття, винос, обрізку та втрати якості.
Великі деталі часто витрачають більшу частину циклу на охолодження. Цей час може дозволити екструдеру повторно наповнити головку. Якщо краще охолодження форми скорочує цикл, необхідна швидкість плавлення зростає. Тому оптимізація циклу повинна перевіряти відновлення та якість стінки, а не лише температуру форми.
Повідомте про прийняті частини за годину після узгоджених перевірок. Зберігайте сухий цикл, загальні цикли, бракування та зупинки в окремих колонках. Theпосібник з оптимізації часу циклупоказано, як поетапно будувати бюджет часу.
Перевірте 760 кН щодо проектованої площі та тиску процесу
Kinggle публікує силу затиску 760 кН для KGB110A. Це число стає корисним лише за прогнозованої площі порожнини та узгодженого внутрішнього тиску. Площа проектування — силует порожнини на розділовій площині. Це не об’єм контейнера чи площа поверхні.
Широкий бар'єр або стільниця може створювати значне розділове навантаження, навіть якщо воно невелике. Глибокий, але вузький поплавок може поводитися інакше. Компонування з кількома порожнинами або декількома частинами збільшують загальну проектовану площу, видиму затискачем.
На сторінці продукту вказано тиск удару 0,8 МПа. У розрахунку використовуйте фактичне вікно виробництва. Вентиляція форми, температура розплаву, деталі поверхні та товщина стінки можуть змінити необхідний тиск. Заводське випробування має зафіксувати заданий тиск і доступний тиск на вході машини.
Стан спалаху є корисним доказом. Зростаючий спалах може вказувати на надмірне зусилля відокремлення, зношені ділянки защемлення, проблеми з вирівнюванням або надлишок матеріалу. Не вирішуйте кожну проблему спалаху, збільшуючи силу затиску. Огляньте форму та обробіть разом.
Постачальник машини та постачальник форми повинні затвердити один розрахунок. Внесіть у технічну документацію проектовану площу, тиск процесу, вимоги до затискачів і передбачуваний коефіцієнт. Це запобігає двом окремим схваленням, які базуються на різних припущеннях.
Перевірте розрахунок ще раз, якщо схема порожнини зміниться. Додавання другої частини, переміщення лінії розділення або збільшення панелі може змінити проектовану область. Вставки та бічні дії також можуть змінити реакцію форми. Остаточне креслення прес-форми, а не попередній ескіз виробу, має завершувати цю перевірку.
Визначте матеріальні шари замість того, щоб покладатися на характерну фразу
На сторінці KGB110A сказано, що платформа може надавати одношарові продукти, а також може створювати двошарові або багатошарові структури. У тій самій загальнодоступній таблиці специфікацій зазначено один 110-мм шнек і один екструдерний двигун потужністю 75 кВт. Тому багатошаровий проект потребує креслення конфігурації за межами стандартної таблиці.
Почніть з причини продукту для іншого шару. Це може бути кольорове розміщення, перероблений основний матеріал або функціональний бар’єр. Вкажіть матеріал у кожному шарі та цільове співвідношення. Перевірте сумісність, температури обробки та дозволені варіації.
Потім запитайте діаграму шляху розплаву. Він повинен ідентифікувати кожен екструдер, адаптер, головний канал і контрольну точку. У пропозиції також мають бути вказані розміри двигуна, теплове навантаження, транспортування матеріалів і переглянута загальна корисність. Загальна етикетка «багатошаровий» не визначає це обладнання.
Робота по зміні зростає з кожним матеріалом. Обсяг продувки, доступ для очищення, послідовність кольорів і відокремлення брухту впливають на час роботи. Якщо продукт не потребує кількох шарів, додаткова система може додати роботу, не створюючи цінності для покупця.
Одношаровий напрямок
Використовуйте один визначений потік смоли, якщо продуктивність продукту, колір і план переробки можна задовольнити однією структурою стіни.
Багатошаровість напрямку
Запитуйте конфігурацію спільної екструзії для конкретного проекту, якщо кожен шар має задокументовану функцію та діапазон прийнятності.
Kinggle'sбагатошаровий коекструзійний напрямнийпояснює ролі рівнів і питання, які належать до запиту пропозицій.
Сплануйте всю комірку навколо 22-тонної машини
Опубліковані розміри машини складають 6,6 x 4,2 x 5,2 м. Вага машини 22 т. Ці значення починають макет заводу. Вони не включають дозвіл на обслуговування, сходи, обробку прес-форм, обладнання для смол, компресор, систему охолодження, обробку на винос або подальшу обробку.
Спочатку перевірте вертикальний шлях. Будівля потребує достатньої висоти для машини, доступу до платформи та запланованого підйому. Позначте маршрут головки матриці та компонентів екструдера, якщо технічне обслуговування потребує видалення верхньої частини. Перевірте вантажопідйомність крана та радіус гака за остаточним кресленням.
Сторінка KGB110A публікує 0,3 МПа та 120 л/хв для охолоджуючої води. У аркуші проекту також необхідно ввести температуру на вході, обмеження повернення, якість води, фільтрацію та обсяг контуру. Число витрати без температури не може визначити розмір системи охолодження.
Для стисненого повітря на сторінці вказано 0,8 МПа та 1,8 м³/хв. Підтвердьте піковий і середній попит, розмір приймача, точку роси, фільтрацію та розмір підключення. Великі подуви можуть знизити тиск, якщо жатка занижена.
На сторінці зазначено середнє споживання енергії від 52 до 60 кВт. Оскільки кВт — це потужність, сприймайте це як опубліковане довідкове значення робочої потужності. Не перетворюйте його в кВт-год на частину.EUROMAP 46.2прив’язує вимірювання енергії, пов’язане з виробом, до даної машини, прес-форми та продукту за стабільних умов.
Theпосібник із заводських утилітохоплює електричні межі, повітря, воду, будівельні роботи та доступ. Використовуйте остаточний загальний креслення, а не загальнодоступний конверт для затвердження встановлення.

Підтвердьте конфігурацію за допомогою випробування продукту з можливістю відстеження
Заводське випробування має відтворити роботу продукту, описану у файлі зразка. Повинні бути наявні схвалена форма, смола та основні опції. Якщо використовується замінник, запишіть різницю та відповідно обмежте висновки.
Сплануйте послідовність зразків перед запуском. Пронумеруйте деталі в порядку формування. Визначте, коли починається стабільне виробництво та скільки триває вікно вимірювання. EUROMAP 46.2 вимагає стабільних умов машини для свого методу використання енергії, пов’язаного з продуктом, і документує якість продукту як частину контексту тестування.
- Визначте конфігурацію.Запишіть серійний номер машини, опцію головки, інструменти для матриці, версію прес-форми, контролер і встановлену автоматизацію.
- Перевірте формулювання.Запишіть сорт смоли, постачальника, колір, добавки та вміст повторного помелу з фактичного пробного матеріалу.
- Зафіксуйте рецепт.Збереження температур, параметрів пострілу, профілю стіни, параметрів обдування, умов охолодження та часу автоматизації.
- Закрийте баланс маси.Зважте продукт, кожну потік обрізки та повний загальний удар. Порівняйте його з цитованою основою голови.
- Виміряйте настінну карту.Використовуйте пронумеровані місця та узгоджений метод. Зберігайте показання пов’язаними з кожним номером зразка.
- Виконайте функціональні перевірки.Застосовуйте лише специфічні для продукту випробування та обмеження, зазначені в затверджених вимогах.
- Порахуйте вихід чесно.Окремий сухий цикл, загальні цикли, прийняті частини, забраковані та зупинені протягом узгодженого періоду.
- Запис комунальних послуг.Вимірюйте потужність, повітря та воду на визначених межах під час виготовлення прийнятого продукту.
- Закрити відкриті елементи.Вкажіть власника кожного відхилення, коригувальну дію, вимогу до доказів і термін виконання.
Не вибирайте для звіту лише найкраще. Зберігайте послідовність, яка показує варіації. Якщо рецепт зміниться, почніть нову групу зразків. Це відокремлює розробку процесу від свідчень про прийняття.
Перед початком тесту погодьте вимірювальні інструменти. Запишіть роздільну здатність шкали, метод товщини та стан калібрування, якщо вони впливають на результат. Використовуйте ті самі інструменти для послідовності зразків. Якщо покупець і постачальник вимірюють різними методами, порівняйте ці методи, перш ніж вирішити, що частини не збігаються.
Невдалий результат потребує контексту. Зберігайте відповідні налаштування, історію тривог, номер зразка та протокол перевірки. Виправлена частина може підтвердити ремонт, але вона не повинна стерти попередні відхилення. Ця історія допомагає команді вирішити, чи є виправлення стабільним чи тимчасовим.
Зберігайте необроблені дані, фотографії, експорт рецептів і підписані підсумки разом. Theпосібник із заводських приймальних випробуваньнадає ширший протокол для перевірки машин, продуктів і документів.
Використовуйте чотири ворота, щоб вирішити, чи підходить KGB110A
KGB110A належить до короткого списку, коли закриваються чотири докази. По-перше, прес-форма відповідає валику, конверту, діапазону товщини та руху. По-друге, вибрана головка може забезпечити загальний переріз із корисним діапазоном керування. По-третє, екструзійне відновлення підтримує цільовий цикл фактичним матеріалом. По-четверте, фабрика може постачати необхідні комунальні послуги та обробку.
Табличка 160L не може замінити жодні ворота. Довга частина може не пройти перевірку форми. Важка частина може не пройти перевірку удару. Короткий цикл може не пройти перевірку відновлення. Фабрика з обмеженою висотою може не пройти перевірку встановлення.
Зменште діапазон машин, коли виріб і форма набагато менші, а більша платформа не додає корисної потужності. Перемістіть вгору або вимагайте іншу конфігурацію, коли загальна порція, простір форми або затискач перевищують перевірений діапазон. TheКерівництво KGB100B 120Lзабезпечує суміжні інженерні перевірки нижнього діапазону.
Завершіть вибір підписаною матрицею вимог. У кожному рядку має бути вказано дані покупця, запропоновану конфігурацію та докази відповідності. Невідомі елементи повинні залишатися відкритими, а не замінюватися припущеннями про брошуру.
Тоді модель машини є результатом файлу продукту. Цей порядок дає дизайнеру прес-форм, машинобудівнику та покупцеві один набір фактів для роботи.
Часті запитання
Для яких продуктів призначена видувна машина KGB110A 160L?
На сторінці продуктів Kinggle перераховані бочки, меблі, поплавці, понтони, іграшки, автозапчастини та огорожі. Це сімейства програм. Конкретний продукт все ще потребує перевірки на відповідність прес-формі, загальну масу заготовки, потребу в затиску, матеріал, охолодження та видалення.
Чому я повинен надсилати фізичний зразок, а також малюнок?
Креслення визначає затверджену геометрію, а зразок допомагає команді інженерів перевірити вагу, лінію розділення, обрізку, розподіл стінок і поводження. Використовуйте обидва, коли можливо. Креслення та письмові тести повинні контролювати, чи зразок відрізняється від поточного дизайну.
Чи є продуктивністю 320 шт./год KGB110A?
Ні. Сторінка KGB110A позначає 320 шт./год як сухий цикл. Прийнятий вихід повинен включати екструзійне відновлення, формування заготовок, видування, охолодження, винос, обрізку, відбраковування та підраховані зупинки з виробничою формою та смолою.
Чи може готова ПЕ деталь вагою 15 кг працювати на KGB110A?
У загальнодоступній таблиці вказано 9(15) кг як еталонну вагу акумулятора PE, а не ємність готового продукту. Маса брутто заготовки включає продукт і всю обробку. Підтвердьте вибраний напір, основу смоли та робочий запас, а потім підтвердьте результат у випробуванні продукту.
Чи виготовляє стандарт KGB110A багатошарові вироби?
В описі продукту згадуються одношарові та багатошарові рішення, тоді як у загальнодоступній таблиці вказано один шнек і один двигун екструдера. Багатошаровий проект потребує окремого креслення шляху плавлення, списку екструдерів, конфігурації головки, діапазону співвідношення шарів і переглянутого аркуша корисності.
Що має бути включено до запиту KGB110A?
Надішліть креслення продукту, зразки фотографій, розміри, вагу нетто, настінну карту, смолу, оцінку оздоблення, тести якості, прийнятний цільовий вихід, дані форми та заводські утиліти. Потім Kinggle може підтвердити головку, простір для прес-форми, розташування екструзії та план приймання.
Надішліть докази товару, а не лише том
Поділіться з Kinggle файлом зразка, інформацією про форму, цільовим виходом і умовами виробництва. Команда проекту може використати ці факти для підтвердження конфігурації KGB110A та визначення випробування продукту.
Надішліть запит на перегляд конфігурації KGB110AДжерела та оглядова база
- Kinggle, накопичувальна видувна машина на 160 л, модель KGB110A. Позиціонування продукту, специфікації та заявлене застосування, перевірено 15 вересня 2026 р.
- Процес продажу Kinggle. Запит на інформацію про продукт і заявлений робочий процес перевірки, перевірено 15 вересня 2026 р.
- Інструкція з експлуатації Moog DigiPack III розміщена на Kinggle. Збережені файли продукту та запрограмований контроль товщини стінки для акумуляторних або безперервних машин.
- EUROMAP 46.2, Екструзійно-видувні машини, визначення енергоспоживання, пов’язаного з продуктом. Версія 1.0, січень 2014 р.
Примітка редакції:Kinggle є виробником і видавцем цього посібника. Дані про продукт представлені як інформація, опублікована першою стороною. Підписана специфікація проекту та засвідчене випробування повинні контролювати замовлену машину.