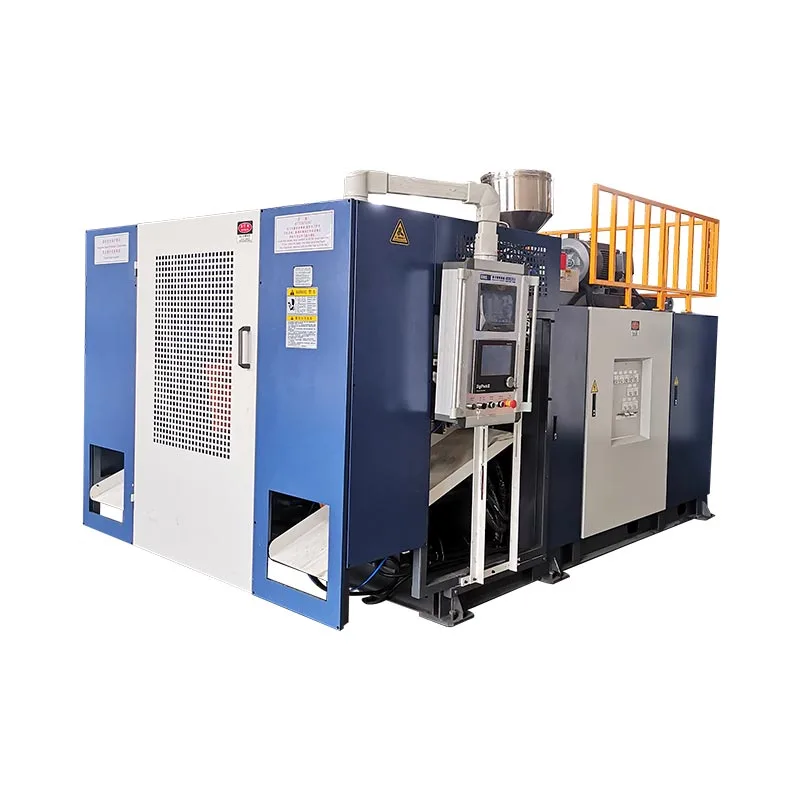
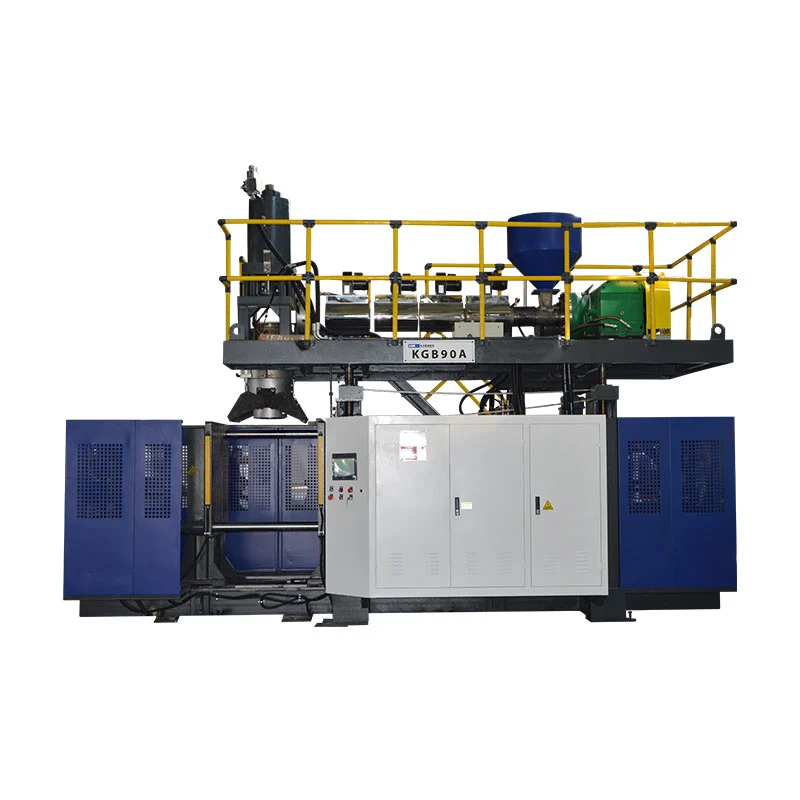
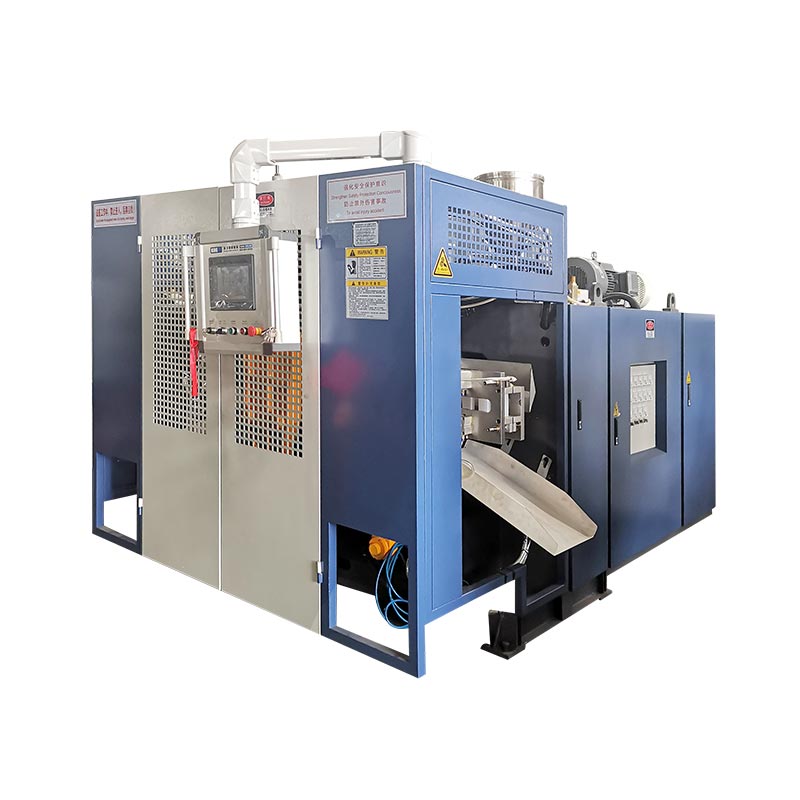
KGB200L/LP — це акумуляторна видувна платформа Kinggle класу 250 л для двокільцевих хімічних бочок об’ємом 220 л. Для робочого проекту потрібно більше, ніж машина для формування. Він також потребує схваленої специфікації барабана, відповідного HMWHDPE, форми та конструкції охолодження, програми паризону, виносу та видалення герметичності, перевірки якості з можливістю відстеження та заводського плану приймання.
Лінію хімічного барабана слід планувати від готової упаковки назад. Барабан повинен вмістити запланований вміст. Він повинен витримати визначені випробування на використання та транспортування. Його закриття, настінна карта та виробничі записи повинні залишатися під контролем. Сам по собі швидкий цикл сушіння нічого з цього не підтверджує.
Цей довідник слідує за одним барабаном через повну комірку. Він відокремлює опубліковані машинні дані від вхідних даних проекту. Він також показує, які результати необхідно підтвердити під час виробничих випробувань.

- Закріпіть креслення барабана, закриття, матеріал, вагу нетто та настінну карту.
- Перетворіть готову вагу в масу брутто, включно з усім розрахунком.
- Встановіть відповідність між головкою, програмою опалення, формою та охолодженням для критичних зон.
- Визначте обробку, видалення спалаху та перевірку як частину циклу.
- Прийміть лінію із схваленою смолою, параметрами виробництва та вимірюваними критеріями проходження.
Що насправді включає повний 220-літровий хімічний барабанний елемент
Машина формує порожнисте тіло. Осередок виготовляє повторювані, прийняті барабани. Ця різниця змінює список покупок. Це також змінює питання, які ставляться під час розробки.
Обладнання для попереднього виробництва може включати зберігання смоли, транспортування, сушку або змішування, якщо цього вимагає рецептура. Для дозування барвників і добавок потрібні контрольовані рецепти. Повторне подрібнення вимагає визначеного джерела, стану частинок і дозволеного співвідношення. Ці предмети визначають, що потрапляє до екструдера. Нестабільна подача не може дати стабільну заготовку.
Основна комірка містить систему екструдера, накопичувальну головку, затискний вузол, прес-форму, видувні штифти або систему нижнього видування, гідравлічну систему та елементи керування. Kinggle'sСторінка продукту KGB200L/LPв опублікованому описі також перелічено регулятор товщини MOOG 100, руку робота та систему видування знизу. Остаточне замовлення має визначати точні поставлені версії.
Робота на нижній частині починається, коли форма відкривається. Гарячий барабан потребує контрольованого видалення. Верхню і нижню пластини необхідно зрізати, не пошкоджуючи ущільнювальні поверхні. Отвори можуть потребувати механічної обробки або обробки. Можливо, знадобиться підгонка запірок. Після цього кожна прийнята бочка потребує узгоджених перевірок розмірів, ваги, стінок і герметичності.
Обладнання для охолодження, стиснене повітря, транспортування матеріалів, збирання обрізків і безпечний доступ знаходяться навколо цієї камери. За його межами може розташовуватися лабораторія або зона якості. Ця зона обробляє триваліші тести, збережені зразки та перегляд записів.
Повна область також називає кожну межу. Хто постачає охолоджувач форми? Хто надає компресор і ресивер? Хто підключає робот-охорону? Хто постачає тестер витоку? Якщо межа не має власника, це часто стає затримкою запуску.
Заблокуйте специфікацію барабана перед вибором остаточної конфігурації
Фраза «бочка 220 літрів» не є повною специфікацією. Два барабани можуть мати спільний номінальний об’єм, але потребують різних умов процесу. Барабан з подвійним кільцем із закритою головкою має різні горловини та зони обробки, ніж барабан із відкритою головкою. Система закриття, вміст і маршрут транспортування також впливають на тестування.
Почніть з контрольованого малювання. Включіть габаритні розміри, номінальну місткість і ємність, отвори, деталі закриття, дзвіночки, кільця, ручки та області етикеток. Позначте лінію проділу і відщипніть. Визначте кожен розмір, який впливає на заповнення, палетування, штабелювання або підгонку кришки.
Додайте пронумеровану карту товщини стінок. Карта повинна охоплювати верхнє кільце, плече, бічні стінки, нижнє кільце, основу, шийки та зони затискання. Одне середнє число стіни не може показати, як розподіляється смола. На сторінці Kinggle вказано від 3,5 до 4 мм для опублікованого застосування 200 л. Використовуйте це як посилання на конкретну сторінку, а не як заміну затвердженої настінної карти.
Запишіть чисту формувану вагу. Не включайте окремо зібрані затвори. Потім оцініть верхню хвіст, нижній хвіст, обрізок шиї та будь-який інший обрізаний матеріал. Це створює загальну цільову суму. 12-кілограмовий готовий барабан може потребувати порції понад 12 кг, тому що процес також повинен утворювати знімний матеріал.
Цільовий вміст належить до файлу. Додайте щільність, в’язкість, температуру наповнення, тиск пари, вимоги до хімічної сумісності та очікуваний час зберігання. Покупець також повинен вказати, чи буде в барабані перевозити регульовані небезпечні вантажі. Ця відповідь змінює шлях перевірки.
Kinggle'sпроцес продажузапитує фотографії, малюнки, вагу, розмір, матеріал, товщину, щоденну продуктивність і хімічну стійкість. Ці вхідні дані мають складати одне досьє барабана з контрольованим переглядом. Котирування, дизайн прес-форми та план приймання повинні вказувати на ту саму редакцію.
Прочитайте опубліковані дані KGB200L/LP як один відповідний набір
Сторінка KGB200L/LP містить корисні початкові параметри. Він визначає максимальний клас контейнерів 250 л, машину 39 т і фіксовану систему відкриття-закриття. У ньому також зазначено силу затиску 760 кН, валик 1300 на 1500 мм і максимальний розмір форми 1100 на 1700 мм.
Загальнодоступна екструзійна таблиця показує два 100-міліметрові гвинти з співвідношенням L/D 32. Опублікована продуктивність плавлення HDPE становить 180 кг/год на шнек. У таблиці також наведено довідкову вагу акумулятора 25 л і 18 кг поліетиленового акумулятора. Це значення машинної сторінки. Вони не підтверджують конкретний барабан, смолу чи цикл без відповідного випробування.
| Опубліковано позицію KGB200L/LP | Цінність веб-сайту | Що проект ще повинен перевірити |
|---|---|---|
| Максимальна місткість контейнера | 250 л | Фактична прес-форма, попит на порції, геометрія та шлях видалення |
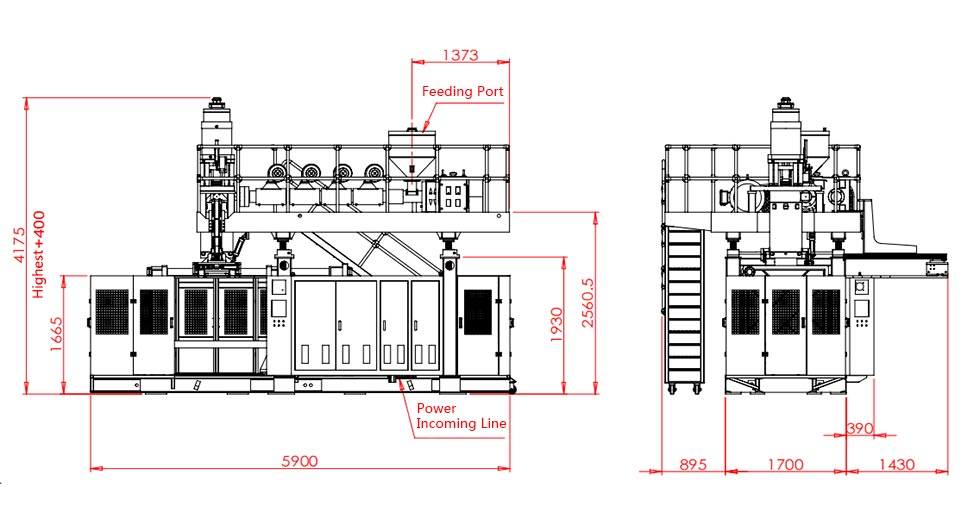
| Розмір і вага машини | 9,5 х 4,1 х 6,5 м; 39 т | Розчищення обслуговуючого персоналу, фундамент, транспортний розділ і план підйому |
| Сила затиску | 760 кН | Прогнозована площа, тиск удару, навантаження на відтискання та запас |
| Максимальний розмір форми | 1100 х 1700 мм | Повний конверт форми, шланги, колектори та рухомі частини |
| Товщина форми | від 810 до 950 мм | Закритий стек прес-форм і креслення інтерфейсу плити |
| Гвинт і L/D | 100 мм х 2; 32 L/D | Впорядкована архітектура шарів, клас смоли та система кольорів |
| Опублікована потужність плавлення HDPE | 180 кг/год х 2 | Стабільний вихід із схваленою формулою HMWHDPE |
| Акумулятор | 25 л; 18 кг поліетилену | Загальна паразонна маса, резервний і запрограмований профіль |
| Подуйте повітрям | 0,8 МПа; 1,8 м³/хв | Необхідна якість повітря, максимальний потік, ресивер і тиск у машині |
| Охолоджуюча вода | 0,3 МПа; 120 л/хв | Температура подачі, температура зворотної лінії, якість і теплове навантаження |
| Опублікована довідка про потужність | Середня потужність 70-80 кВт | Межа вимірювання, продукт, налаштування та стан виробництва |
На сторінці також відображається 300 шт./год як «Вихід (сухий цикл)». Це не випуск продукції для хімічних барабанів. Він описує довідник про рух сухої машини. На тій самій сторінці окремо публікується від 17 до 20 барабанів на годину для застосування в хімічних бочках. Зберігайте обидві етикетки недоторканими.
Правильна ціль прийняття не є жодним числом само по собі. Приймаються бочки в узгоджений термін за затвердженими умовами виробництва. Прогон повинен включати екструзію, видування, охолодження, винос, обрізку, перевірку та підрахунок зупинок.
Читання даних у зв’язаних групах. Розміри форми відповідають ходу відкриття та шляху видалення. Акумуляторна маса відноситься до валової маси дробу та смоли. Потік повітря залежить від тиску в машині. Одне велике значення не може компенсувати слабкий збіг в іншому місці комірки.
Чому суфікс /LP не повинен зникати з цитати
Зараз Kinggle публікує дві пов’язані сторінки продукту. Одна з них — спеціалізована хімічна бочкова платформа KGB200L/LP. Інша назва KGB200L 220 літрова пластикова барабанна машина. Їх спільний клас 250L не робить назви моделей взаємозамінними.
На сторінці KGB200L/LP указано машину вагою 39 т і два гвинти 100 мм. Його опис зосереджений на двошаровій акумуляторній головці. На сторінці KGB200L вказано машину вагою 36 т і один шнек 120 мм. Видає 320 кг/год для HDPE. Обидві сторінки показують однакову широку зону форми та еталонний затиск 760 кН.
Ця різниця вказує на архітектуру, а не лише на ємність. Схема з двома екструдерами може підтримувати впорядковану шарову структуру або поділ матеріалу. Компонування з одним екструдером обслуговує інший шлях плавлення. Точна функція кожного шару все ще потребує письмової схеми процесу. Ніколи не припускайте, що два екструдери автоматично створюють необхідний бар’єр, структуру переробленого вмісту або колірне розташування.
Публічне позиціонування KGB200L/LP
Спеціалізована двокільцева хімічна бокова платформа 220л. На сторінці вказані два гвинти 100 мм, опис двошарової головки та вага машини 39 т.
Публічне позиціонування KGB200L
Пластмасова барабанна машина 220 літрів. На сторінці вказано один шнек діаметром 120 мм, продуктивність розплаву HDPE 320 кг/год і вага машини 36 т.
Замовлення на купівлю має містити повну модель, редакцію та конфігурацію. Додайте креслення процесу. Перелічіть кожен екструдер, двигун, шнек, патрубок головки та контролер. Покажіть, який матеріал живить кожен уривок. Якщо співвідношення шарів контролюється, визначте його робочий діапазон і метод перевірки.
Цей контроль захищає обидві сторони. Покупець отримує задуману архітектуру. Постачальник отримує стабільне технічне завдання. Він також зберігає списки запасних частин, електричні креслення та навчання операторів у відповідності до встановленої машини.
Контролюйте HMWHDPE як виробничий ресурс, а не загальну марку
Посилання на додаток Kinggle називає HMWHDPE. Акронім описує високомолекулярний поліетилен високої щільності. Він не визначає одну точну оцінку. Продуктивність барабана залежить від обраної смоли, складу, історії обробки та дизайну упаковки.
У затвердженому файлі матеріалу має бути назва постачальника та клас. Додайте паспорт матеріалів, кольорову маткову суміш, добавки та правила контролю змін. Запишіть, як ідентифікуються вхідні партії. Якщо допускається альтернативний клас, зазначте перевірку на схвалення, перш ніж він почнеться у звичайному виробництві.
Regrind потребує власного правила. Відокремте чисту обробку від переробленого матеріалу після використання. Визначте дозволене джерело, препарат, розмір частинок, зберігання та співвідношення суміші. Записуйте, як оператори реагують на зупинку шліфувальної машини або конвеєра. Відсоток на екрані рецепту мало цінний, якщо фактичний потік корму не контролюється.
Волога, забруднення та дрібні фракції можуть порушити подачу або якість поверхні. Температура матеріалу та об'ємна поведінка також можуть змінити відновлення. Перевірте реальну систему під час виробничих випробувань. Смола повинна проходити через призначений бункер, блендер, конвеєр і петлю повторного подрібнення.
Якщо барабан буде містити хімікати, сумісність належить до готової пакетної програми. Формувальна машина не може сама встановити сумісність. Передбачувана речовина, тривалість зберігання, вплив навколишнього середовища та відповідні правила визначають докази.
Зміна матеріалу може змінити міцність розплаву та провиснути. Це може змінити спосіб розтягування парисона навколо кілець і кутів. Тому матеріальне затвердження іпаризонне програмуванняне слід керувати окремими проектами.
Побудуйте перетин навколо кілець, плечей, основи та замків
Великий барабан не розтягується рівномірно. Плече рухається по одній частині форми. Нижній кут пересувається поверх іншого. Кільця, контакти основи та зони шиї вимагають різний матеріал. Один проміжок кубика не може однаково обслуговувати кожну зону.
Почніть з маси. Додайте готовий барабан, верхній спалах, нижній спалах, обрізок шиї та інше оздоблення. Це загальна паризонна маса. Порівняйте його із замовленою ємністю акумулятора під затверджену смоляну основу. Залиште інженерний резерв замість того, щоб точно відповідати опублікованому максимуму.
готова барабанна маса + верхня кришка + нижня хвіст + лом шиї або ручки + інший обрізаний матеріал
Далі нанесіть на карту паризон уздовж його довжини. Використовуйте пронумеровану настінну карту із затвердженого барабана. З’єднайте кожне критичне місце барабана з положенням у програмі parison. Перший профіль – лише початковий рецепт. Виробничі випробування повинні оновити його за результатами вимірювання стіни.
Слідкуйте за зонами подвійних кілець. Занадто мало матеріалу може зменшити локальну стінку або змінити геометрію кільця. Занадто багато може збільшити вагу, час охолодження та спалах. Горловини та застібки потребують стабільної геометрії. Основа потребує достатнього матеріалу для контакту та удару. Жодна з цих цілей не вирішується, якщо зробити весь барабан важчим.
Розряд акумулятора також має значення. Заготовка повинна надходити у форму протягом контрольованого часу. Температура розплаву, швидкість вивантаження, рух між матрицею та час закриття форми взаємодіють. Якщо заготовка висить надто довго, саг змінює карту стіни до того, як форма закриється.

Збережіть остаточний профіль із номером версії. Запишіть інструменти матриці, смолу, задані значення температури, час розряду та карту стінки зразка. Профіль без цих умов важко відтворити.
Розглядайте барабанну форму та контур охолодження як одне проектне рішення
Конверт із загальнодоступною формою є лише перевіркою придатності. Це не доводить, що форма рівномірно охолоне, звільнить барабан чи очистить робота. Перегляньте всю збірку форми. Включно з колекторами, згинами шлангів, обдувом, рухомими вставками, затискачами та точками підйому.
Лінія проділу і відщип повинні обійтися щільною заготовкою. Розріз повинен повністю закриватися, не затримуючи зайвий матеріал. Флеш-кишені потребують місця для очікуваної маси. Деталі шийки та нижнього дуття повинні відповідати кресленню барабана та методу фінішної обробки.
Охолодження має відповідати тепловому навантаженню барабана. Кільця і товсті переходи можуть утримувати тепло. Широкі боковини можуть деформуватися під час зняття. Основна та закрита зони можуть потребувати суворішого контролю температури. Проектуйте канали відповідно до цих потреб замість використання однієї простої схеми для всієї форми.
Розділіть форму на названі зони охолодження. Задайте кожній зоні цільовий потік і умови входу. Забезпечте доступні підключення та план промивання. Під час випробування записуйте температуру подачі та зворотної лінії. Лише вимірювання тиску не може показати, чи виходить тепло з кожного контуру.
Температура видалення є частиною циклу. Достроковий випуск може збільшити вихід, поки барабан ще м’який. Тоді робот, конвеєр або оператор можуть деформувати кільця або ущільнювальні поверхні. Визначте умови безпечного видалення з розмірними та функціональними доказами.
На сторінці Kinggle вказано 0,3 МПа та 120 л/хв як еталонні показники води для охолодження машини. Ці значення допомагають визначити розмір з’єднання. Вони не є повною специфікацією чилера. Остаточний пакет охолодження вимагає температури води, умов навколишнього середовища, теплового навантаження на форму, теплового навантаження машини, стабільності потоку та якості води.
ВикористовуйтеЕкструзійно-видувне формування посібник з проектуванняперевірити вентиляцію, віджим, охолодження та випуск. Помістіть прийнятий креслення форми в той самий технічний файл, що й макет машини.
Заплануйте вивіз, видалення спалаху та перевірку герметичності всередині циклу
Цикл формування не закінчується, коли форма відкривається. Великий барабан все ще потребує безпечного зняття та контрольованої обробки. Ці кроки можуть стати реальним обмеженням випуску, якщо їх додати після створення машини.
Почніть з виносу. Визначте місце захоплення, температуру барабана, корисне навантаження та шлях руху. Робот повинен очистити форму, охорону та видування обладнання. Його рукоятка не повинна здавлювати тепле кільце або помічати панель етикетки. Точка передачі повинна підтримувати барабан без неконтрольованого кочення.
Далі намалюйте кожен розріз. Верхній спалах, нижній хвіст і шия можуть потребувати різних інструментів. Захистіть закриваючі поверхні та критичні розміри. Зберіть обробку, не змішуючи її зі сміттям підлоги. Якщо чиста обробка повертається до процесу, покажіть шлях до подрібнювача та блендера.
Тестування на витік потребує письмових меж. Визначте перевірені отвори, умови закриття, метод тиску або вакууму, час стабілізації, час випробування та поріг відхилення. Також визначте, що відбувається після невдачі. Відбракований барабан повинен залишатися простежуваним до його порожнини, часового вікна та запису процесу.
| Станція | Введення | Вихід | Докази для захоплення |
|---|---|---|---|
| Робот винос | Теплий формований барабан | Підтримуваний барабан на станції тримування | Зазор, сліди захоплення, час циклу та повторюваність |
| Дефлашування | Барабан з технологічною обрізкою | Очистіть готові краї | Якість нарізки, пошкодження барабана та обрізна маса |
| Фініш відкриття | Формовані шиї | Інтерфейси, готові до закриття | Розміри, поверхні та результати вимірювання |
| Тест на герметичність | Готовий барабан і пробні закупорки | Пройти або відстежити відхилення | Рецепт, результат, ID приладу та позначка часу |
| Остаточна перевірка | Перевірений барабан | Прийнятий продукт або контрольований брак | Вага, настінна карта, розміри та зовнішній вигляд |
Час кожної станції під час заводських випробувань. Формувальна машина може чекати, оскільки шлях вивезення довгий або станція обробки заповнена. Ці затримки належать до прийнятого результату. Вони не повинні бути приховані за номером сухого циклу.
Окремі можливості машини від схвалення упаковки ООН
На сторінці продукту Kinggle зазначено, що барабани з опублікованої заявки можуть пройти тест на падіння з висоти 3 метри та пройти сертифікацію ООН. Тримайте цю претензію прив’язаною до зазначеної заявки. Не переписуйте його як гарантію для кожної бочки, наповнювача чи ринку.
Машина не може надавати знак упаковки ООН. Схвалення поширюється на тип конструкції упаковки відповідно до відповідної системи. Готова бочка, кришки, вміст або тестове середовище, підготовка, кондиціонування та результати тестування – все має значення. Постійний виробничий контроль також має значення після того, як проект пройде.
Європейська економічна комісія ООН публікуєТипові правила ООН. Редакція 24 була опублікована в 2025 році. Застосовні національні або модальні правила можуть використовувати певне видання або додавати вимоги. Підтвердьте повноваження, випробувальну лабораторію та шлях затвердження для цільового ринку.
Створіть два рівні доказів. Перший - це заводські випробування машини. Це доводить, що впорядкована клітина працює узгодженим барабаном за певних умов. По-друге, це перевірка типу упаковки. Це підтверджує готову упаковку відповідно до застосовної програми. Одне іншого не замінює.
Під час випробувань машини виміряйте функції, які підтримують подальше тестування. Запишіть масу нетто, валову масу дробу, стінну карту, розміри закриття, геометрію кільця, результат витоку та налаштування процесу. Зберігайте марковані зразки. Це дає групі тестувальників упаковки вихідну партію, яку можна відстежити.
Щоб отримати докладніші відомості про наміри тестування продукту, використовуйте існуючий Kinggleпосібник з випробування на падіння хімічної бочки. Нехай ця стаття буде зосереджена на виробничій камері. Таке розділення допомагає покупцям знайти або відповідь на тему машинної інтеграції, або відповідь на тестування, не читаючи двох сторінок, які говорять про те саме.
Розрахувати прийнятний вихід на основі реальних виробничих подій
Сторінка продукту публікує від 17 до 20 барабанів на годину для його названого застосування. Це корисна довідка щодо планування. Це не гарантована ставка для іншого барабана. Вага, настінна карта, смола, охолодження форми, винос і перевірка можуть змінити результат.
Почніть з бігу на час. Враховуйте кожну подію формування. Потім класифікуйте кожен барабан як прийнятий, відхилений або очікує випробування. Записуйте кожну зупинку та її причину. Використовуйте той самий план якості, який керуватиме виробництвом.
прийняті барабани ÷ спостережені хвилини виробництва x 60
Також обчисліть валову потребу в матеріалах. Помножте валову масу заготовки на кількість формувань за годину. Не множте вагу готової бочки на каталожну ціну. Цей ярлик ігнорує спалах, відмову, стартовий матеріал та інші втрати процесу.
загальна маса заготовки х процеси формування за годину
Відокремте продуктивність першого проходу від переробки або повторного тестування. Барабан, який вийшов з ладу на станції витоків і пізніше пройшов після регулювання закриття, не повинен зникати з журналу подій. Причина має значення. Це може вказувати на формування, оздоблення, вузол закриття або тестер.
Охолодження часто контролює цикл. Якщо додаткові кілька секунд захищають геометрію кільця, цей час належить до прийнятної норми. Швидший випуск, який створює овальні горловини або нестабільні розміри, не є підвищенням продуктивності.
Використовуйте досить тривалий цикл, щоб виявити відновлення та баланс за течією. Запишіть налаштування машини на початку та в кінці. Theкерівництво по часу циклупояснює, як розділити екструзійне відновлення, формування, охолодження та транспортування. Theенергетичний посібникпояснює, чому потужність і енергія на прийнятий барабан потребують встановленої межі вимірювання.
Корисний остаточний набір KPI включає прийняті барабани на годину, продуктивність першого проходу, кілограми брутто на прийнятий барабан, кілограми обрізки на барабан, підрахований час простою та енергію на прийнятий барабан. Кожне число потребує узгодженого правила початку та зупинки.
Сплануйте межі заводу навколо вершин, доступу та відводу тепла
Розміри громадської машини 9,5 на 4,1 на 6,5 м. Ця коробка не є місцем для встановлення. Оператори, зміни форм, платформи, шафи, труби, конвеєри та охорона виходять за його межі. Покрівля також повинна дозволяти зведення та обслуговування.
Почніть з креслення компонування обладнання. Додайте простір для технічного обслуговування для гвинтів і гідравлічних компонентів. Позначте шлях прес-форми від вантажівки чи складу до валиків. Перевірте вантажопідйомність крана або навантажувача в кожній точці. Показати, куди будуть рухатися видалені гарячі барабани та спалах.
Стиснене повітря потребує тиску та потоку на з’єднанні машини. Kinggle видає 0,8 МПа і 1,8 м³/хв. Компресорна повинна враховувати втрати в лінії, інших користувачів, піковий попит, об’єм ресивера та обробку повітря. Процес видування також потребує узгодженої якості повітря.
Для охолодження потрібна стабільна температура та потік. На публічній сторінці вказано 0,3 МПа та 120 л/хв. Попросіть лист теплового навантаження, який відокремлює прес-форму, гідравліку та інших споживачів. Розмір холодильної машини або градирні враховуйте місцеві умови навколишнього середовища та якість води.
Планування електрики потребує підключеного навантаження, напруги, частоти, траси кабелю, захисту та перевірки трансформатора. Рядок «середнє енергоспоживання» на сторінці від 70 до 80 кВт є посиланням на потужність. Це не встановлене навантаження і не енергія на барабан.

Перегляньте повнийплан інженерного обслуговування видувного формуванняз машиною та допоміжними постачальниками. Внесіть усі умови поставки та межі в технічну угоду.
Проведіть приймальне випробування, яке слідує за однією партією бочки з можливістю відстеження
Під час заводських приймальних випробувань слід використовувати затверджені креслення барабана, форму та матеріал. Якщо виробнича смола недоступна, задокументуйте заміну та межі результату. Не називайте рух сухої машини приймальним випробуванням продукту.
Узгодьте план тестування перед візитом. Назвіть інструменти, розмір вибірки, тривалість циклу та межі прийнятності. Визначте, як рахувати зупинки. Визначте, які налаштування можуть змінюватися під час виконання та хто затверджує зміни.
- Перевірте збірку.Перевірте повну модель KGB200L/LP, екструдери, головку, контролер, затискач, робота, нижнє видування, захист і замовлені допоміжні пристрої відповідно до контракту.
- Перевірте калібрування та утиліти.Записуйте ідентифікатори інструментів. Перевірте умови живлення, повітря та охолодження на межі машини.
- Завантажте затверджений матеріал.Запишіть сорт смоли, партію, колір, добавку та рецепт повторного подрібнення. Дотримуйтеся наміченого шляху транспортування.
- Стабілізуйте процес.Досягніть повторюваних умов плавлення, відновлення акумулятора, поведінки розряду, охолодження та виведення перед початком офіційного запуску.
- Заморозьте початковий рецепт.Зберігайте температури, швидкості, профіль парисона, час, тиск і параметри нижньої течії за допомогою одного номера версії.
- Запустити узгоджене вікно.Підрахувати відформовані, прийняті та забраковані барабани. Записуйте кожну зупинку із зазначенням тривалості та причини.
- Виміряйте план зразка.Перевірте масу, розміри, карту стінок, геометрію кільця та горловини, якість обробки, зовнішній вигляд та результат витоку.
- Аудит залишкового балансу.Підтвердьте, що робот, обрізка, тестер і конвеєри можуть підтримувати швидкість формування без небезпечного накопичення.
- Закрити всі відхилення.Запишіть результат, власника та метод повторного дослідження. Не приховуйте відкриту проблему в загальній заяві «тест пройдено».
Зберігайте зразки від початку, середини та кінця. Позначте на кожній бочці час, рецепт і результат. Зберігайте настінну карту та записи про витоки разом зі звітом про випробування. Це перетворює відвідування фабрики в доказ, який може підтримувати подальший запуск і усунення несправностей.
Сфотографуйте затверджені зразки та їх етикетки. Експортуйте остаточний рецепт перед вимкненням. У звіті також має бути перераховано невирішені спостереження, які не викликали відхилення. Ці деталі дають команді сайту чітку точку перезапуску після встановлення.
Випробування функціональних пакетів можна спостерігати під час проекту машини, якщо метод узгоджено. Проте офіційне затвердження типу конструкції може відбутися в іншому місці. Зберігайте ці звіти окремо. У кожному звіті має бути вказано, що саме він доводить.
Процес продажу Kinggle включає перевірку, тестування та запрошення приєднатися до тестування. Використовуйте цю можливість, щоб стежити запосібник із заводських приймальних випробувань. Після доставки повторіть приймальний прогін на визначеному місці з установленими комунікаціями та локальною системою матеріалів.
Створіть готовий запит на пропозицію для камери KGB200L/LP
Корисний запит дозволяє постачальнику перевірити весь шлях виробництва. Почніть з барабанного файлу. Додайте малюнок, фотографії та фізичний зразок, якщо є. Вкажіть, чи має продукт об’єм 200 л, 220 л чи інший розмір із запропонованого класу.
Надайте чисту формульну вагу, оцінку валового удару та пронумеровану настінну карту. Назвіть сорт, колір, добавки та правило повторного подрібнення. Вкажіть вміст, систему закупорювання, вимоги до хімічної стійкості та відповідні випробування упаковки.
Визначте продуктивність як прийняті барабани на годину. Додайте річний обсяг, структуру змін і заплановані зміни. Опишіть вивіз, обрізку, обробку відкриття, перевірку на герметичність, перевірку, маркування та палетування. Позначте, які товари Kinggle має пропонувати, а які поставить покупець.
Додайте заводські дані. Включіть напругу, частоту, потужність стисненого повітря, джерело охолодження, діапазон навколишнього середовища, висоту, висоту будівлі, потужність крана та доступний план поверху. Додайте бажану орієнтацію машини та потік барабана.
Попросіть письмову відповідь із повною конфігурацією KGB200L/LP. Він повинен включати оболонку прес-форми, архітектуру екструдера та головки, основу накопичувача, утиліти, допоміжний список, макет, план приймання та передачу даних. Не приймайте «стандартну конфігурацію» як єдиний опис.
Остаточне рішення має пов’язувати кожну важливу вимогу до барабана з характеристикою чи тестом машини. Якщо одна вимога не має власника, закрийте її до випуску замовлення. Якщо ви все ще збираєте файли, використовуйте Kinggleцентр завантаженьівідео машинидля наявних посилань. Потім надішліть пакет контрольованого проекту черезконтактна форма.
Часті запитання
Ці відповіді охоплюють питання купівлі, які найчастіше змінюють конфігурацію або план прийому. Вони використовують поточні сторінки продукту Kinggle як посилання на машину. Проектна документація повинна контролювати остаточне замовлення.
Для виготовлення яких продуктів призначений KGB200L/LP?
Kinggle позиціонує KGB200L/LP як спеціалізовану машину класу 250L для синіх хімічних бочок з двома кільцями об’ємом 220 л. Інший барабан все ще потребує перевірки маси брутто, придатності форми, розподілу стінок, закупорювання, охолодження, виносу та необхідних випробувань упаковки.
Чи означає, що 300 штук/год машина виробляє 300 хімічних бочок на годину?
Ні. У таблиці продуктів зазначено 300 шт./год як сухий цикл. На тій самій сторінці публікується від 17 до 20 одиниць на годину для застосування під назвою хімічний барабан. Остаточний прийнятий вихід повинен бути підтверджений виробничою формою, смолою, охолодженням, автоматизацією та планом якості.
Чи може KGB200L/LP зробити бочку вагою 15 кг?
На сторінці наведено еталонну вагу готової бочки від 12 до 15 кг і еталонну вагу акумулятора PE 18 кг. Загальна маса паризона також включає флеш та інше кріплення. Підтвердьте повний баланс маси, основу смоли, запас і настінну карту перед заморожуванням конфігурації головки.
Чи є KGB200L/LP таким самим апаратом, як KGB200L?
Ні. Kinggle публікує їх як пов’язані, але різні конфігурації. На сторінці KGB200L/LP наведено два 100-міліметрові шнеки, опис двошарового обладнання та вагу машини 39 тонн. На сторінці KGB200L вказано один гвинт 120 мм і вагу машини 36 тонн.
Купівля цієї машини надає барабанам сертифікат ООН?
Ні. Машина не надає знака упаковки ООН. Схвалення поширюється на перевірений тип конструкції упаковки згідно з відповідними правилами. Готовий барабан, кришки, призначений вміст або тестове середовище, підготовка, результати тестування та поточний контроль виробництва – все це має значення.
Що я повинен надіслати, щоб отримати пропозицію KGB200L/LP?
Надішліть креслення барабана, фотографії, зразок, розміри, отвори, вагу нетто, настінну карту, клас HMWHDPE, оцінку обрізки, закриття, вміст, тести, прийняту вихідну ціль, обсяг нижнього потоку та заводські утиліти. Також вкажіть необхідну структуру шару та межі автоматизації.
Перетворіть один затверджений барабан на повну специфікацію машини
Надішліть Кінгглу креслення барабана, матеріал, настінну карту, закриття, план тестування, цільовий вихід і заводські утиліти. Після цього команда інженерів може підтвердити конфігурацію KGB200L/LP, прес-форму, допоміжні засоби та обсяг приймання.
Запит на рішення KGB200L/LP